-
 Produktübersicht Das Arc Tooth Roller Shell ist ein wichtiges Verschleißteil der Ringdüse...Details anzeigen
-
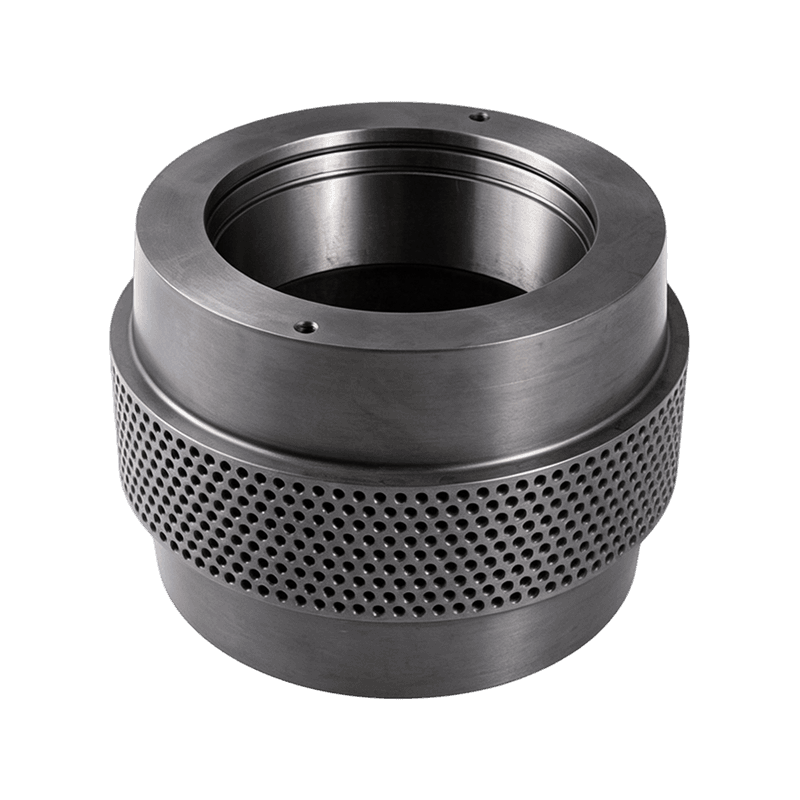
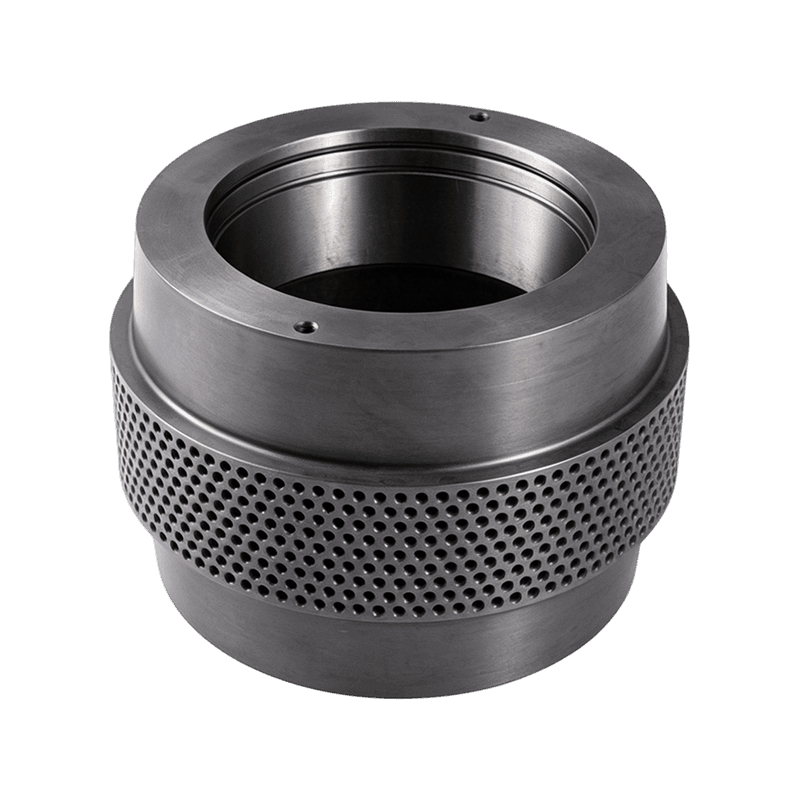 Produktübersicht Eine hochfeste, verschleißfeste Druckrollenkomponente aus hochwertigem l...Details anzeigen
-
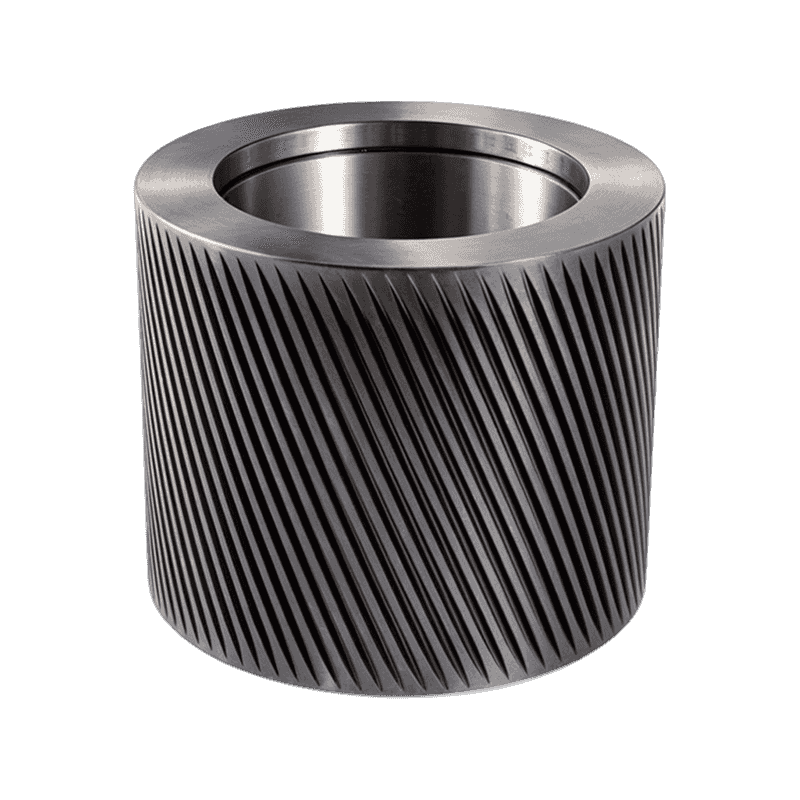
 Produktübersicht Spezialisierte Hochleistungsrollen aus GCr15- oder 100Cr6-Lagerstahl, di...Details anzeigen
-
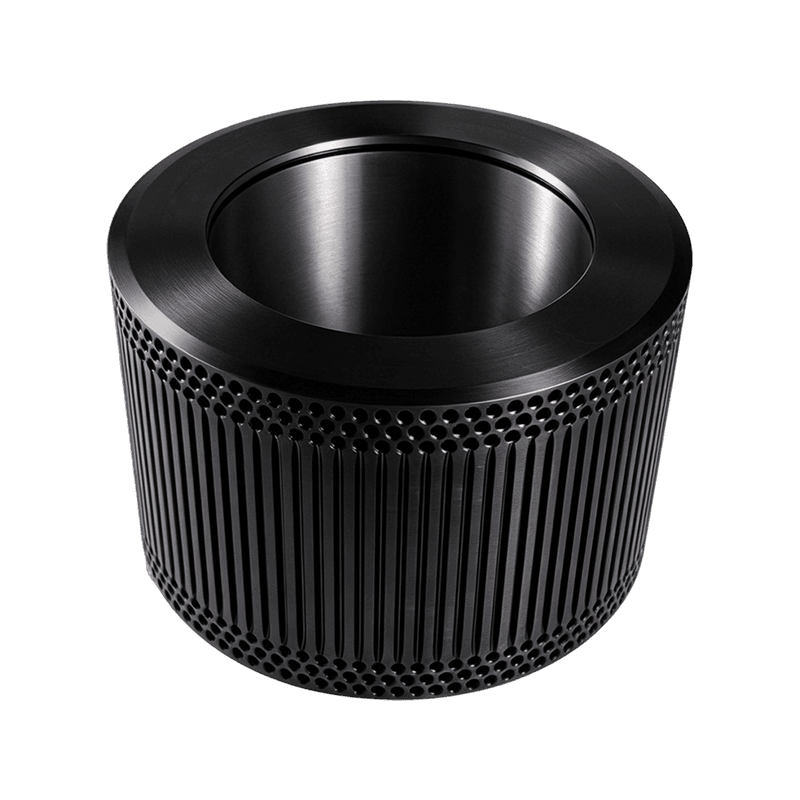
 Produktübersicht Ein widerstandsfähiger Druckwalzenmantel aus 60Si2Mn-Federstahl, der für...Details anzeigen
-
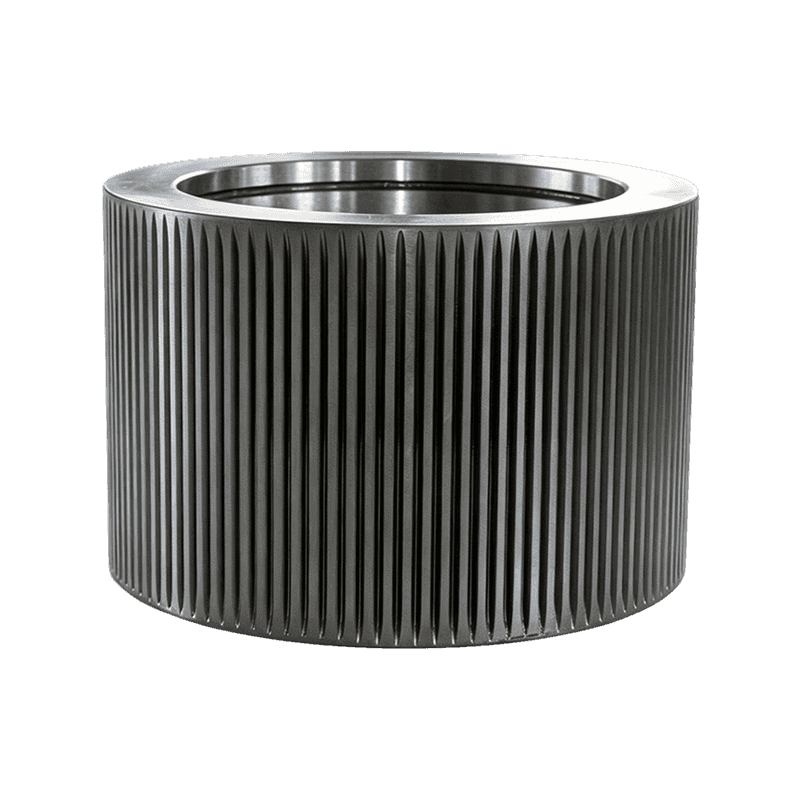
 Produktübersicht Eine weit verbreitete und vielseitige Druckwalze aus legiertem Stahl, di...Details anzeigen
-
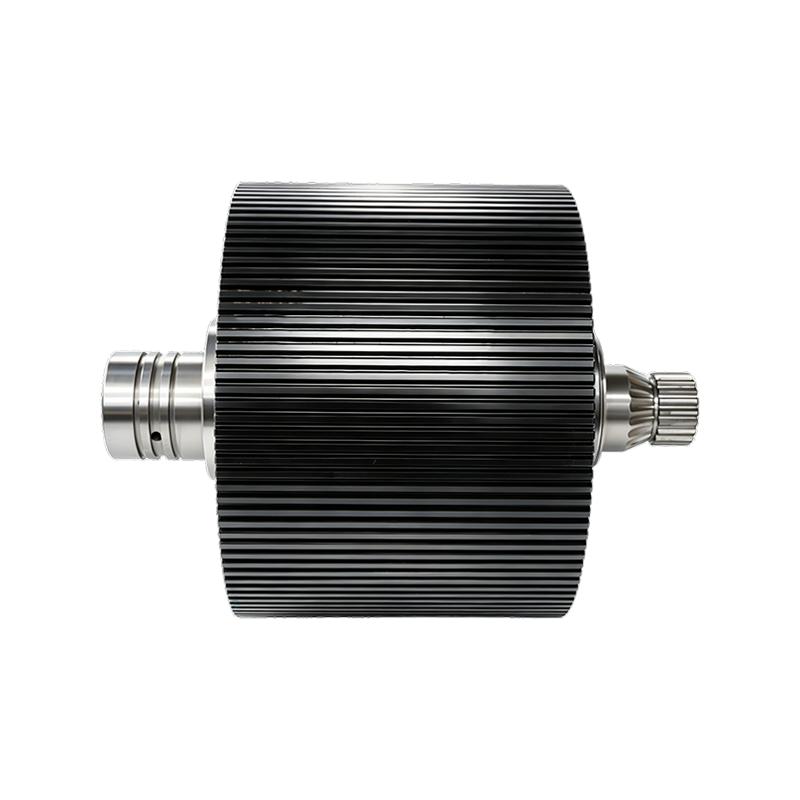
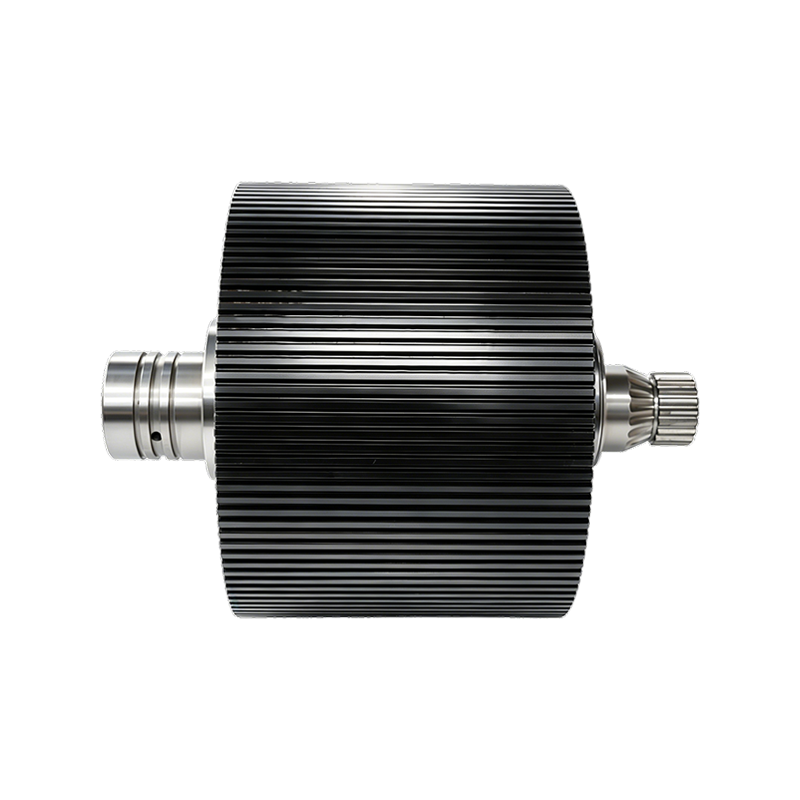
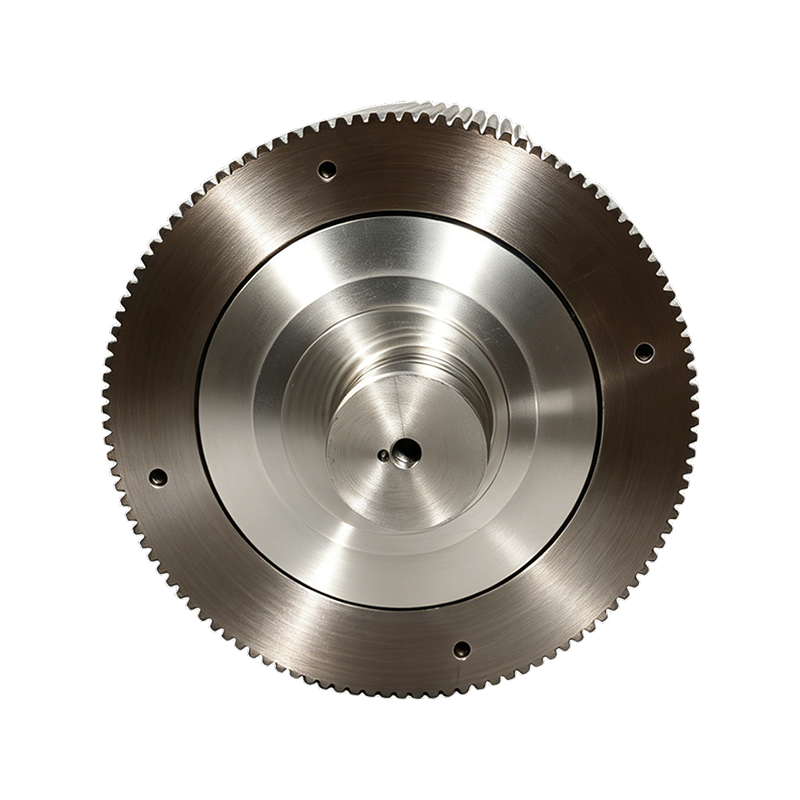
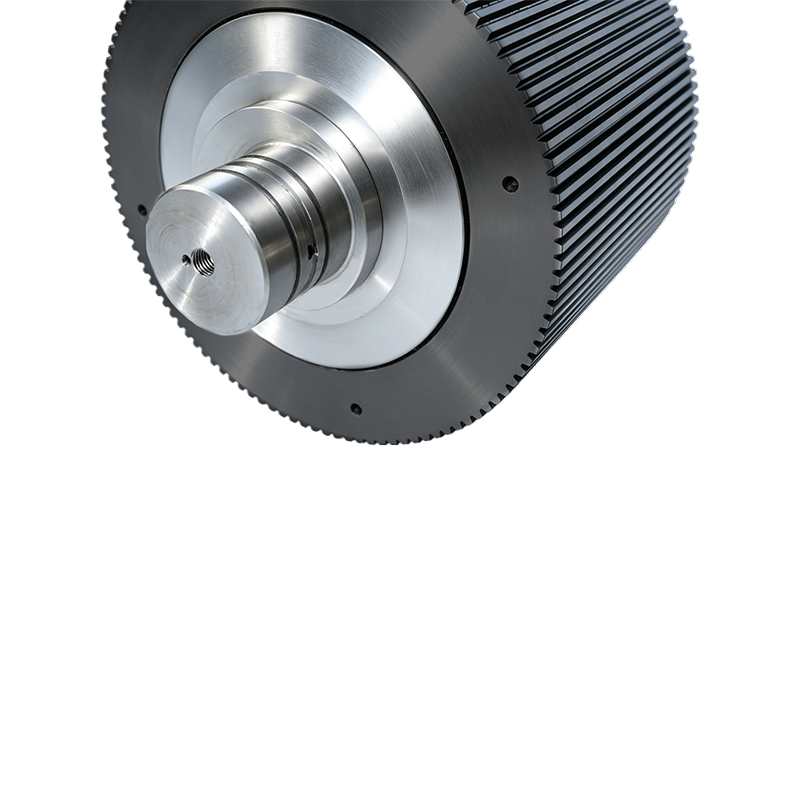
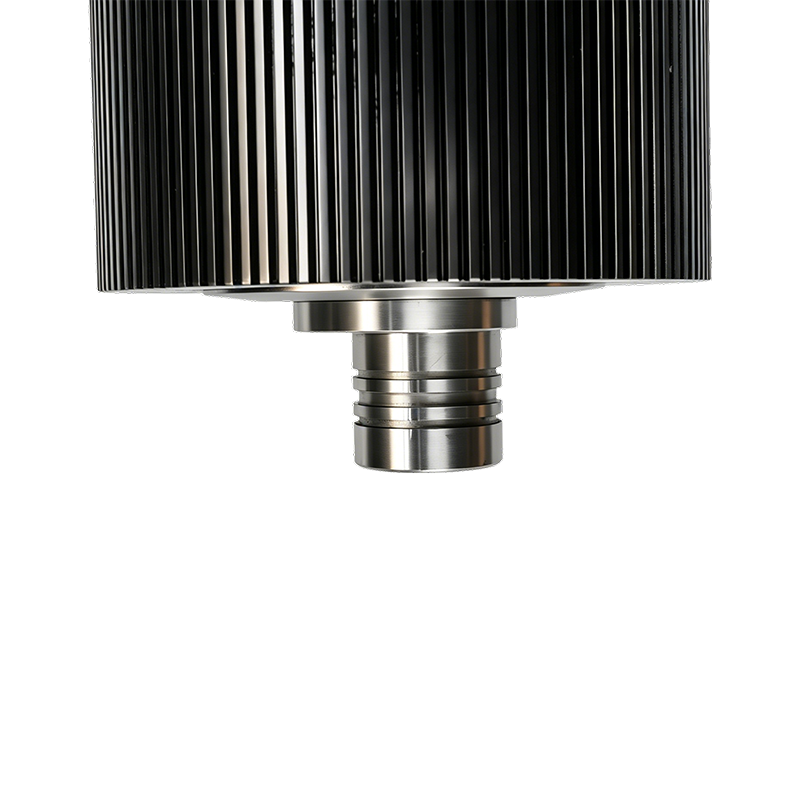
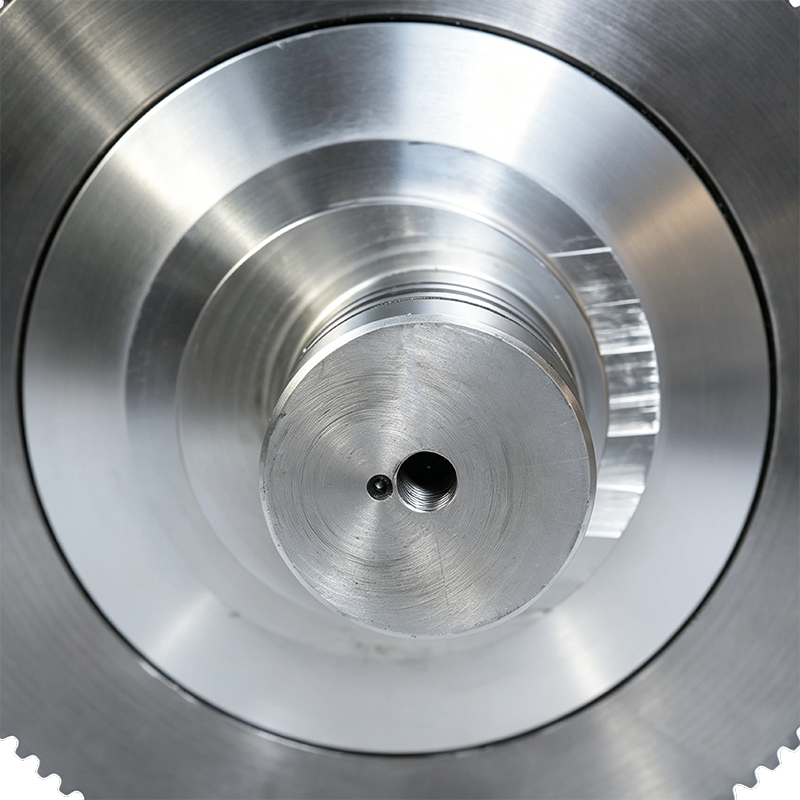
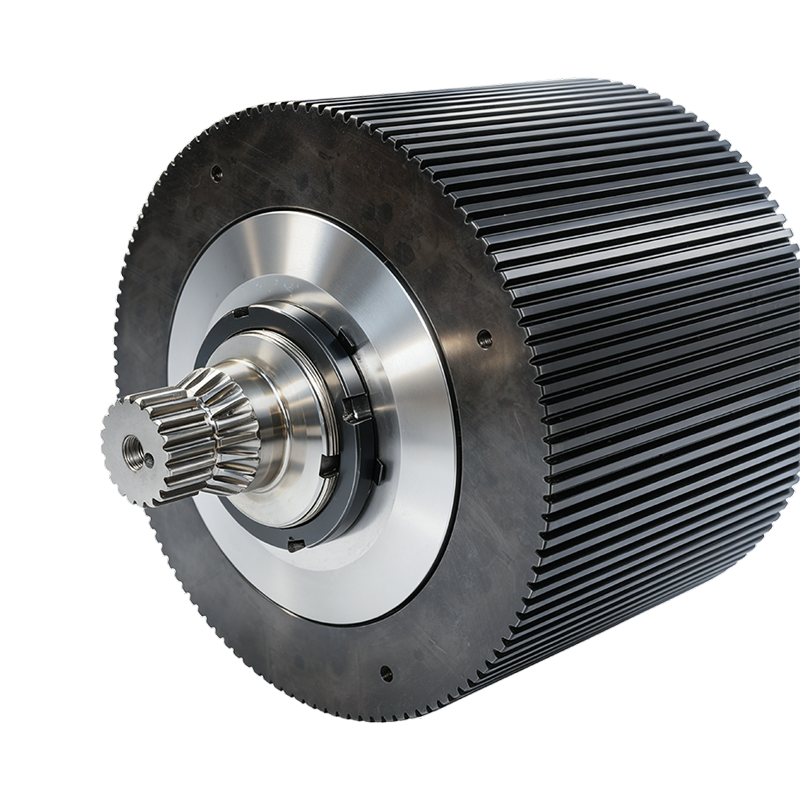
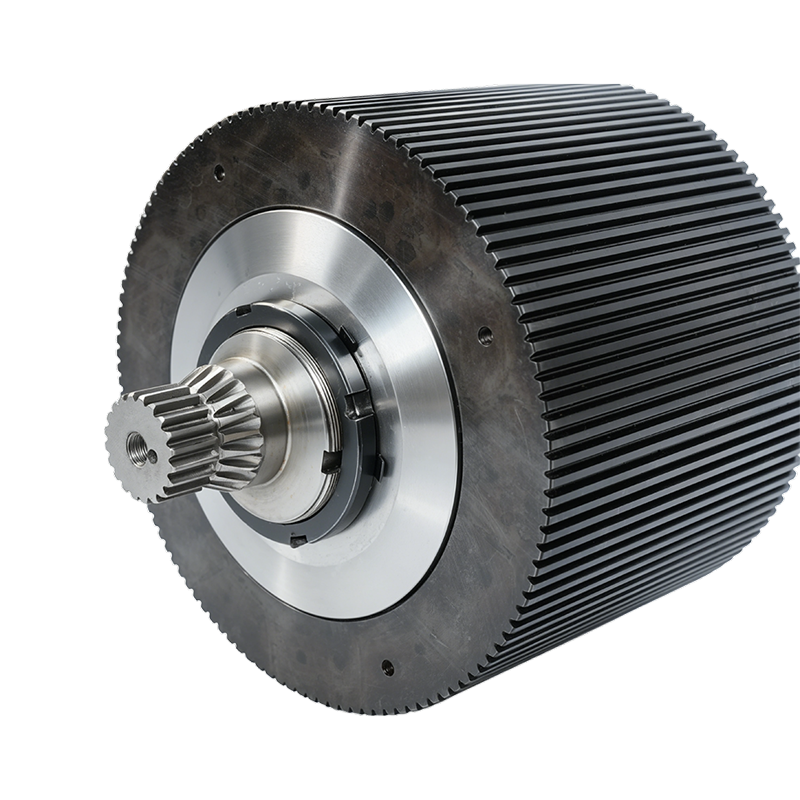
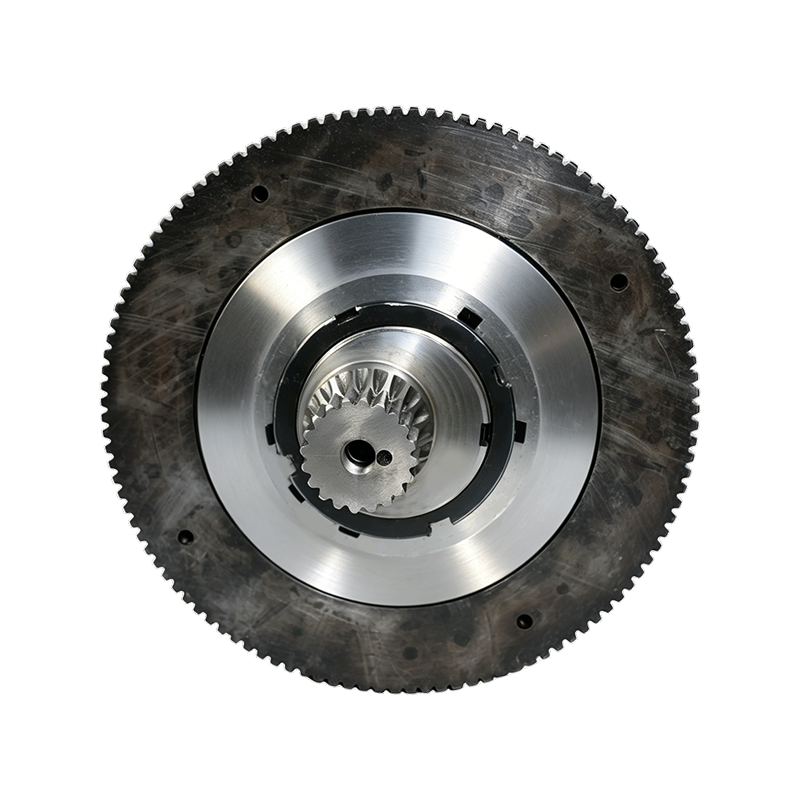
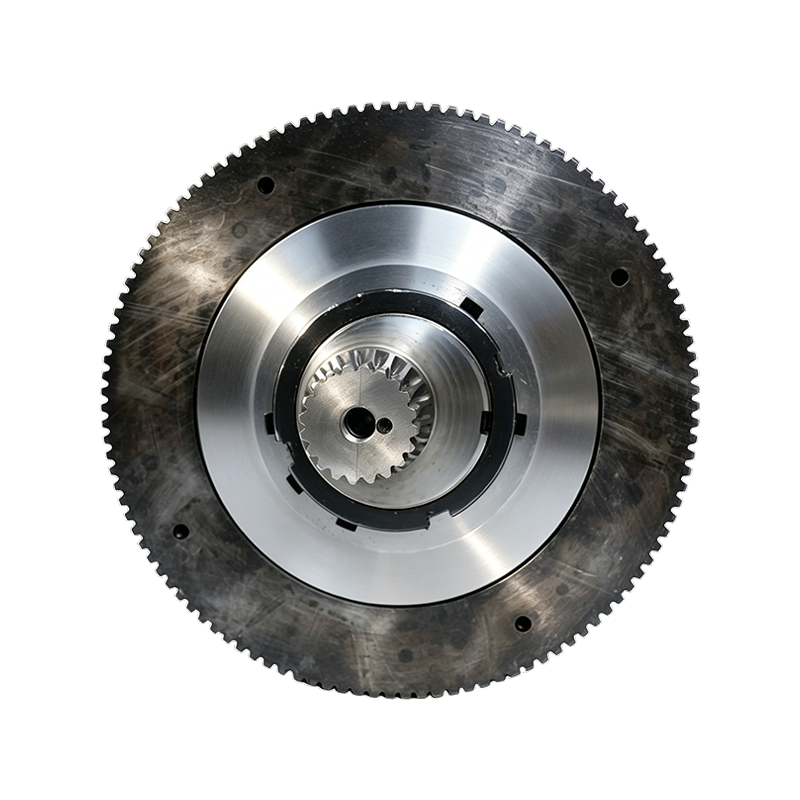
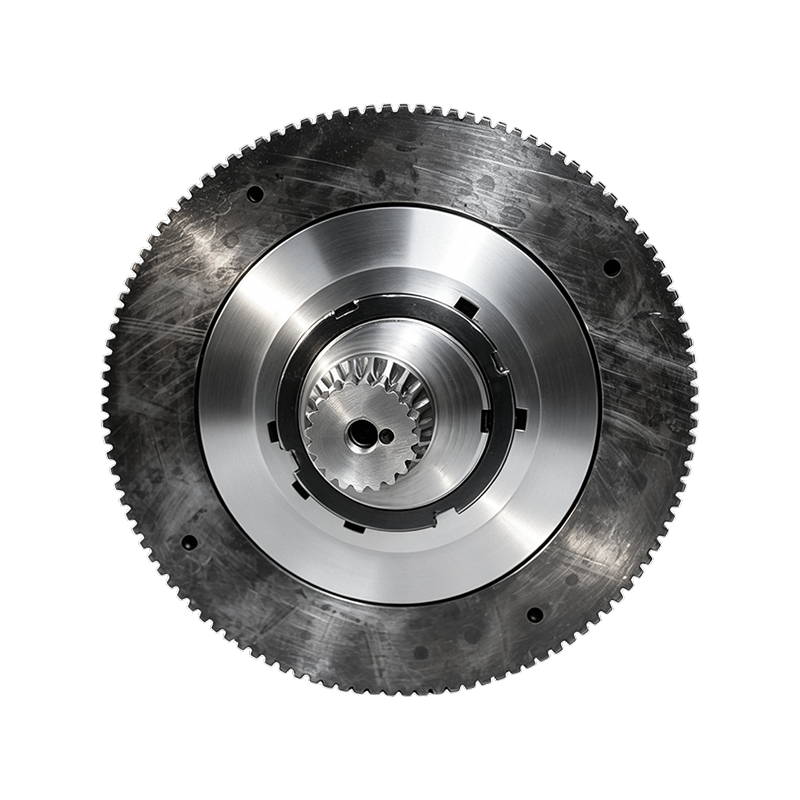
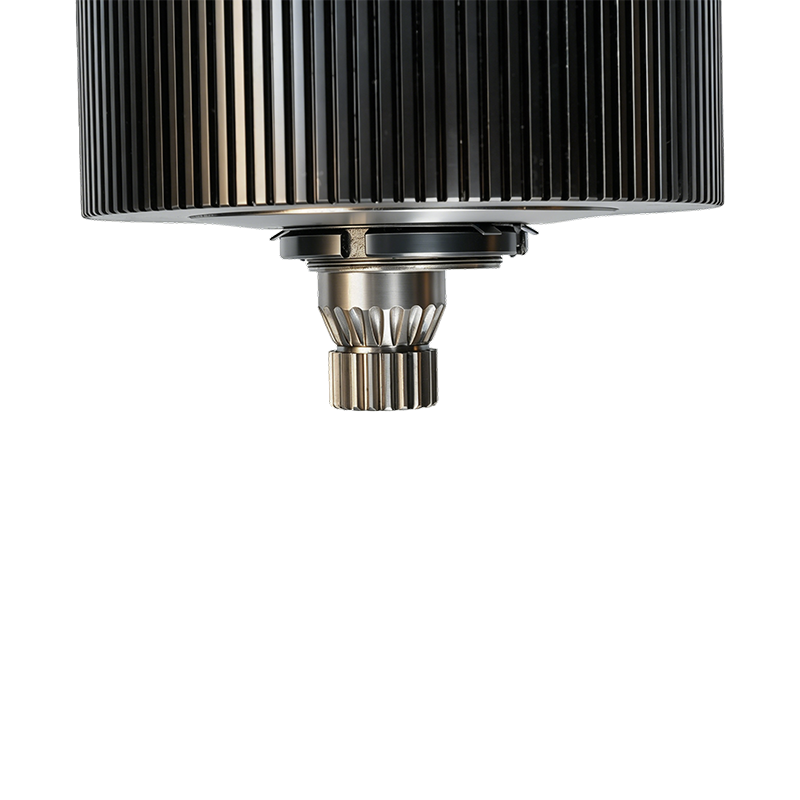
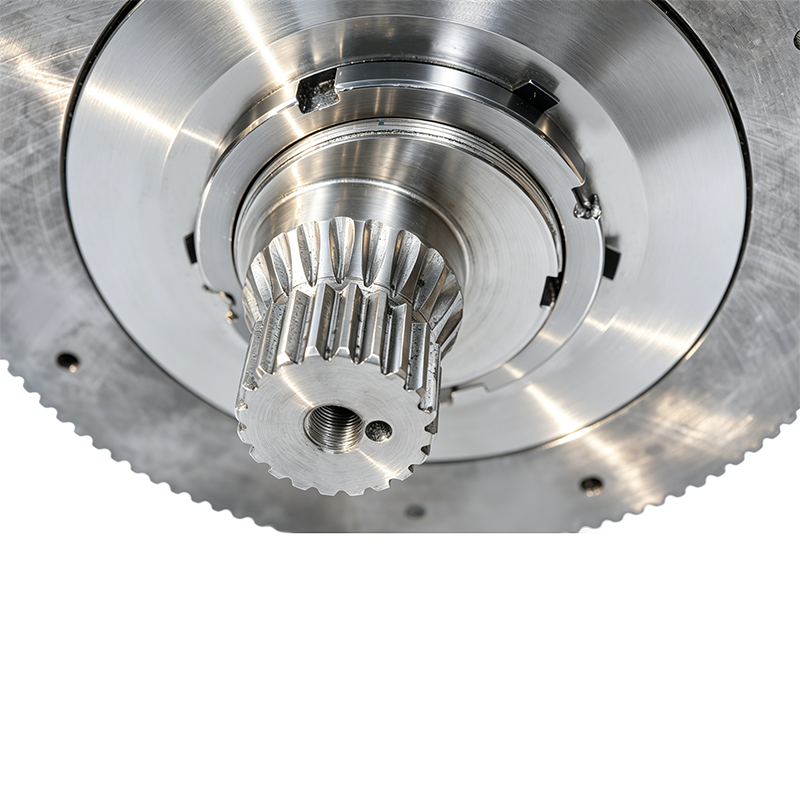
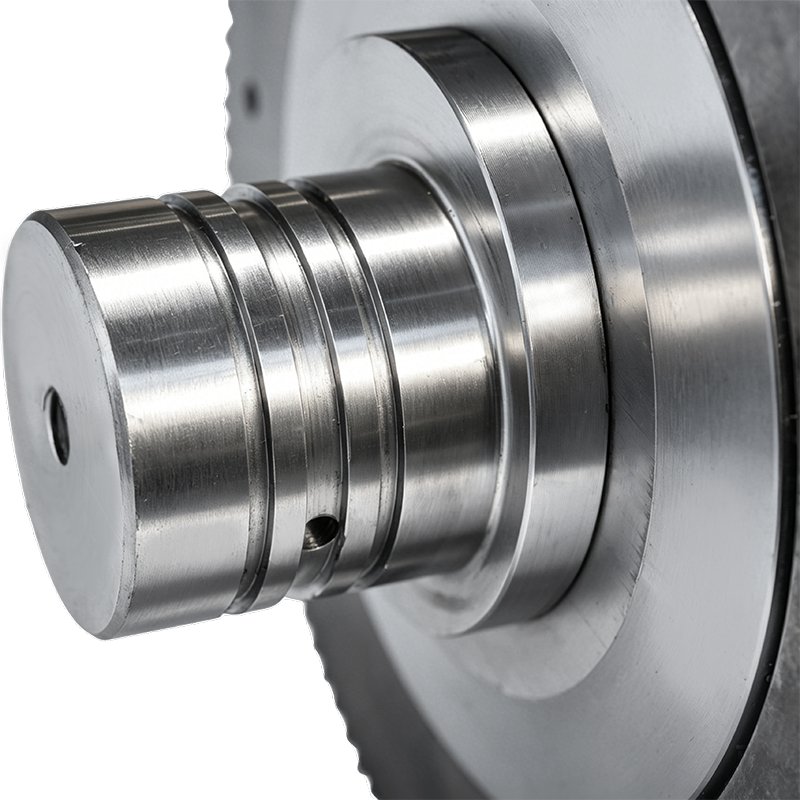 Produktübersicht Die hochproduktive Pelletmühlen-Walzenmantelbaugruppe ist eine wichtige ...Details anzeigen
-
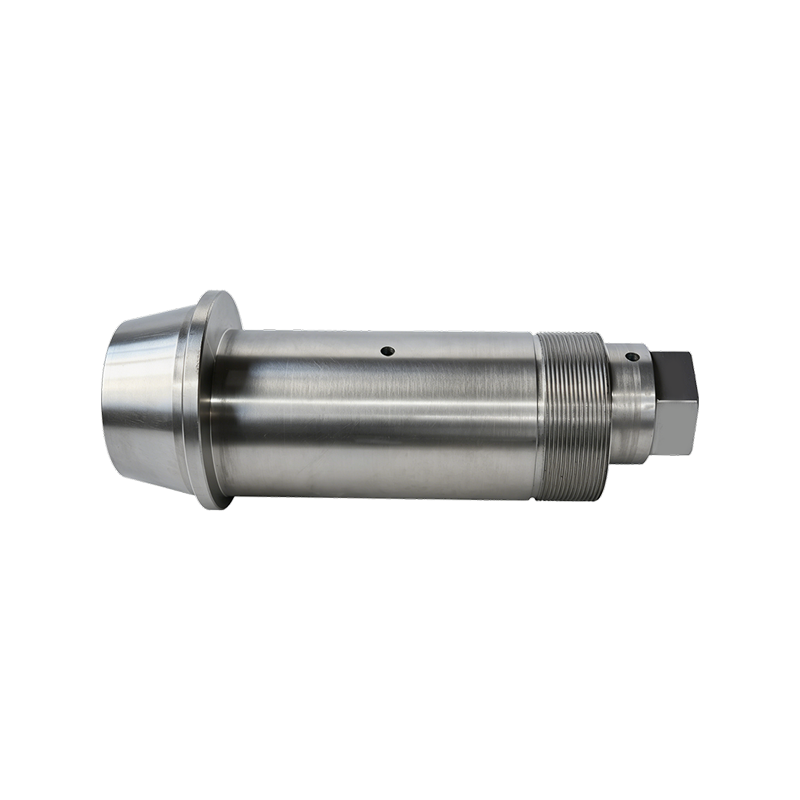
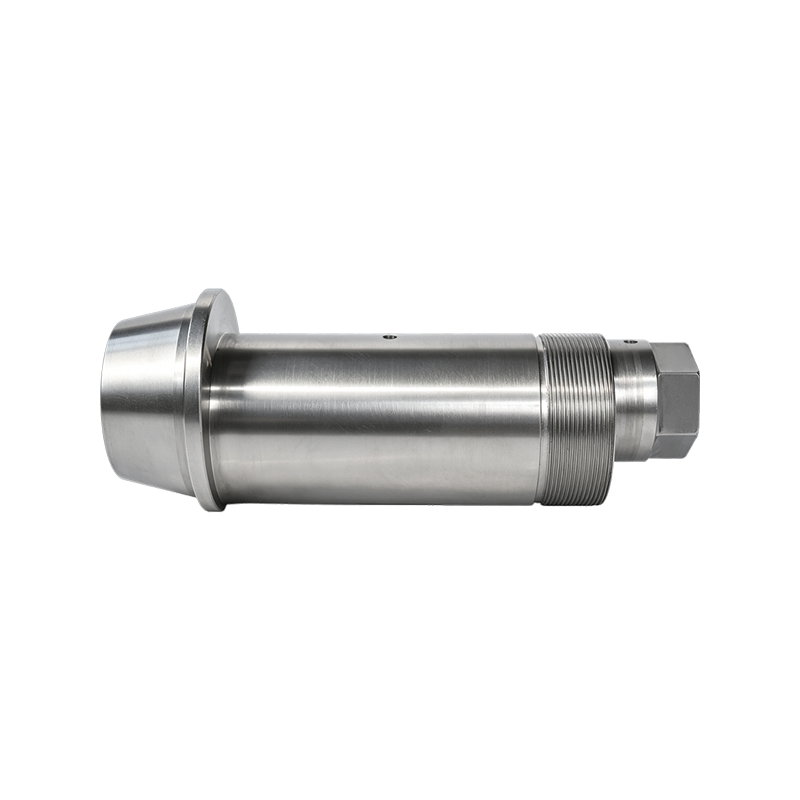 Produktübersicht: Die 42CrMo-Exzenterwelle ist eine hochfeste Komponente aus legiertem St...Details anzeigen
-
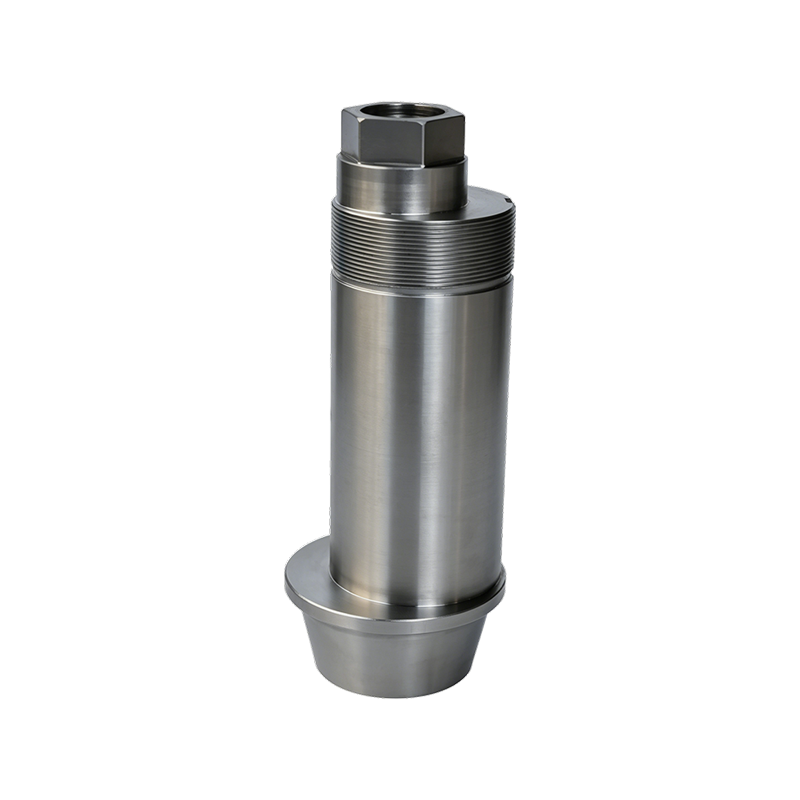
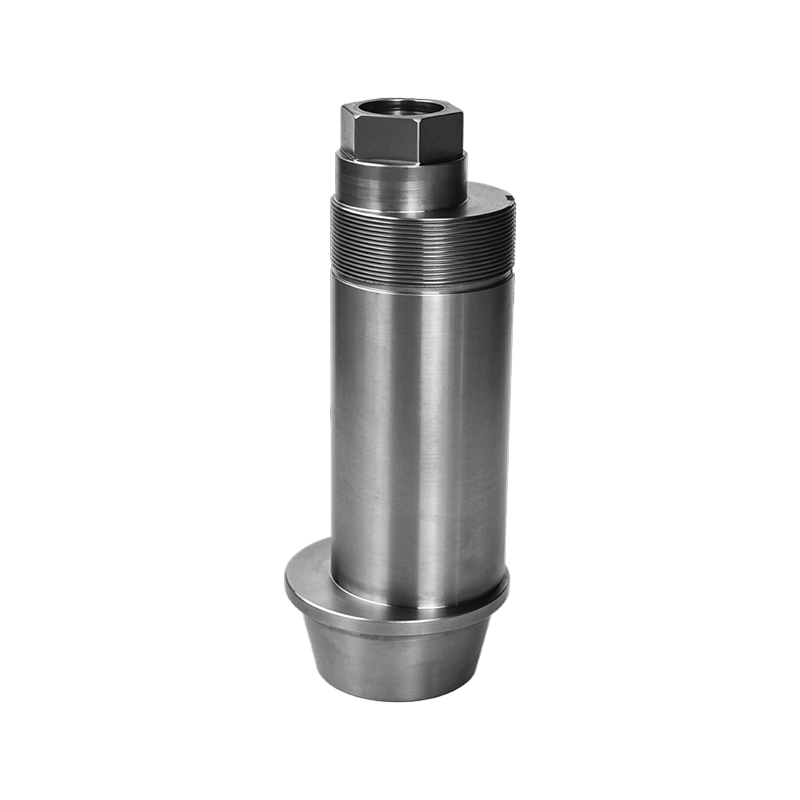
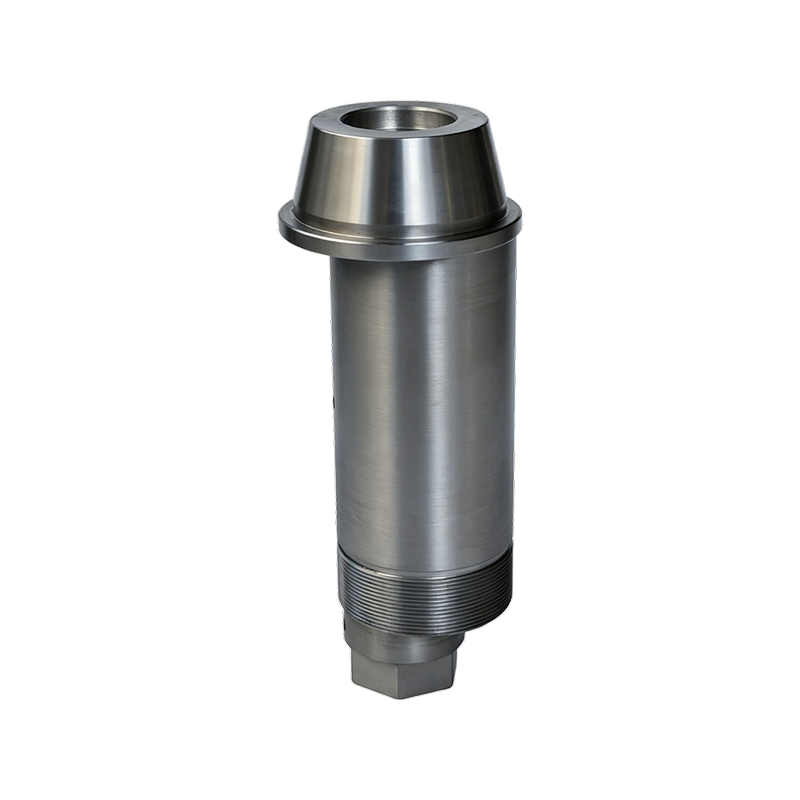
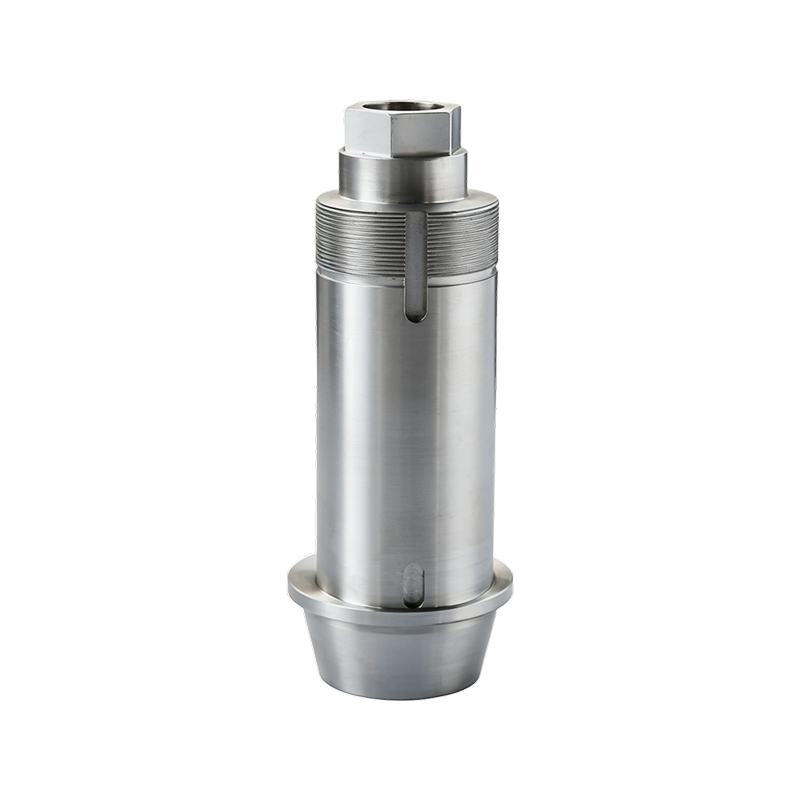
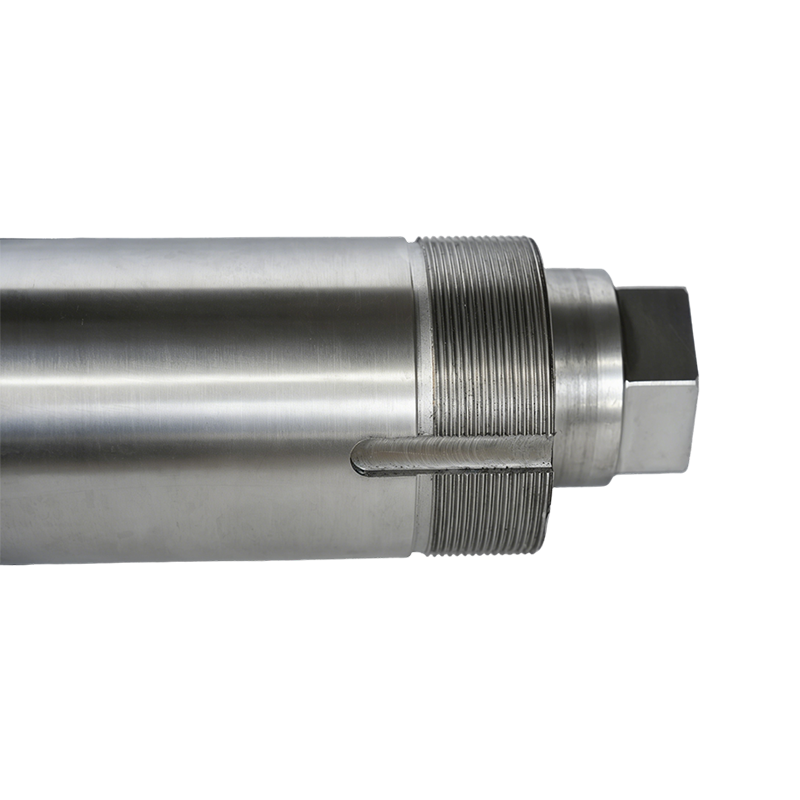
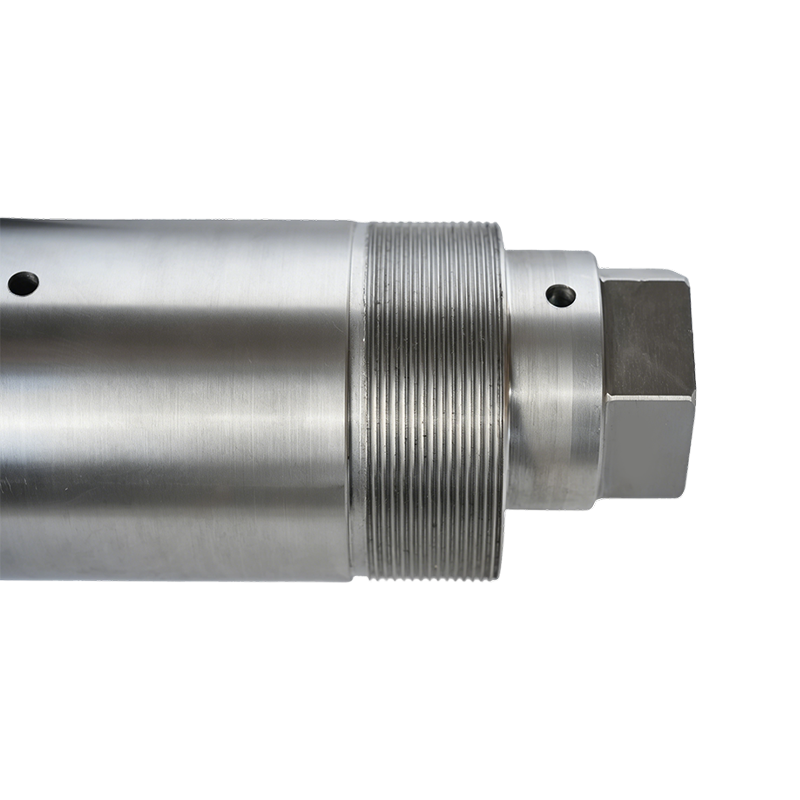
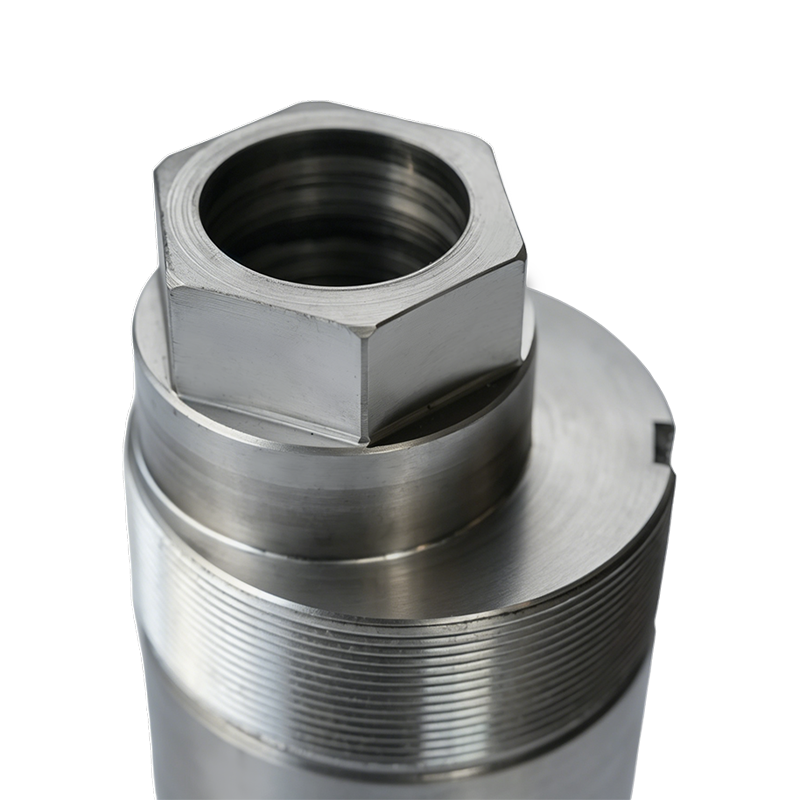
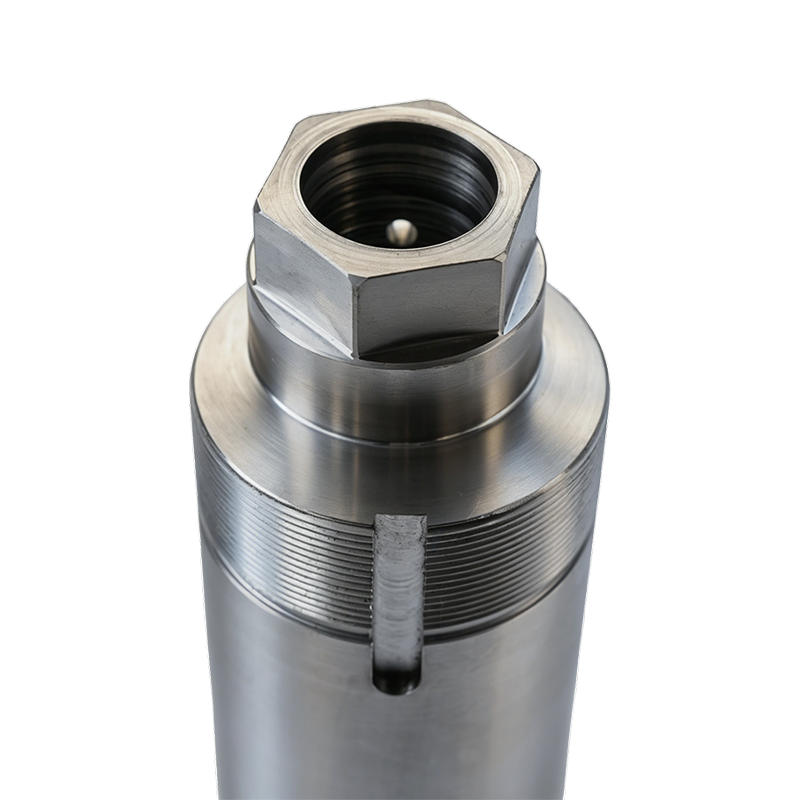
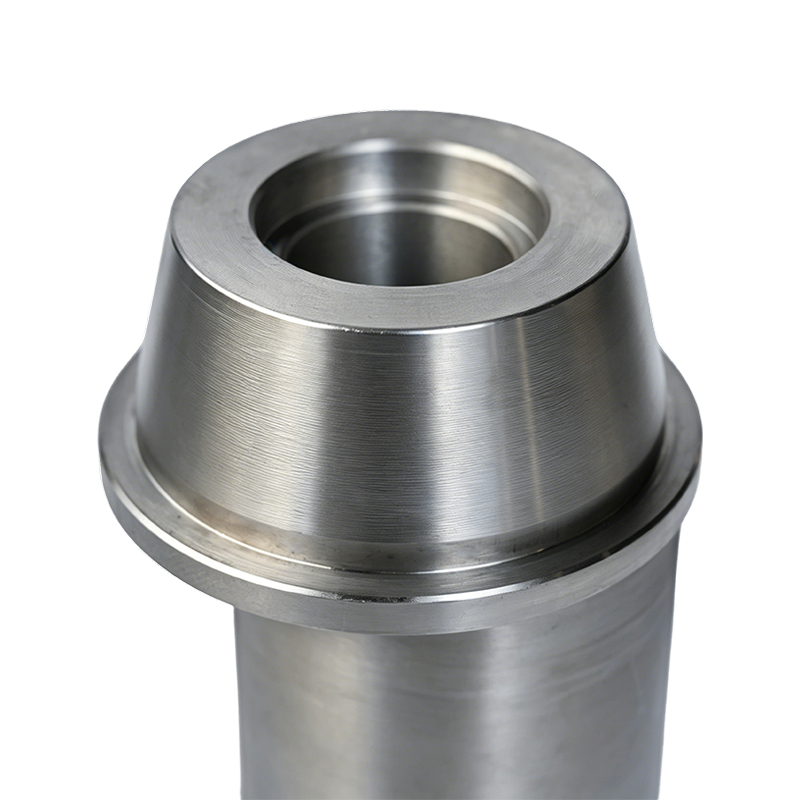 Produktübersicht: Diese Exzenterwelle ist eine präzisionsgefertigte Komponente aus 45#-Ko...Details anzeigen
-
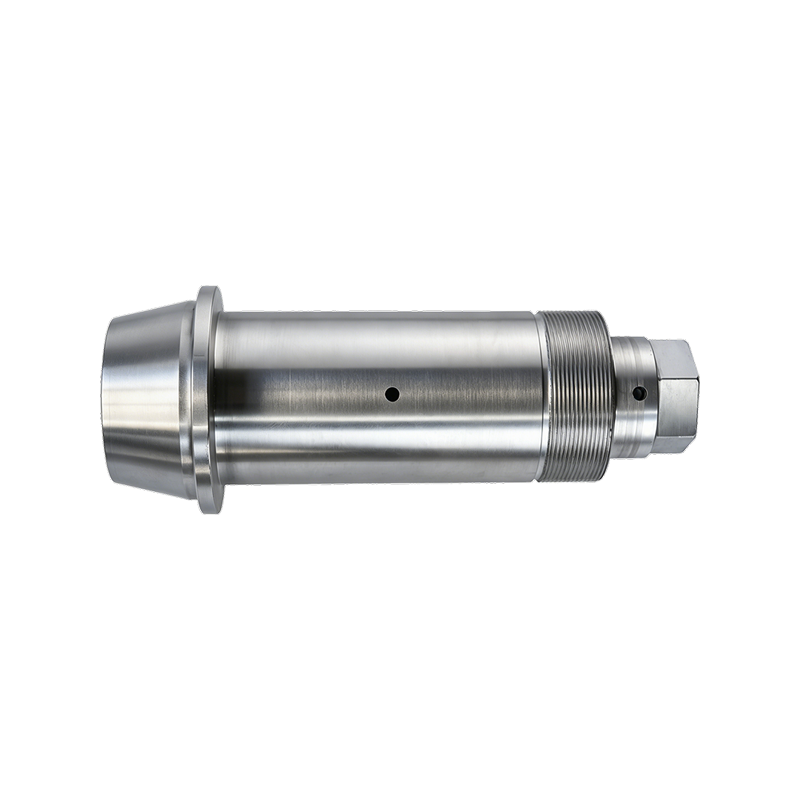
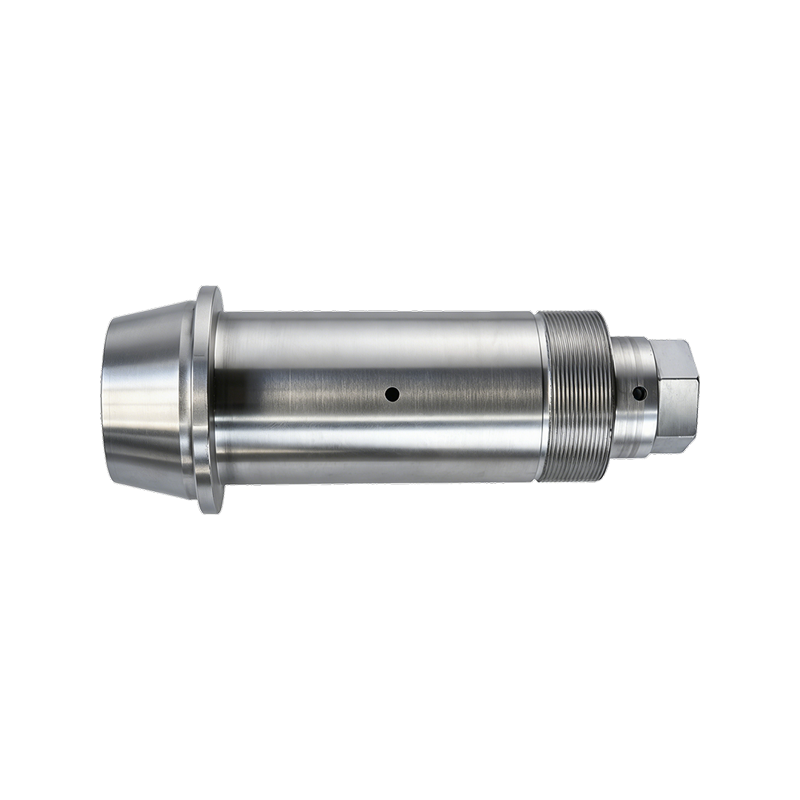 Produktübersicht: Die 40Cr-Exzenterwelle ist eine Komponente aus legiertem Stahl, die für...Details anzeigen
-
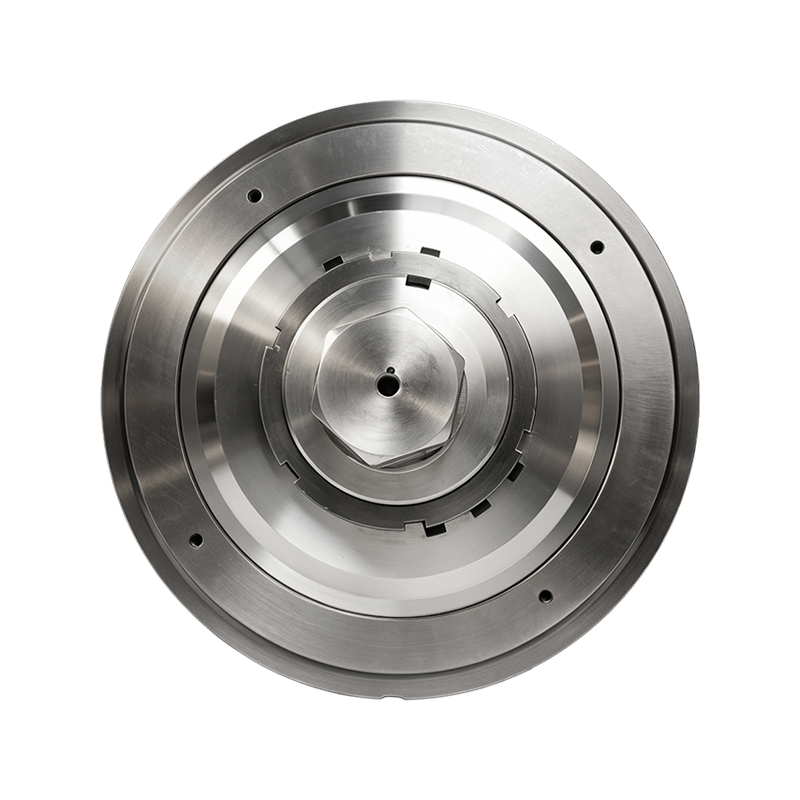
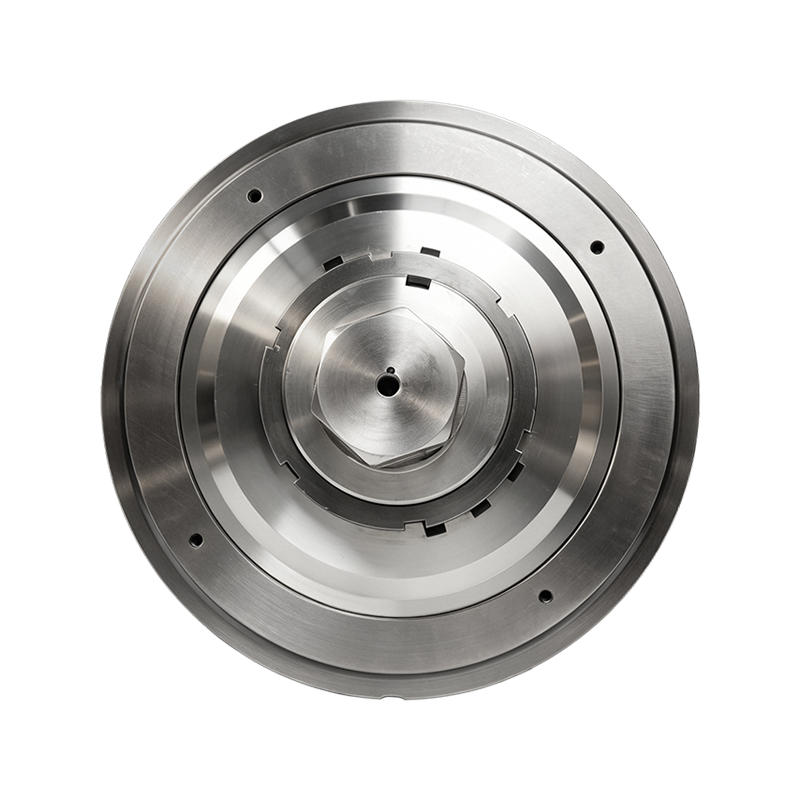
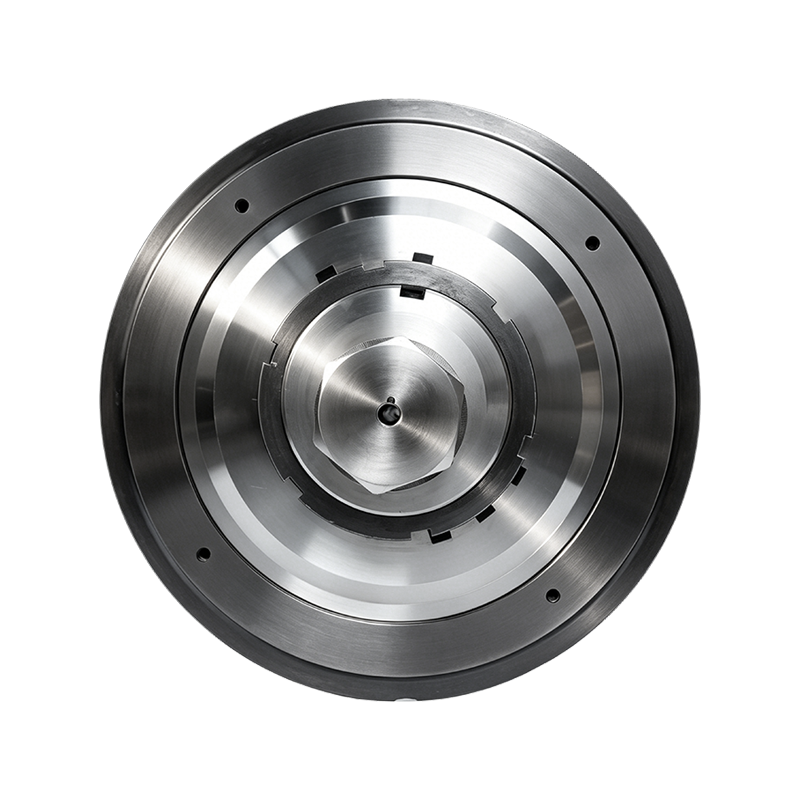
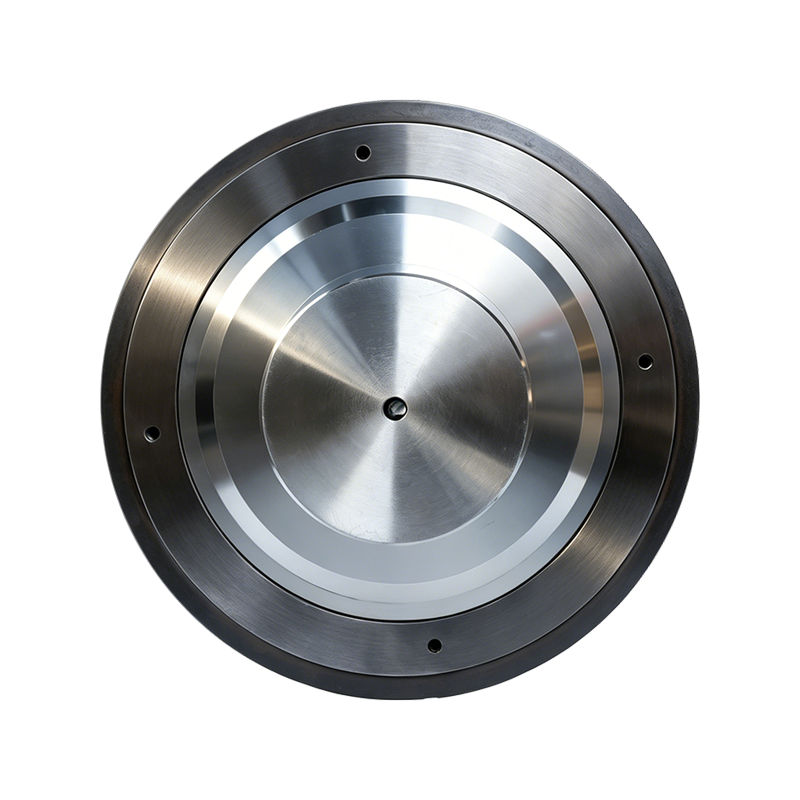
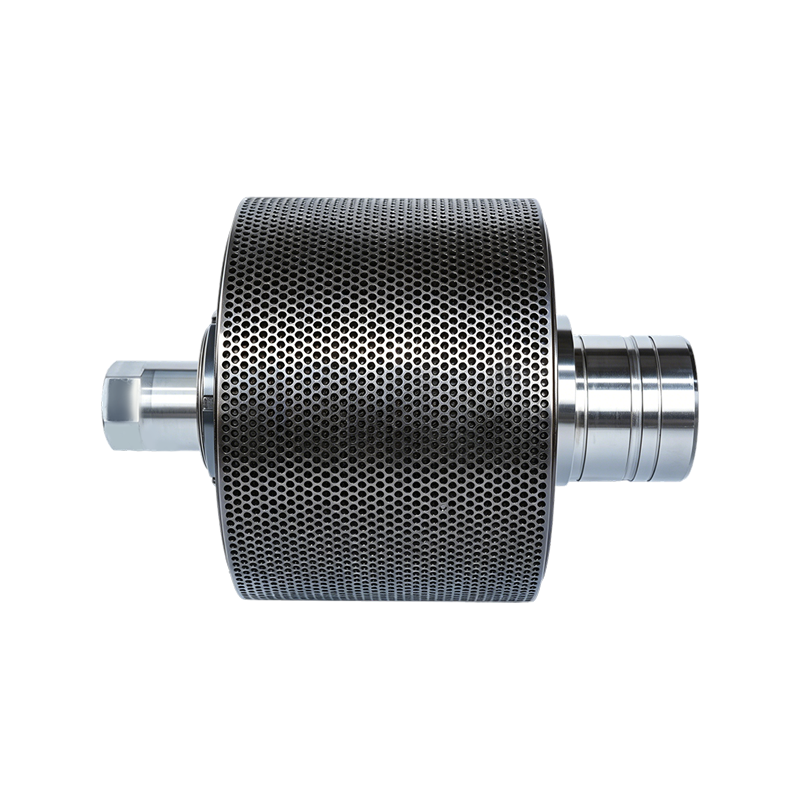
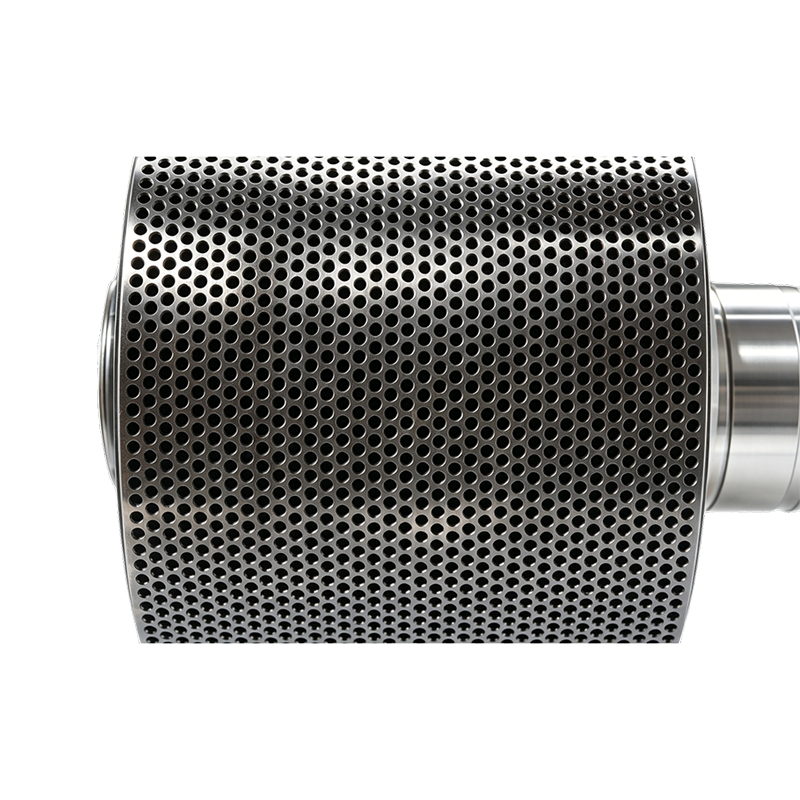
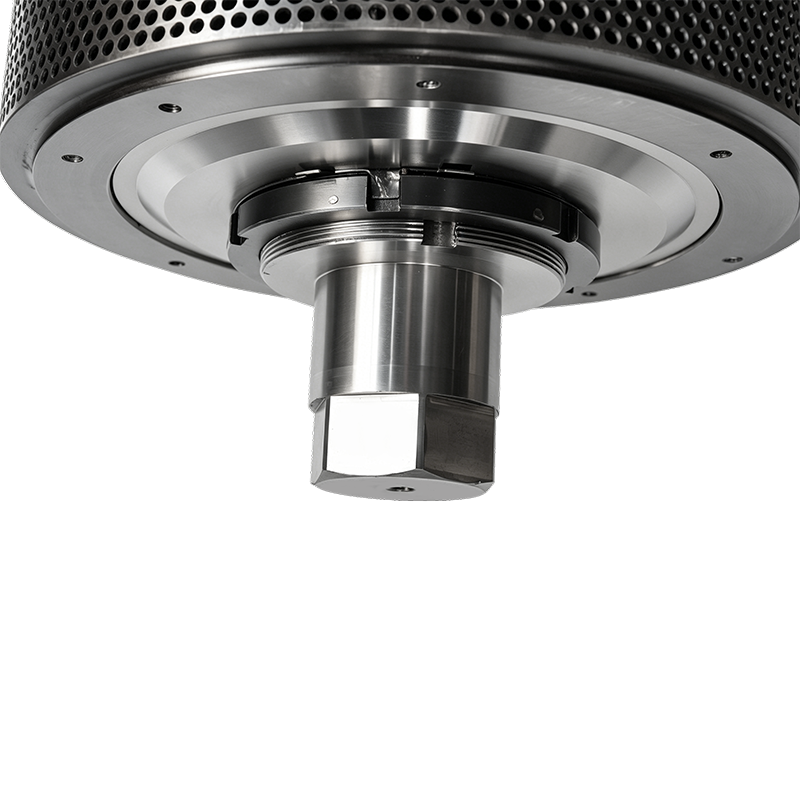
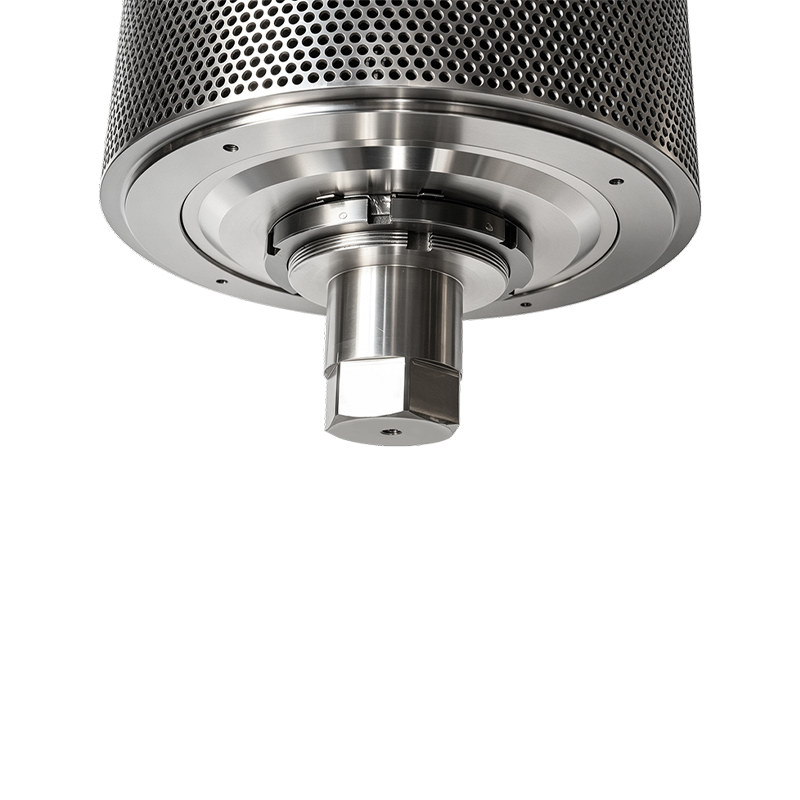
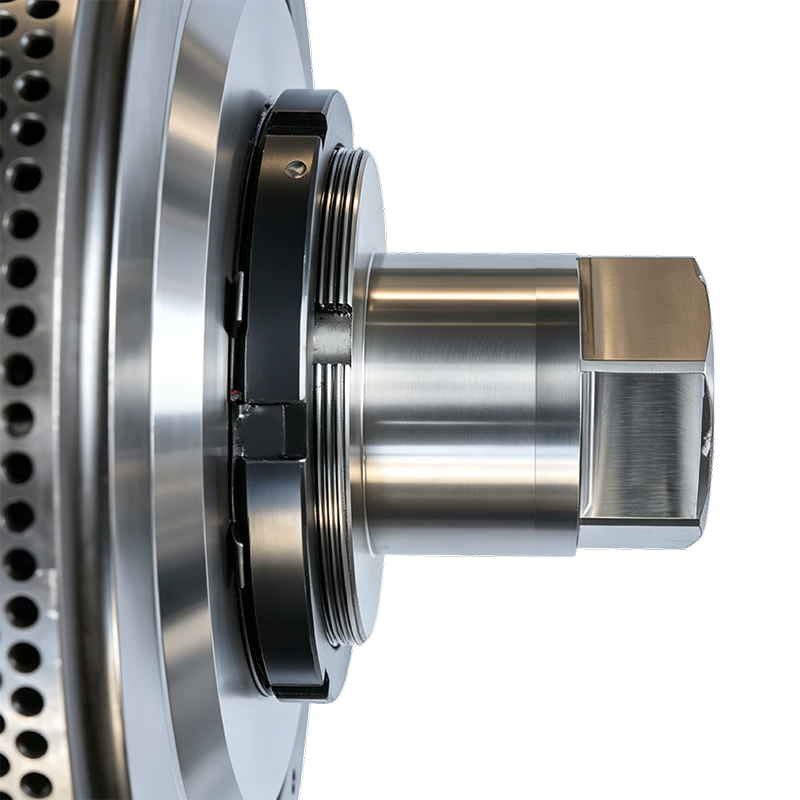
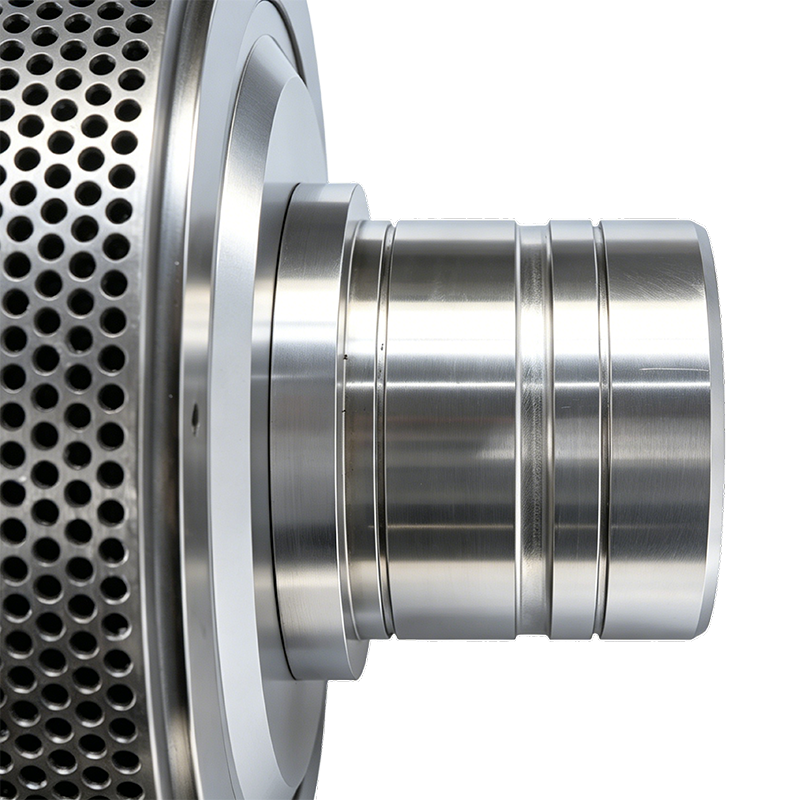
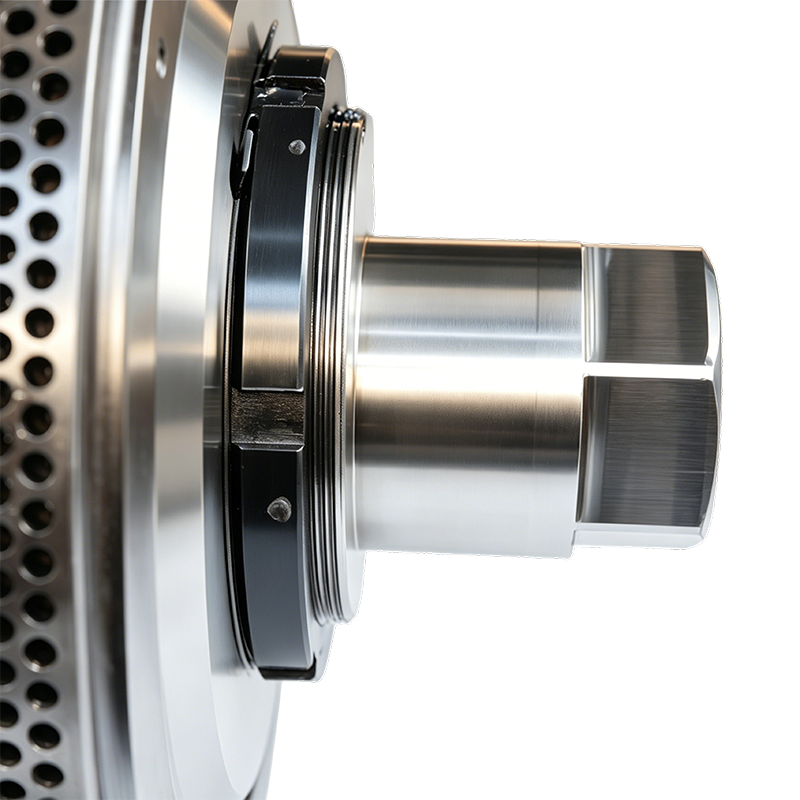
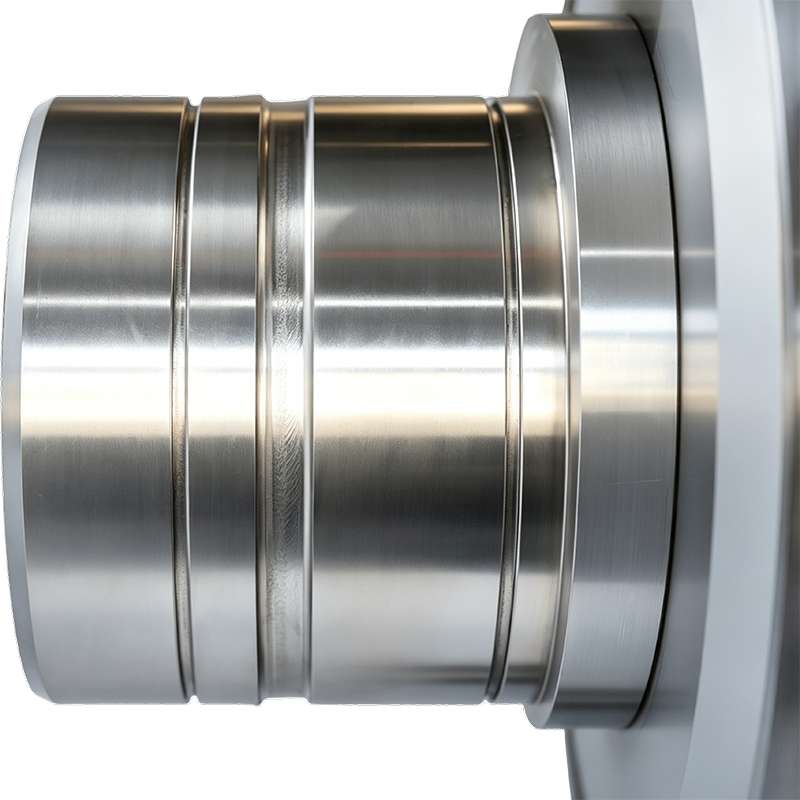
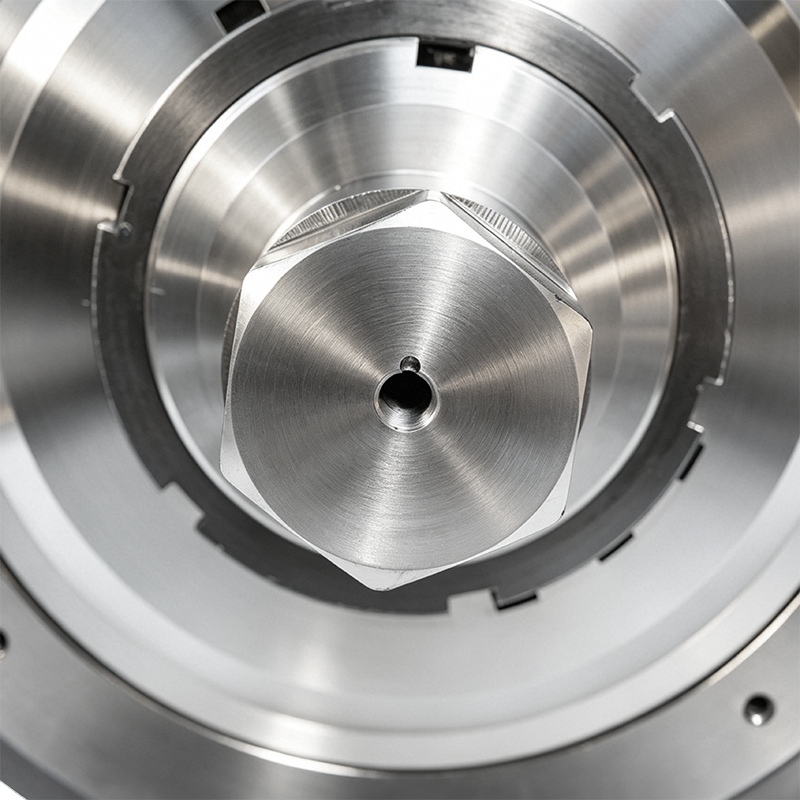 Produktübersicht Bei diesem Produkt handelt es sich um eine präzisionsgefertigte 45#-Stah...Details anzeigen
-
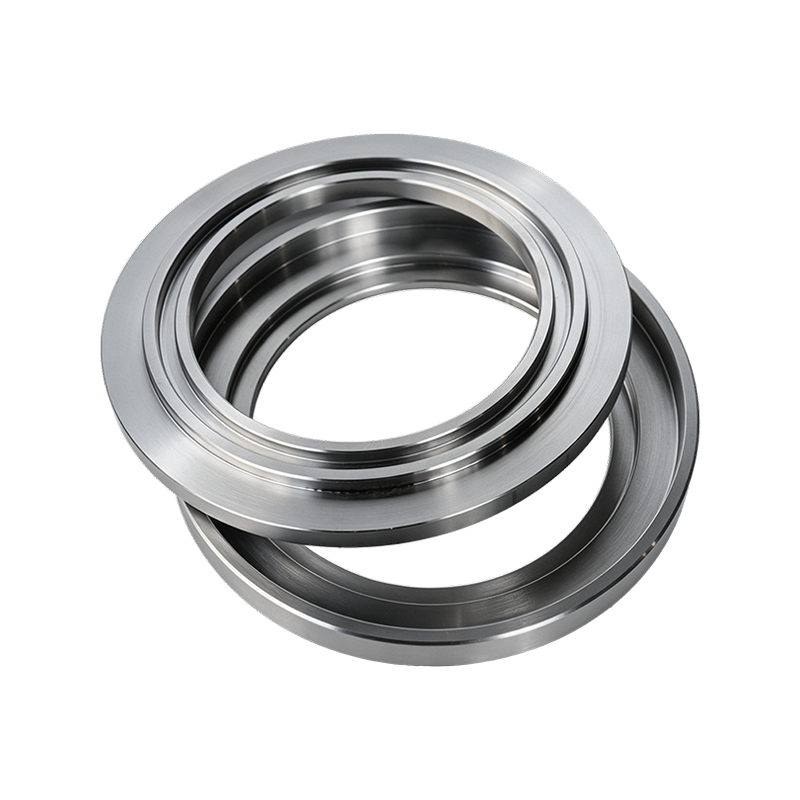
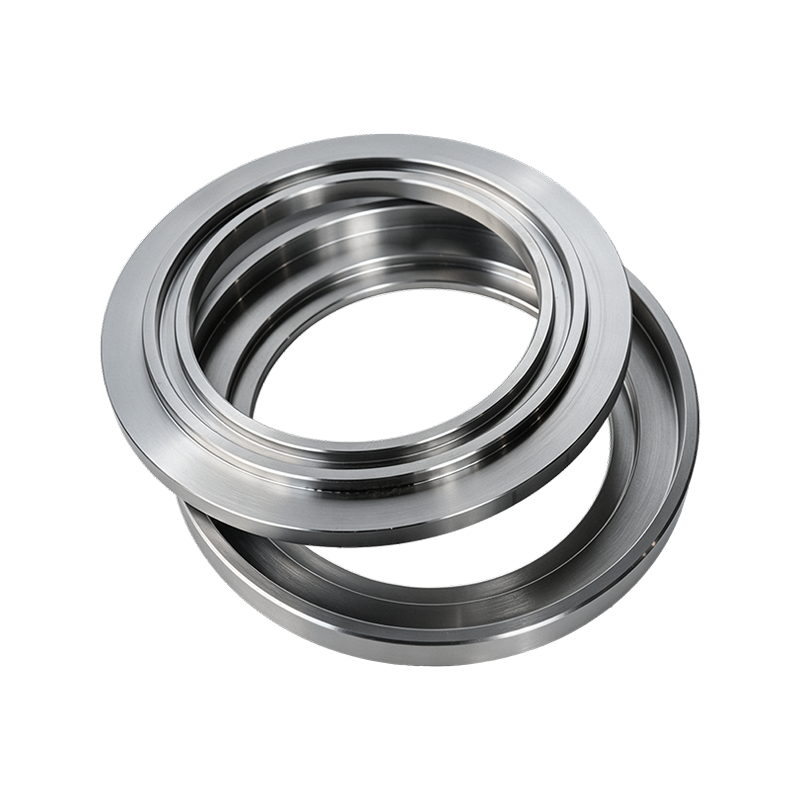
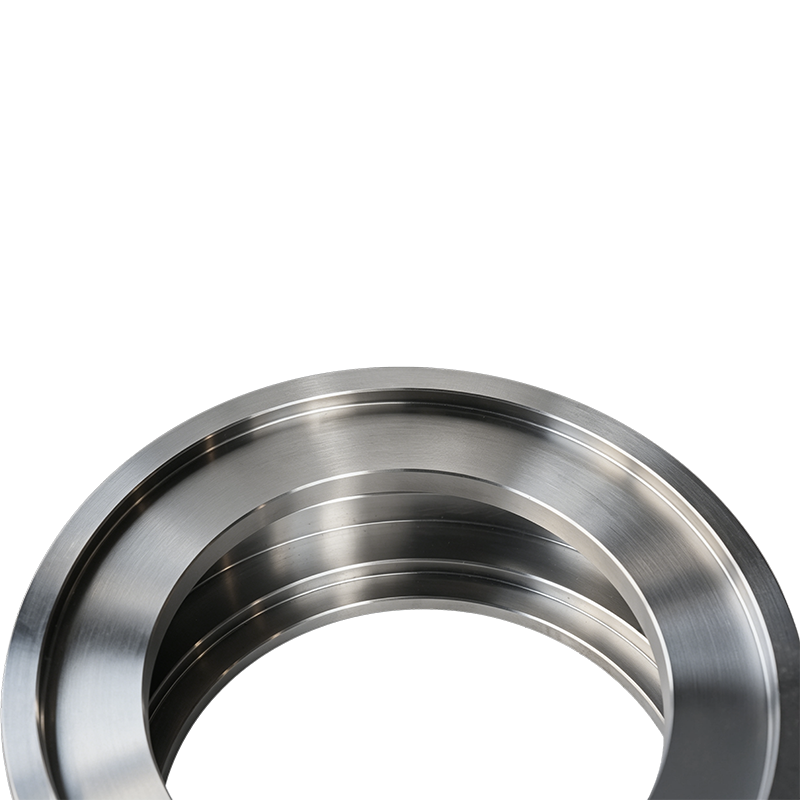
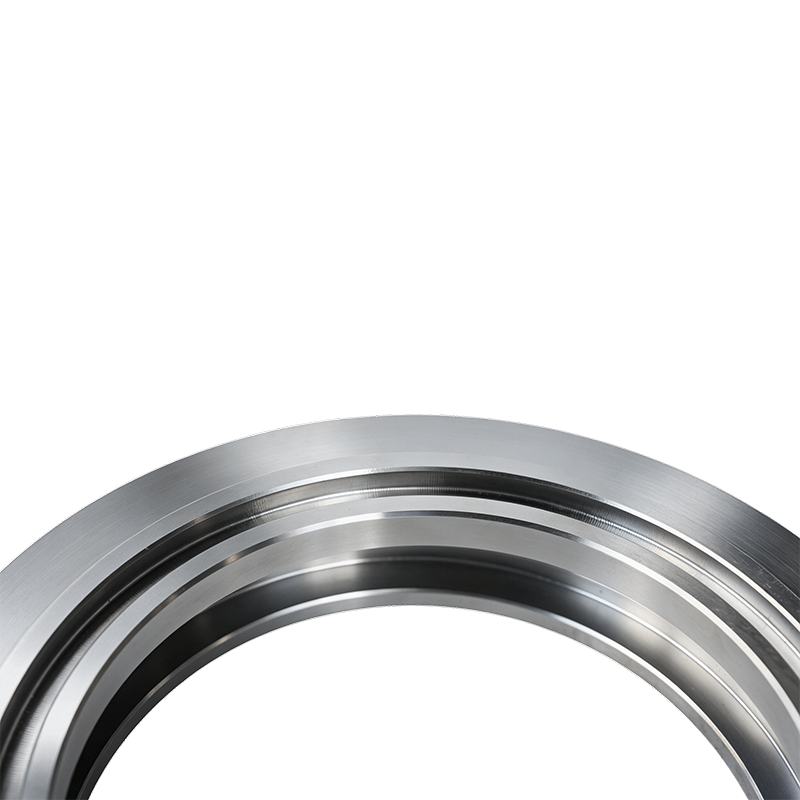
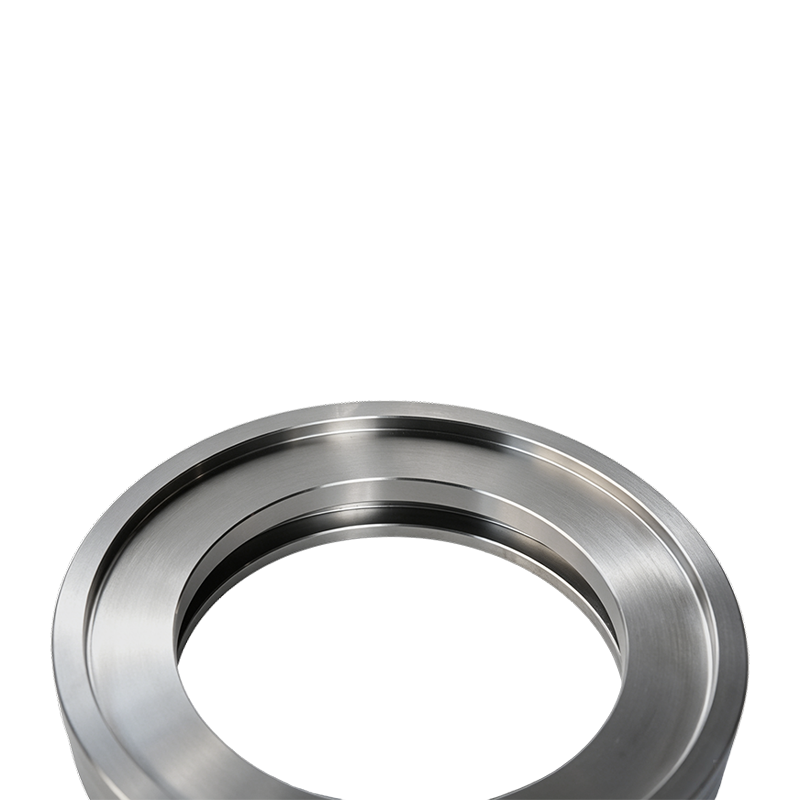
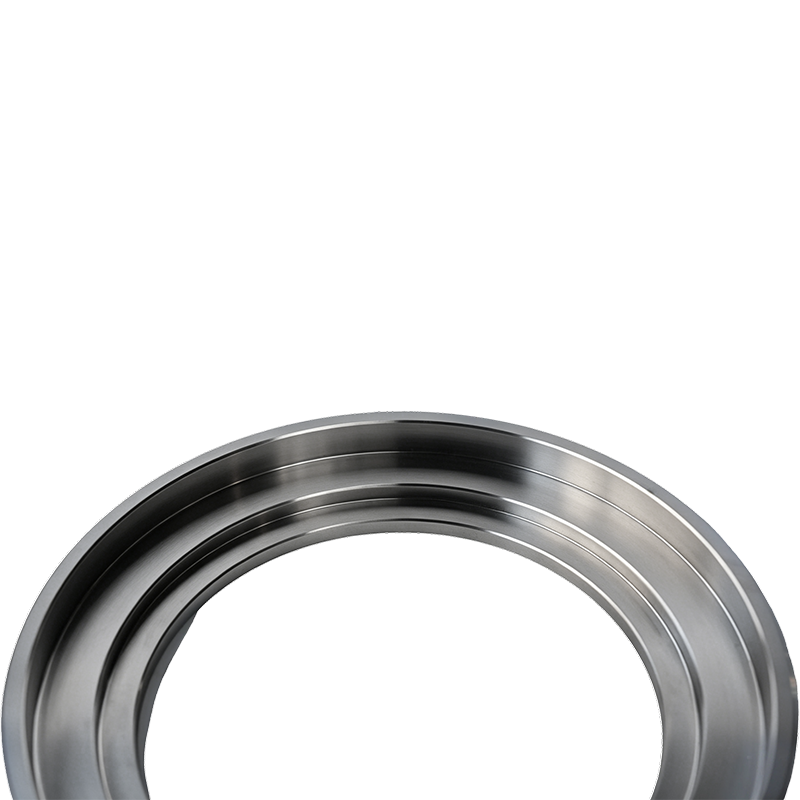
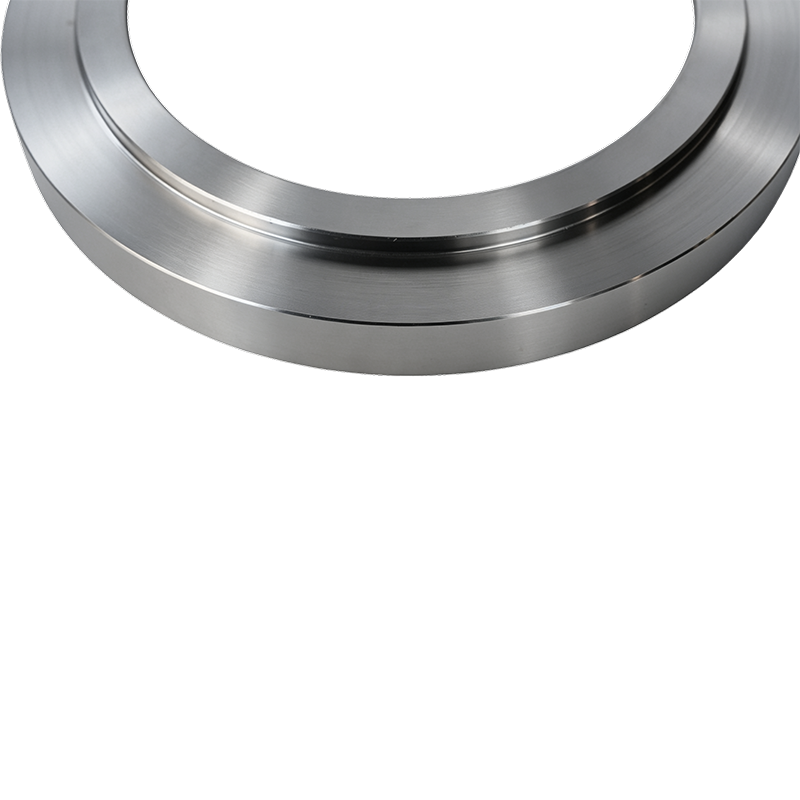
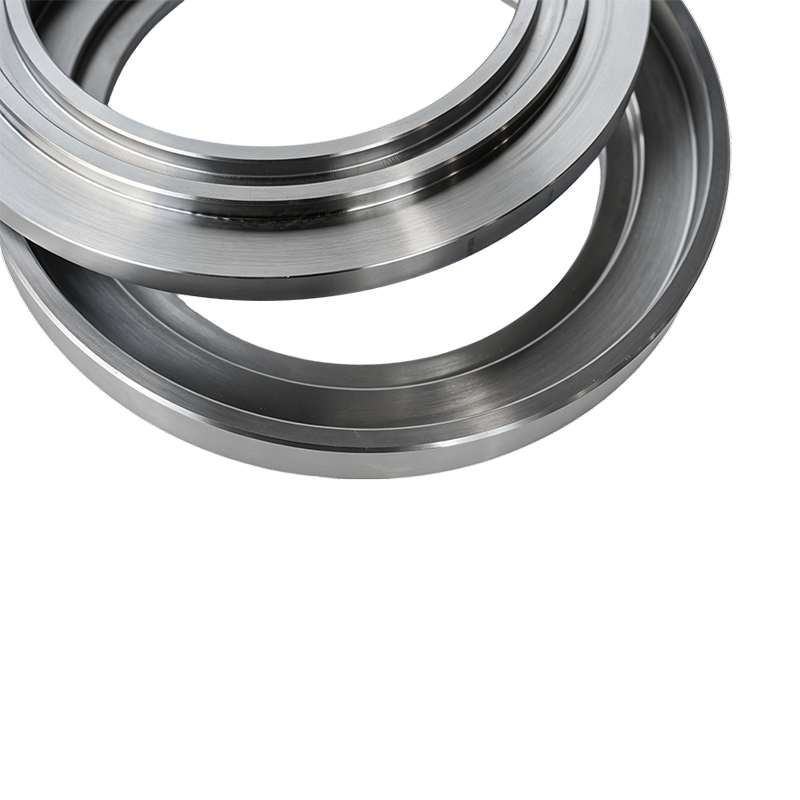 Produktübersicht Der 45# Steel Oil Slinger (Ölabweiser) ist eine Präzisions-Innenkomponen...Details anzeigen
-
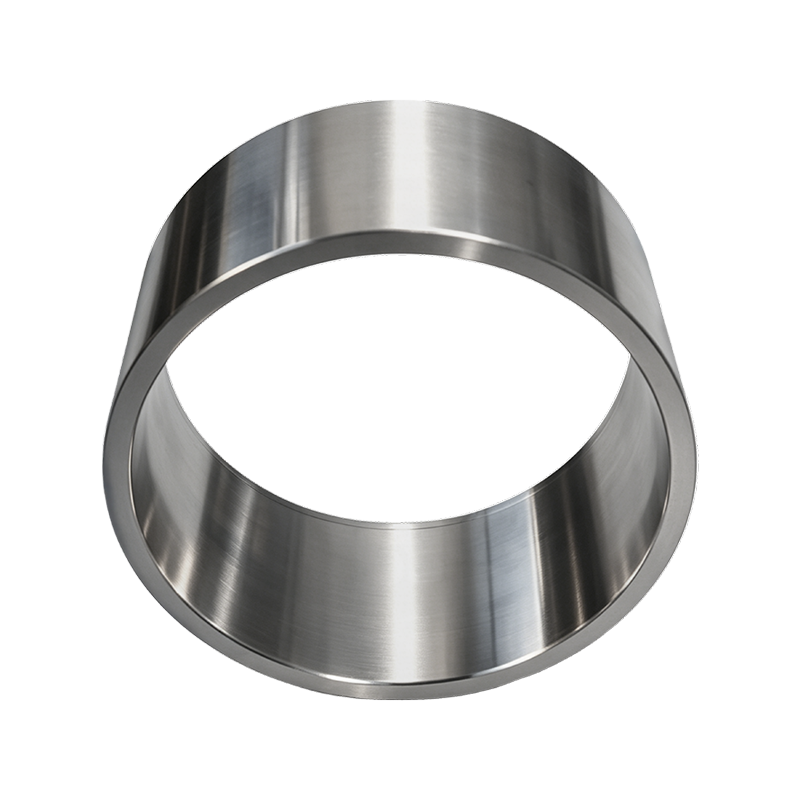
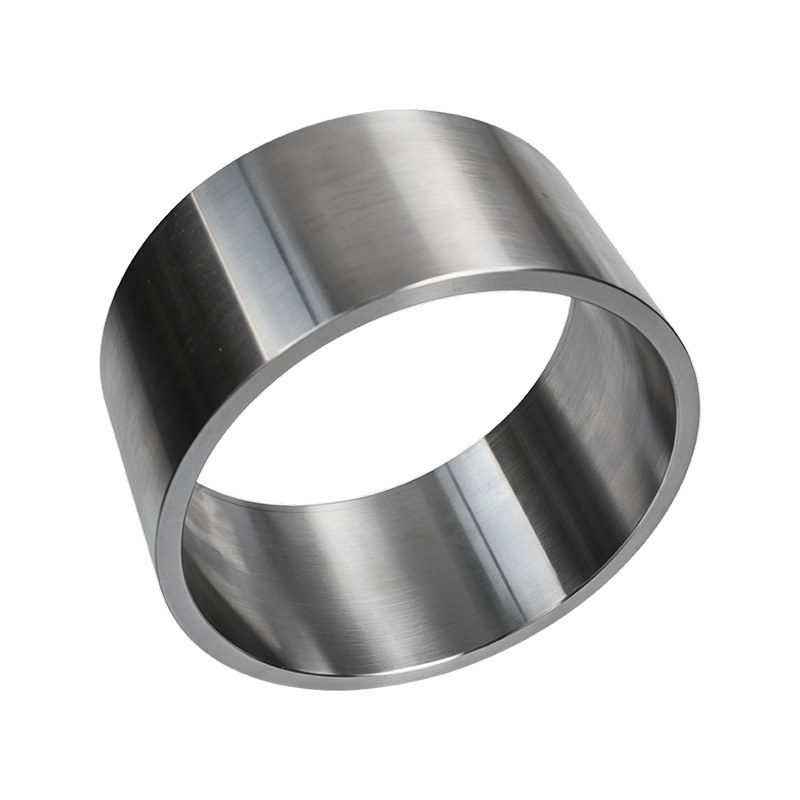
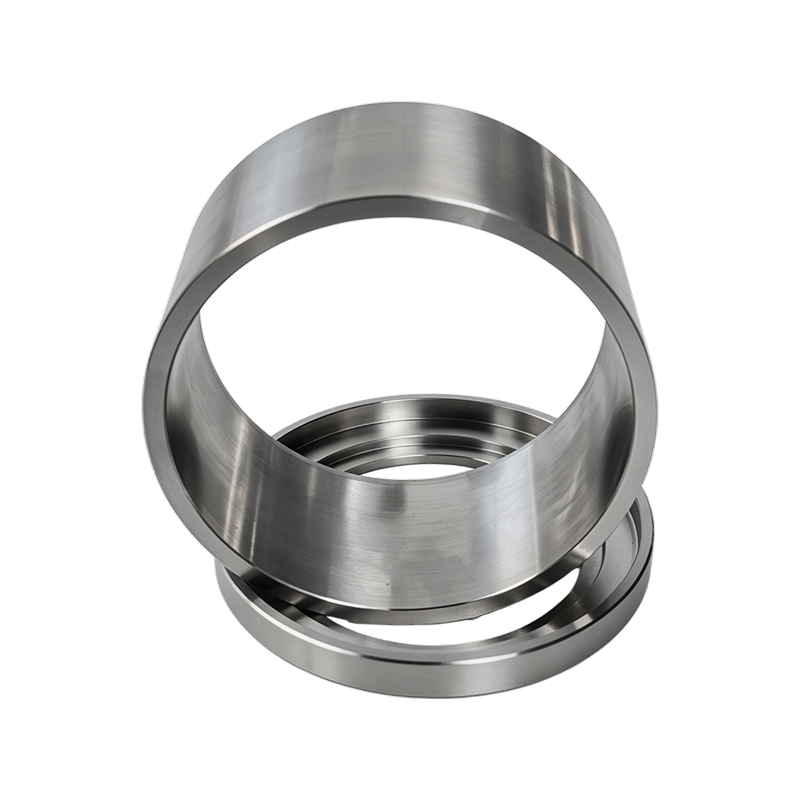
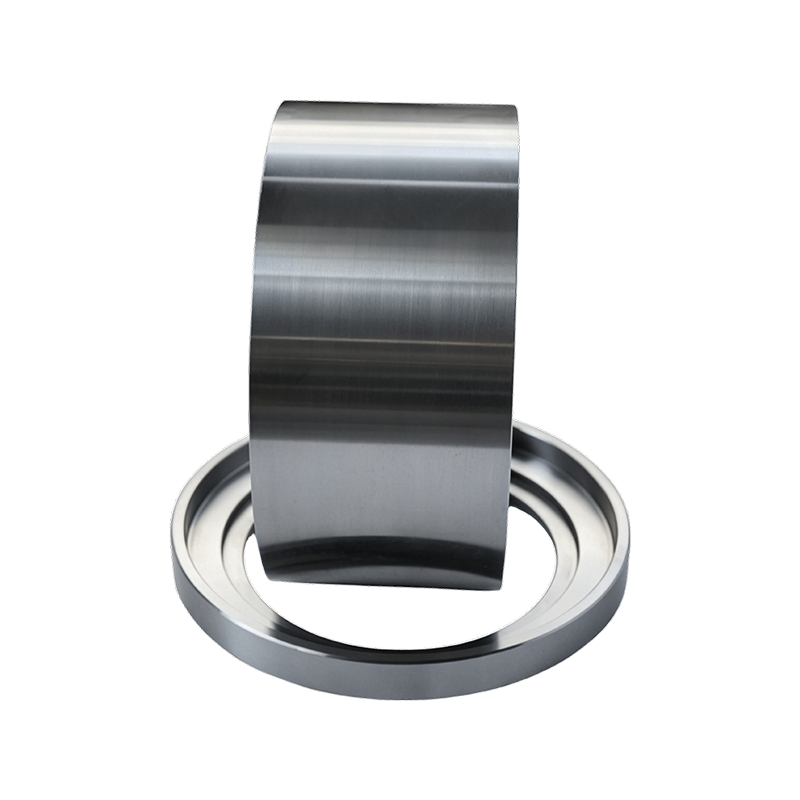 Produktübersicht Der 45# Steel Precision Spacer (Distanzring) ist eine wichtige interne K...Details anzeigen
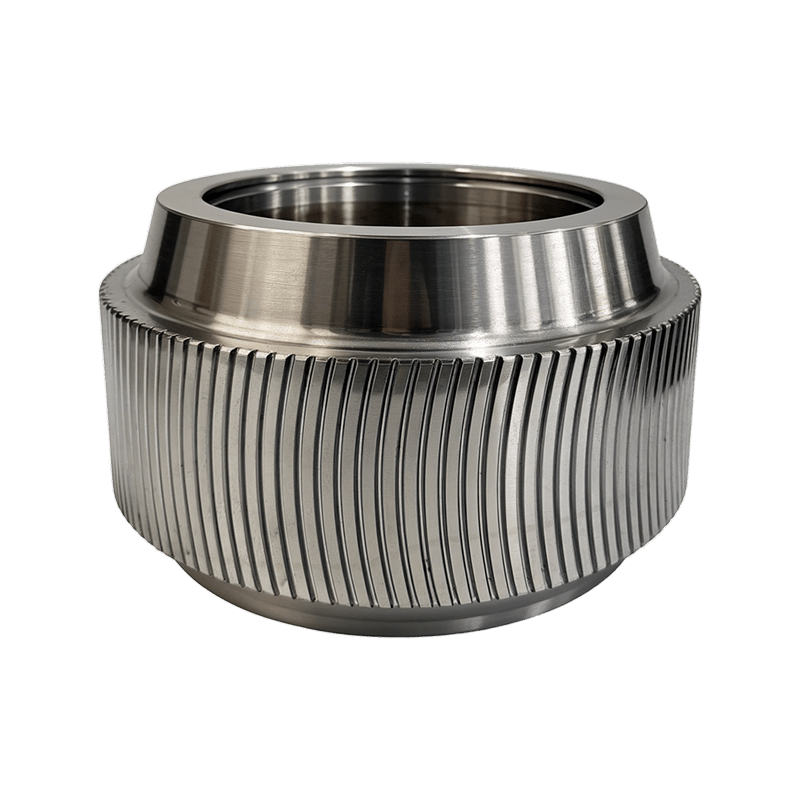
Geriffelte Rollenschalen
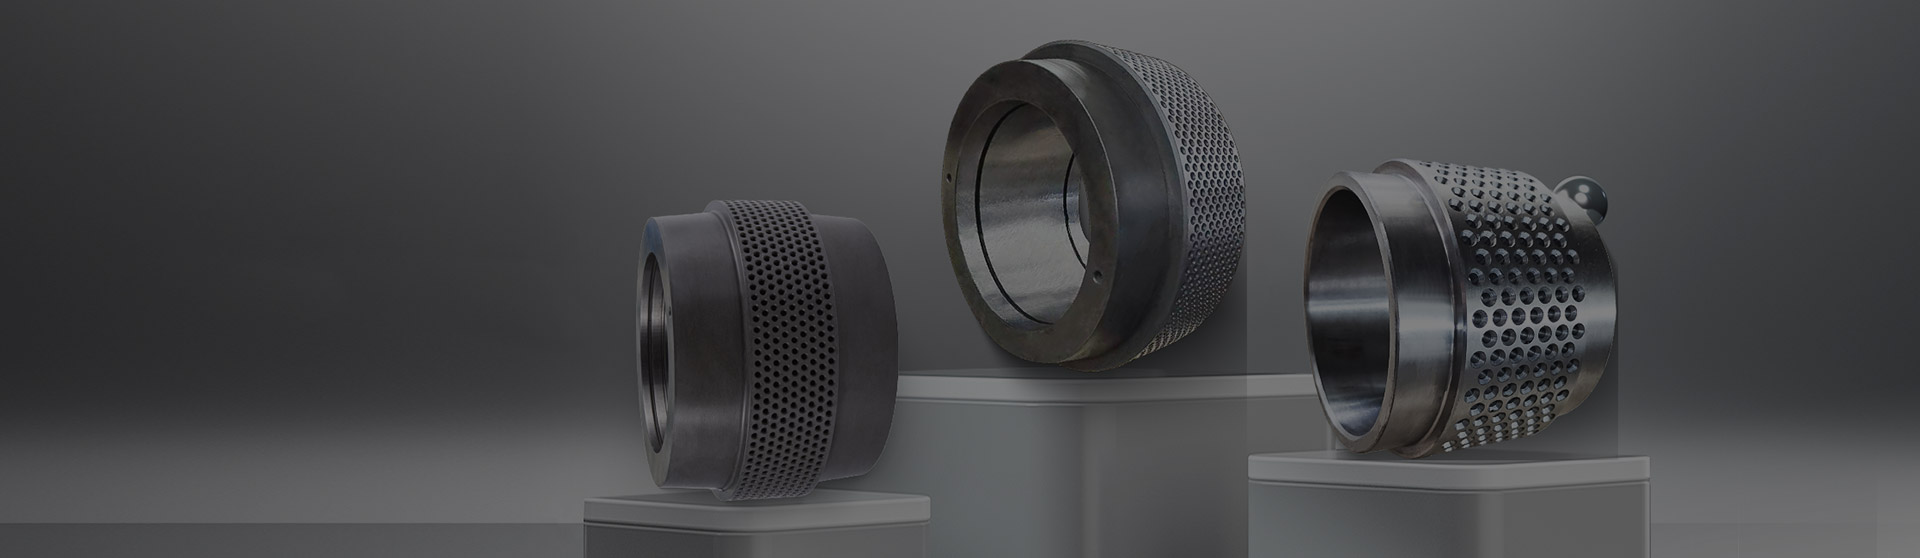
Anhui Jindingsheng Machinery Co., Ltd. stellt Noppenwalzenmäntel für industrielle Pelletmühlen her. Diese Komponenten werden durch kontrollierte Schmiede- und Wärmebehandlungsprozesse hergestellt, wobei die Maßtoleranzen innerhalb von 0,05 mm gehalten werden. Die genoppte Oberflächengeometrie wurde entwickelt, um die Reibung zwischen der Walze und der Ringdüse zu erhöhen und so eine gleichmäßige Materialverdichtung über verschiedene Biomasse- oder Futterformulierungen hinweg zu ermöglichen. Jede Schale wird aus kohlenstoffreichem Stahl gefertigt und einer mehrstufigen Härteprüfung unterzogen, um die strukturelle Gleichmäßigkeit sicherzustellen. Das Unternehmen betreibt eine integrierte Produktionslinie von der Rohstoffinspektion bis zur Verpackung des fertigen Produkts, die eine Rückverfolgbarkeit der Chargen und eine stabile Versorgung von Pelletanlagenbetreibern weltweit ermöglicht.
Kernvorteile
- Das gleichmäßige Noppenmuster sorgt für eine gleichmäßige Materialhaftung über die gesamte Rollenbreite und reduziert das seitliche Verrutschen beim Komprimieren
- Durchgehärtete Struktur mit einer Kernhärte von HRC 58 bis 62 und einer Einsatztiefe von mindestens 2,5 mm, die Widerstandsfähigkeit gegen abrasiven Verschleiß unter Dauerbelastung bietet
- Anpassbare Grübchentiefe von 0,8 bis 2,0 mm und Abstand zur Anpassung an spezifische Rohstoffeigenschaften, einschließlich Faserlänge und Feuchtigkeitsvariabilität
- Vollständige Rückverfolgbarkeit von der Stahlcharge bis zur Endkontrolle, mit Maßberichten und Härteprotokollen pro Charge zur Qualitätssicherung
- Kompatibel mit den wichtigsten Marken von Pelletmühlen; Wellen- und Keilnutabmessungen können ohne Modifikation an bestehende Anlagen angepasst werden
Produkteigenschaften
| Material | Hochgekohlter Chrom-Lagerstahl SAE 52100 oder DIN 100Cr6 mit Korngröße ASTM 8 bis 10 |
| Härte HRC | 58 bis 62 durchgehärtet, nicht nur im Einsatz |
| Grübchengeometrie | Kugelförmige Vertiefungen, Tiefe 0,8 bis 2,0 mm, Teilung 4 bis 8 mm, individuell anpassbar |
| Außendurchmesserbereich | 200 mm bis 600 mm, andere Abmessungen auf Anfrage |
| Oberflächenbeschaffenheit | Ra kleiner oder gleich 0,8 Mikrometer auf Zapfenflächen; Oberfläche mit Noppen im geschmiedeten Zustand und kontrollierter Rauheit |
| Auswuchtgrad | G 6,3 nach ISO 1940 für Schalenrotation bis 450 U/min |
Anwendungsszenarien
- Herstellung von Biomassepellets, einschließlich Holzspänen, Stroh, Sonnenblumenschalen und Palmkernschalen, bei denen eine hohe Reibung erforderlich ist, um die elastische Verformung von Fasermaterialien zu überwinden
- Pelletierung von Tierfutter für Mais, Sojamehl, Luzerne und Mischfutter zur Aufrechterhaltung des Durchsatzes bei unterschiedlichem Feuchtigkeitsgehalt und Ölgehalt
- Linien zur Düngemittelgranulierung, deren rutschfeste Walzenoberfläche das Verstopfen der Matrizen verringert und die Gleichmäßigkeit des Granulats in Umgebungen mit hoher Luftfeuchtigkeit verbessert
- Nachrüstung für bestehende Pelletmühlen von CPM, Andritz, Buhler und anderen gängigen Marken mit austauschbaren Wellenmontagekonfigurationen
Verarbeitung und Qualitätskontrolle
- Überprüfung des Rohmaterials: Jede Stahlcharge wird einer Analyse der chemischen Zusammensetzung durch OES und einer Reinheitsbewertung gemäß ASTM E45 unterzogen
- Schmiedeprozess: Auf 1050 bis 1100 Grad Celsius erhitzter Knüppel, geschmiedet unter einer 4000T-Presse, mit kontrollierter Kühlung, um die Bildung von Karbidnetzwerken zu verhindern
- Wärmebehandlung: Austenitisierung bei 830 bis 850 Grad Celsius, Ölabschreckung und anschließendes Anlassen bei 180 bis 220 Grad Celsius, um einen stabilen Restaustenitgehalt unter 5 Prozent zu erreichen
- In-Prozess-Inspektion: 100-prozentige Maßprüfung von Außendurchmesser, Innendurchmesser und Keilnut; Härteprüfung pro Stück mittels Rockwell-Skala; Oberflächenrisserkennung mittels Magnetpartikel
Installations- und Wartungshinweise
- Reinigen Sie vor der Montage die Welle und die Hülsenbohrung, um eventuelle Rückstände zu entfernen. Tragen Sie Anti-Seize-Mittel auf die Keil- und Kegelflächen auf, um die spätere Demontage zu erleichtern
- Ziehen Sie die Befestigungsmutter mit dem für das Mühlenmodell angegebenen Wert an; Zu starkes Anziehen kann die Hülsenbohrung verformen und die Ausrichtung mit der Matrize beeinträchtigen
- Überwachen Sie die Temperatur des Walzenmantels während der ersten 4 Betriebsstunden; Ein Temperaturanstieg über 85 Grad Celsius kann auf unzureichendes Spiel oder übermäßige Vorspannung hinweisen
- Überprüfen Sie den Verschleiß der Grübchen alle 200 Betriebsstunden mit einem Tiefenmesser; Planen Sie einen Austausch ein, wenn die durchschnittliche Grübchentiefe unter 0,4 mm fällt, um Schäden am Chip zu vermeiden
Häufig gestellte Fragen
Wie hoch ist die typische Lebensdauer eines Noppenwalzenmantels?
Die Lebensdauer beträgt je nach Abrasivität des Ausgangsmaterials, Feuchtigkeitsgehalt und Betriebsdruck 800 bis 2500 Stunden. Es wird empfohlen, die Abnutzungstiefe der Vertiefungen regelmäßig zu überprüfen. Ein Austausch wird empfohlen, wenn die Grübchentiefe unter 0,4 mm sinkt.
Können Grübchenmuster für verschiedene Materialien angepasst werden?
Ja. Tiefe, Durchmesser und Abstand der Vertiefungen werden je nach Bestellung angepasst. Für faserige Materialien wie Stroh werden oft tiefere Noppen von 1,6 bis 2,0 mm mit größerem Abstand angegeben; Für einen feinen Vorschub reduzieren flachere Muster den Verschleiß.
Welche Qualitätsdokumentation wird jeder Sendung beigefügt?
Zu jeder Charge gehört ein Materialprüfzertifikat gemäß EN 10204 3.1, ein Härteprüfbericht, ein Maßprüfblatt und eine Messung der Grübchengeometrie. Zusätzliche zerstörungsfreie Prüfungen mittels UT oder MT können vereinbart werden.
Wie sollte die Shell vor der Installation gelagert werden?
An einem trockenen, belüfteten Ort mit einer relativen Luftfeuchtigkeit unter 60 Prozent lagern. Tragen Sie eine rostschützende Ölbeschichtung auf die bearbeiteten Oberflächen auf. Vermeiden Sie es, schwere Gegenstände auf der Schale zu stapeln, um Verformungen zu vermeiden.
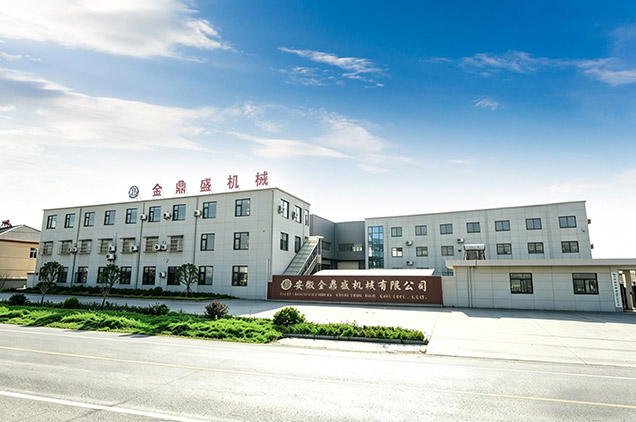
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Geriffelte Rollenschalen Supplier and China Geriffelte Rollenschalen Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Das Unternehmen konzentriert sich auf das Kerngeschäft der Forschung und Entwicklung sowie der Herstellung von Ringdüsen und Walzen für Granulatoren sowie der dazugehörigen Ersatzteile für Granulatoren. Die Hauptprodukttypen sind Ringdüsen-, Walzen- und Granulatorzubehör. Es verfügt über die fortschrittlichste Ausrüstung und das umfassendste Serviceunternehmen in China. Die Produkte des Unternehmens werden in viele andere Länder exportiert: in die USA, nach Japan, Südkorea, Vietnam, Frankreich, Bangladesch, Russland, Indien, auf die Philippinen und in europäische Länder. Das Unternehmen kontrolliert alle Prozesse streng, vom Rohstoff über das Schmieden bis hin zur Endbearbeitung und Wärmebehandlung. Es ist das One-Stop-Service-Center-Unternehmen in China.
Anhui Jindingsheng Machinery Co., Ltd. nutzt im Einklang mit dem Produktionskonzept der „Verfeinerung“ stabile und zuverlässige Qualität, um Ihre langfristige Entwicklung zu ermöglichen.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Nachrichten-Feedback