-
 Produktübersicht Das Arc Tooth Roller Shell ist ein wichtiges Verschleißteil der Ringdüse...Details anzeigen
-
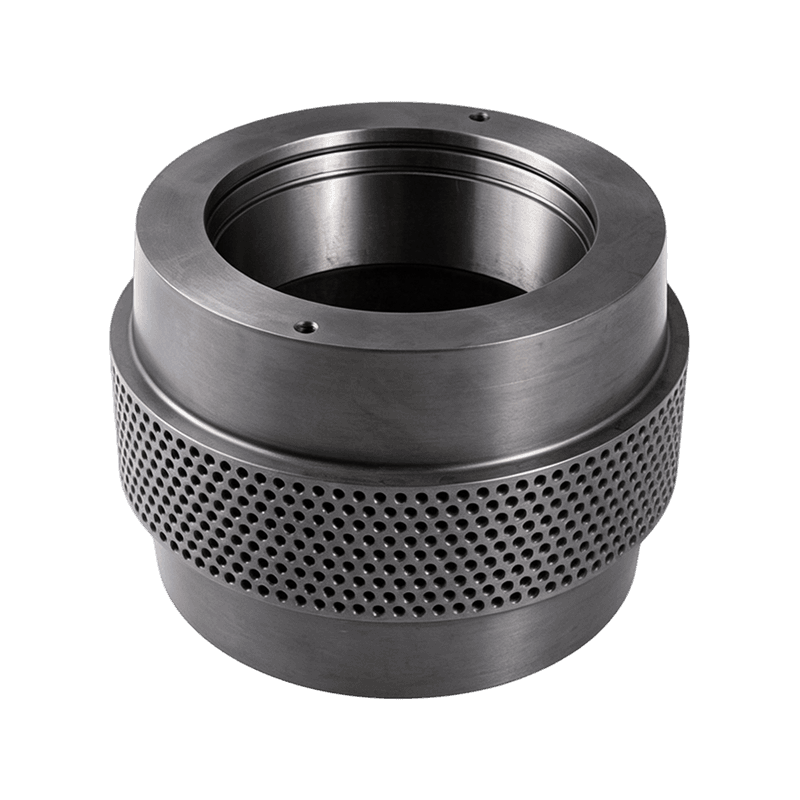
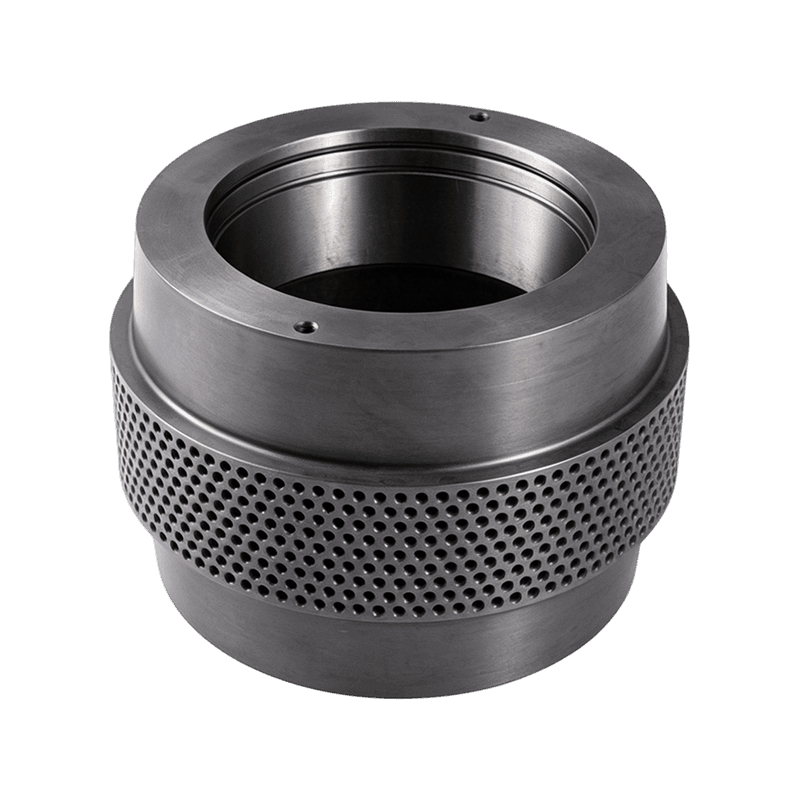 Produktübersicht Eine hochfeste, verschleißfeste Druckrollenkomponente aus hochwertigem l...Details anzeigen
-
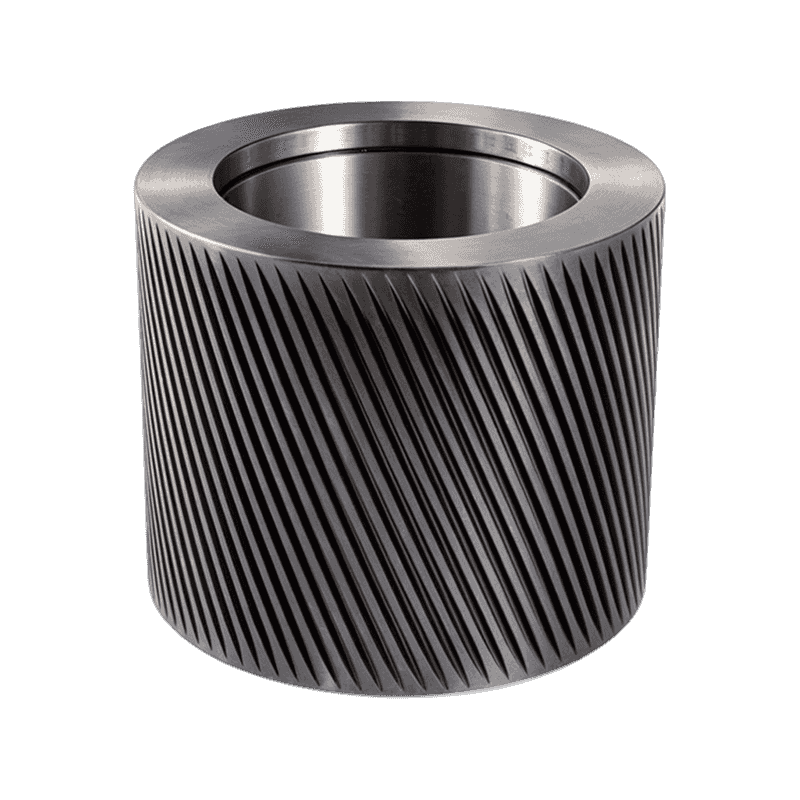
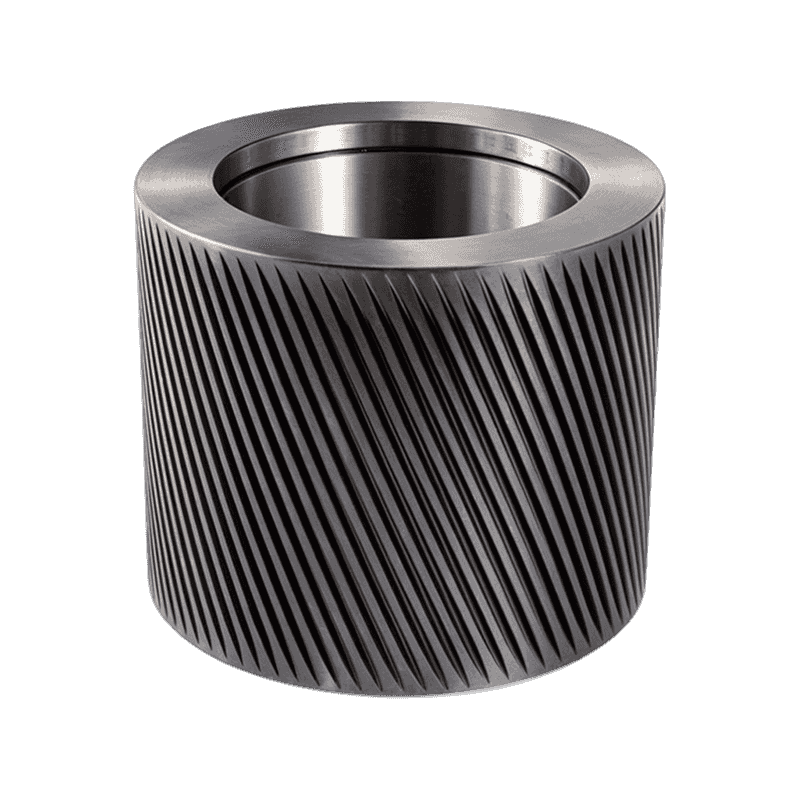 Produktübersicht Spezialisierte Hochleistungsrollen aus GCr15- oder 100Cr6-Lagerstahl, di...Details anzeigen
-
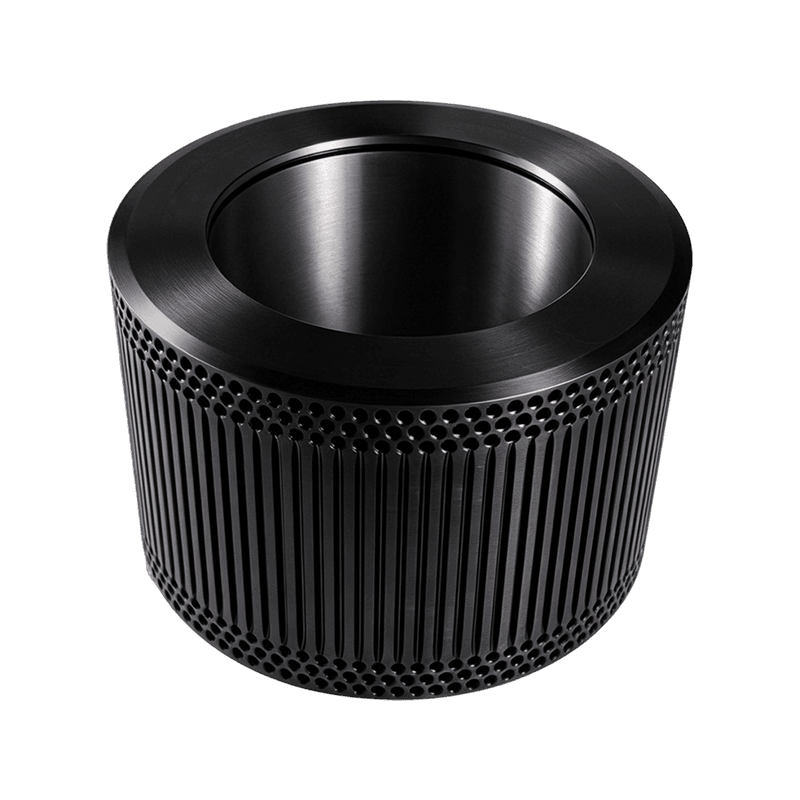
 Produktübersicht Ein widerstandsfähiger Druckwalzenmantel aus 60Si2Mn-Federstahl, der für...Details anzeigen
-
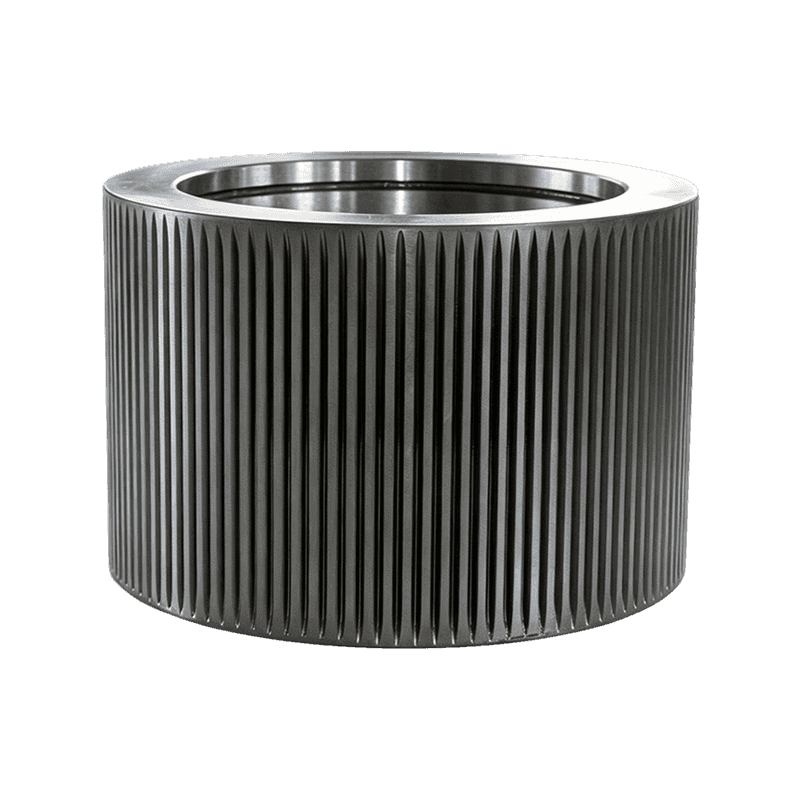
 Produktübersicht Eine weit verbreitete und vielseitige Druckwalze aus legiertem Stahl, di...Details anzeigen
-
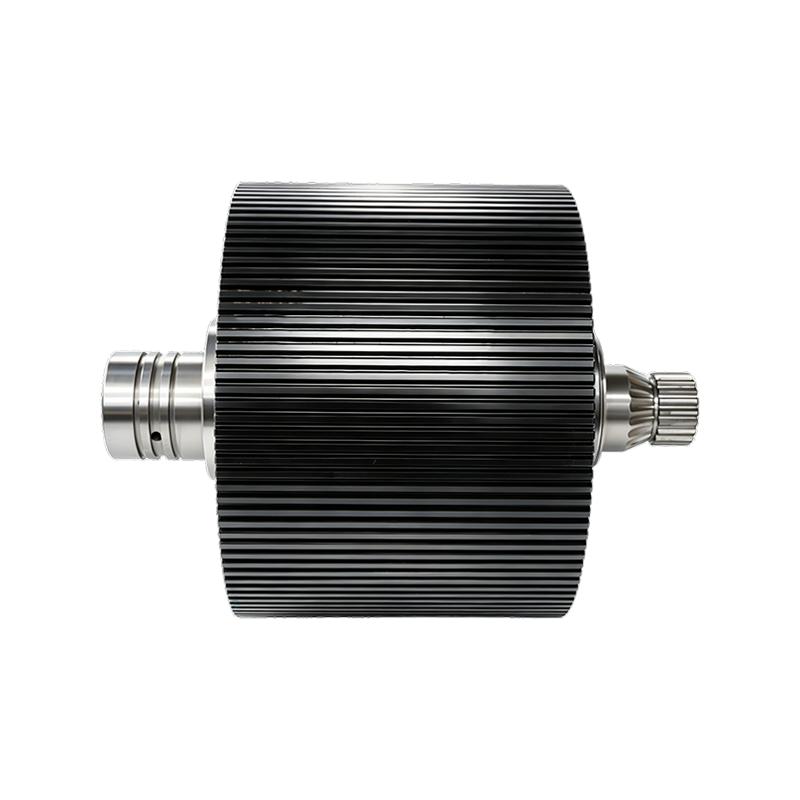
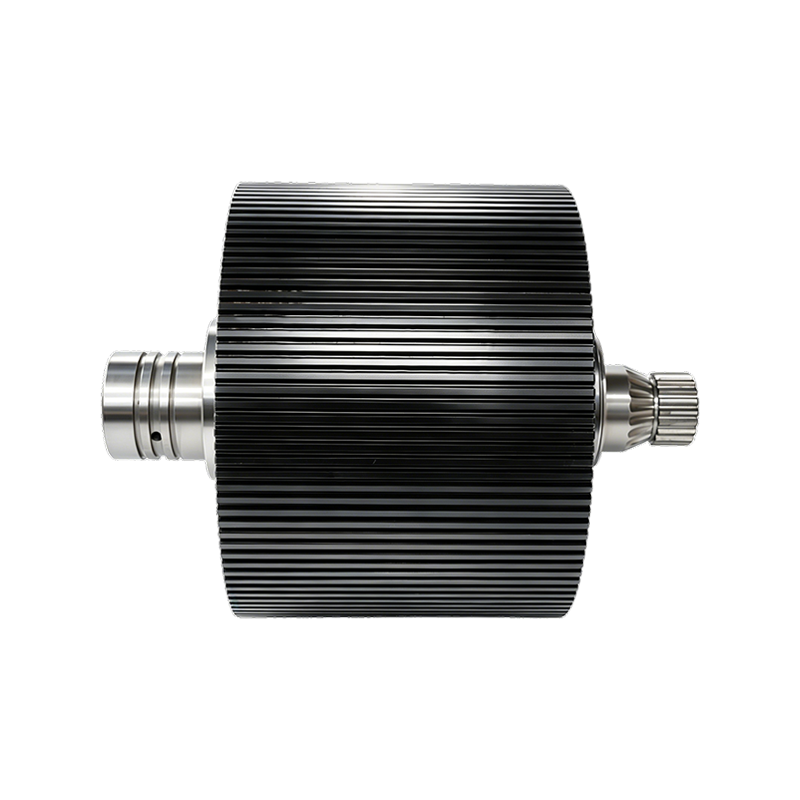
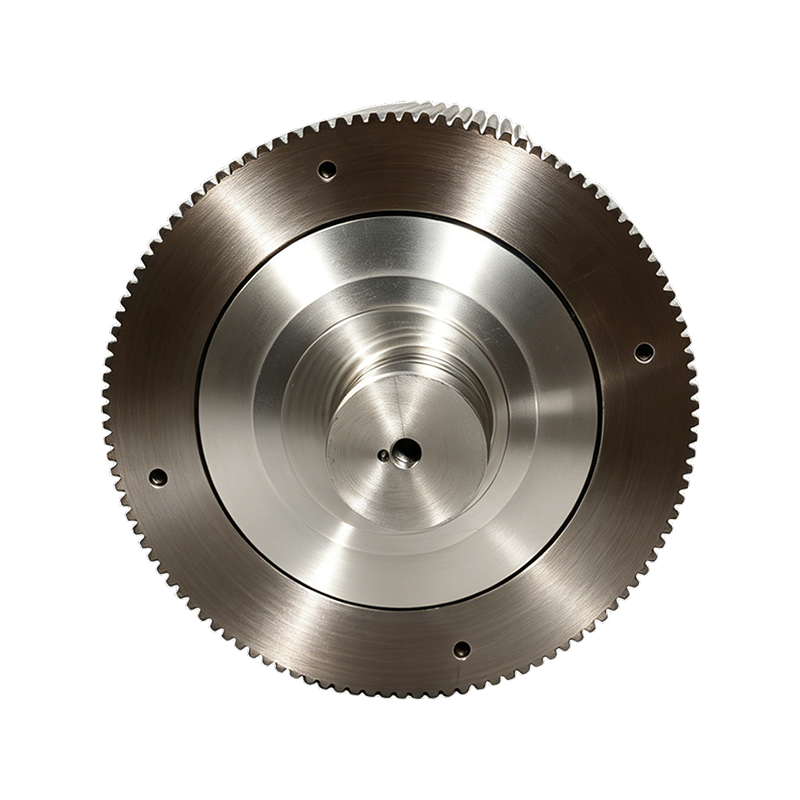
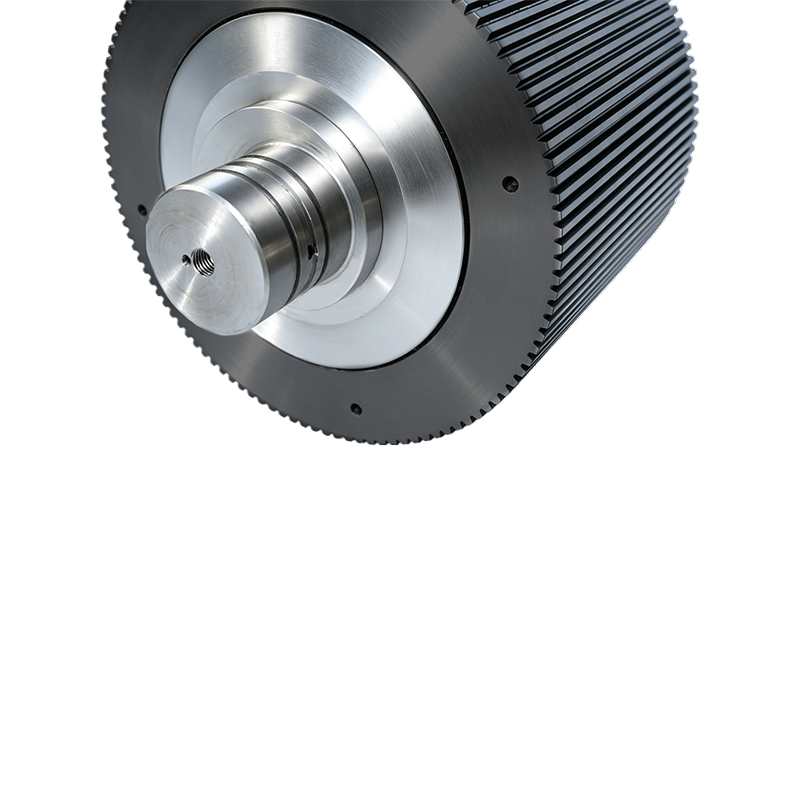
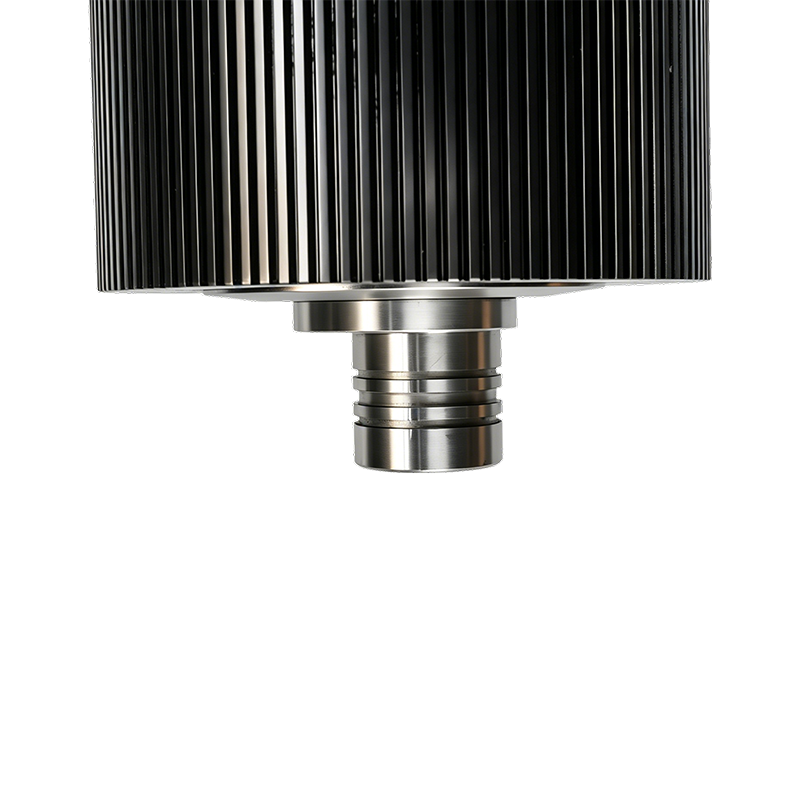
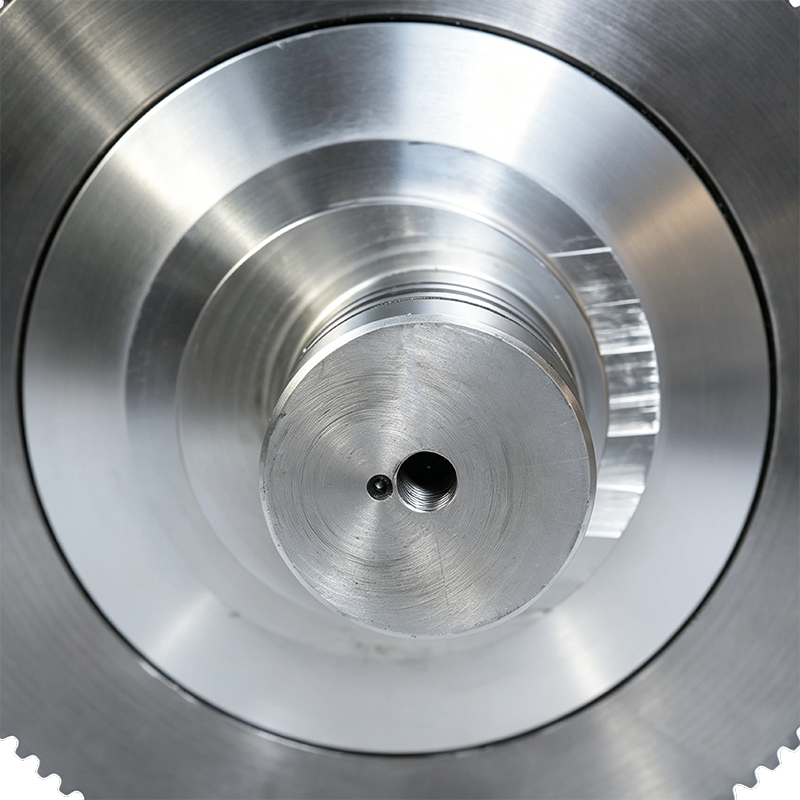
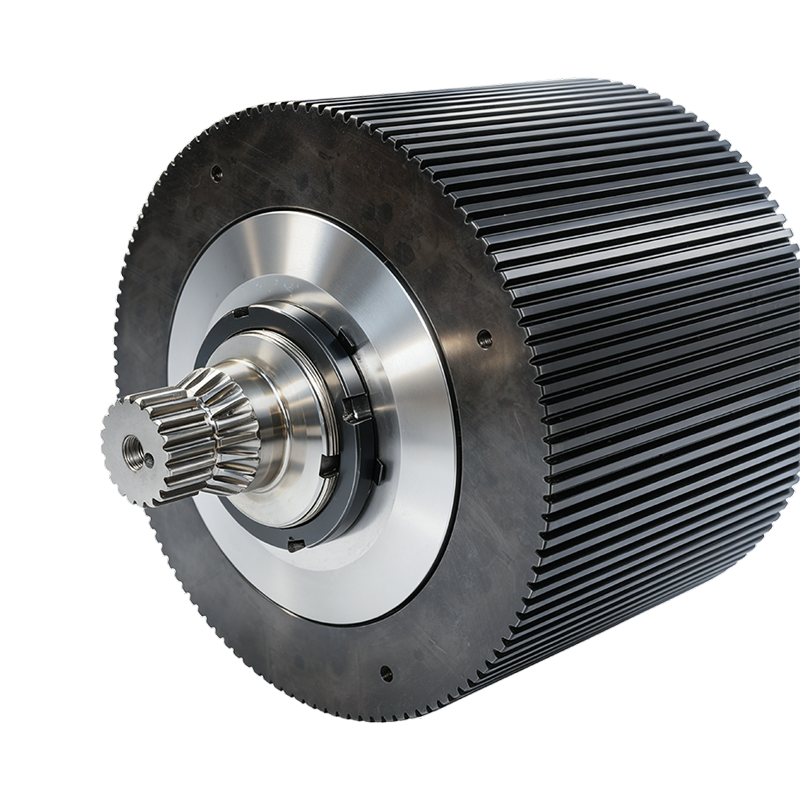
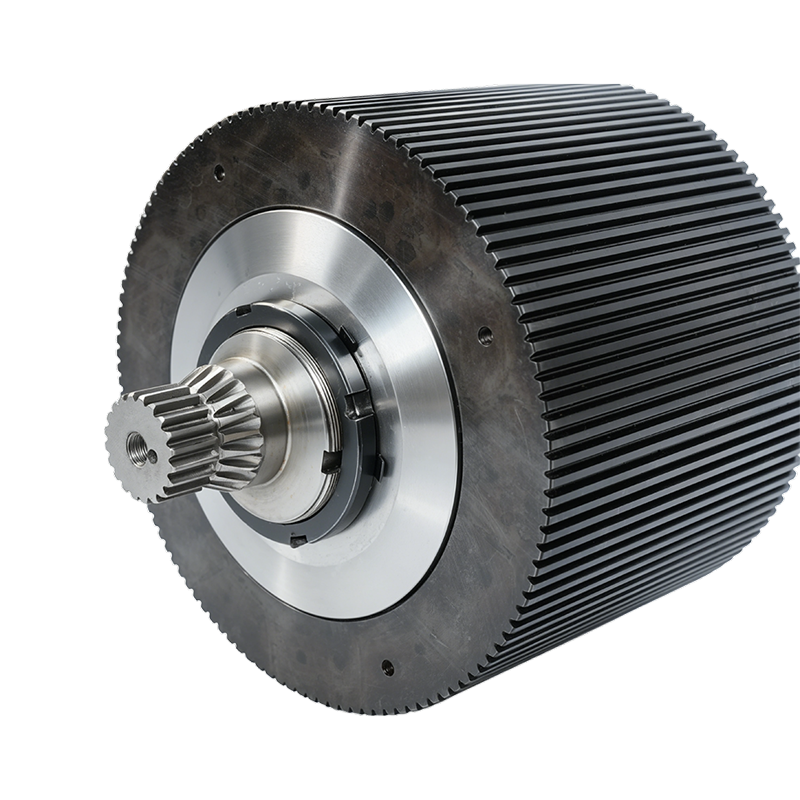
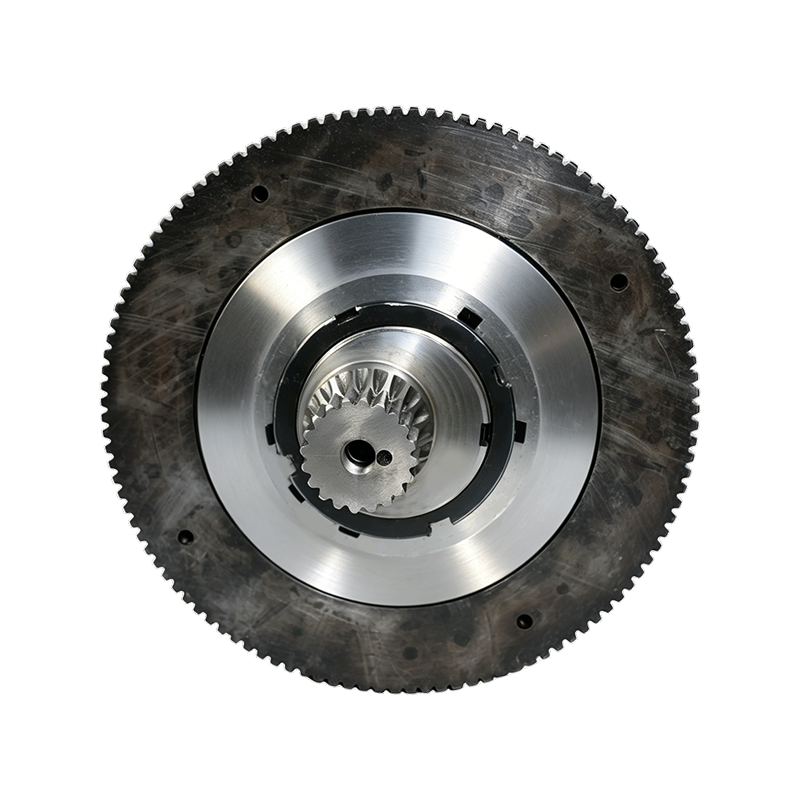
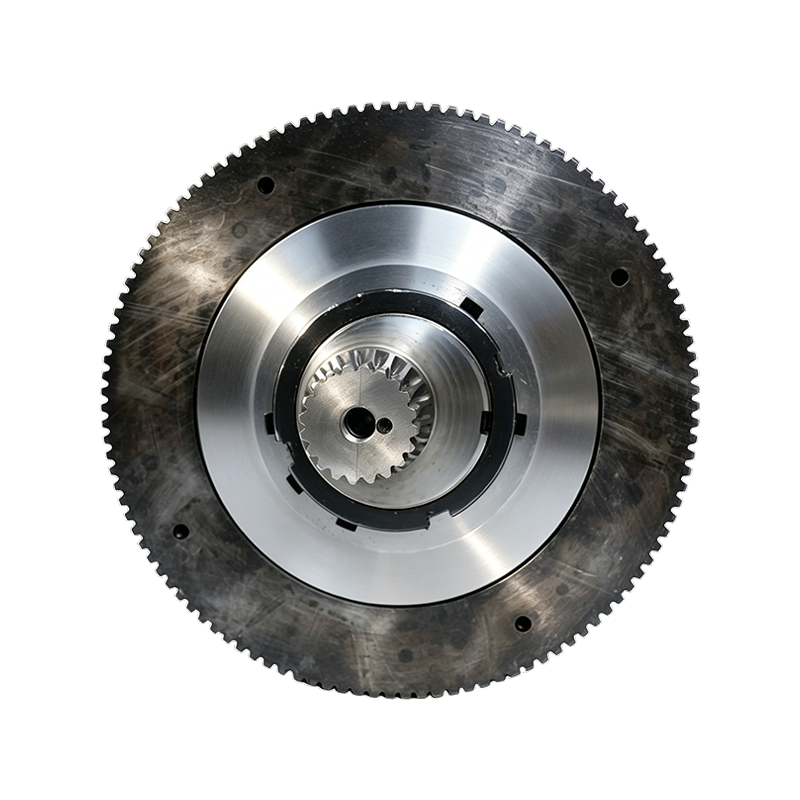
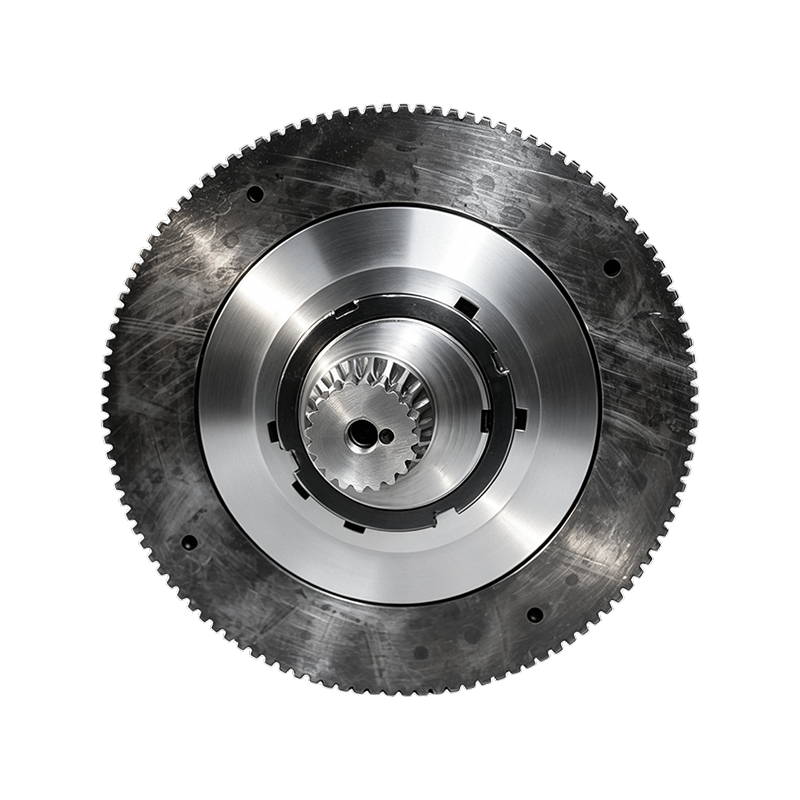
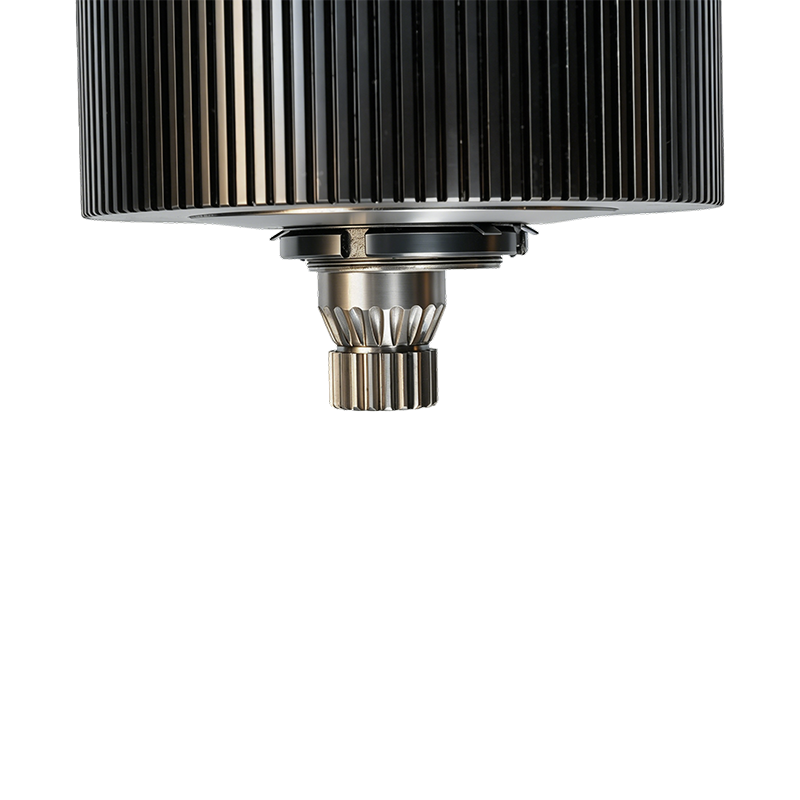
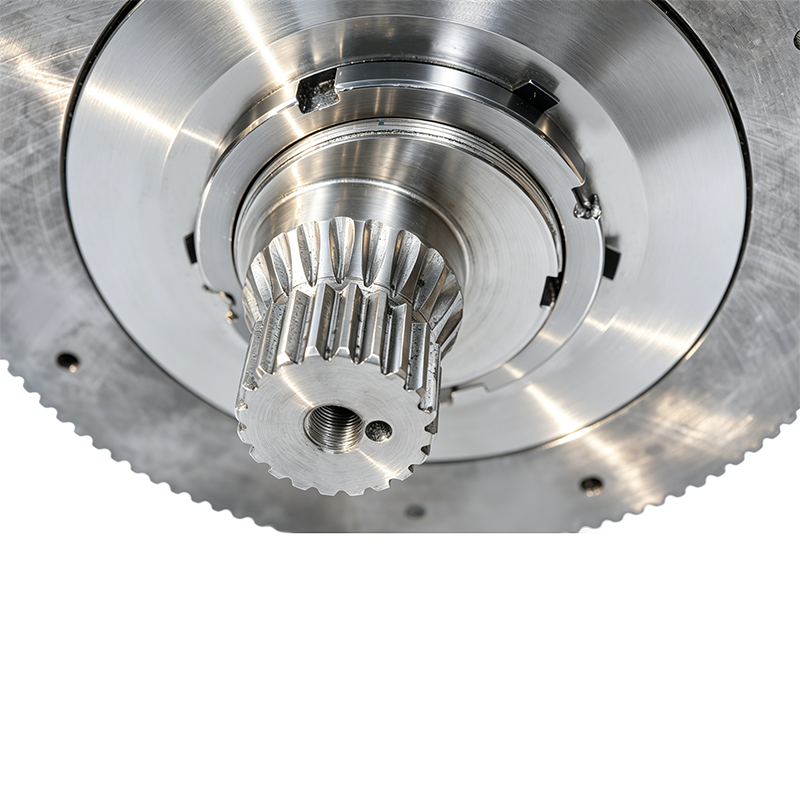
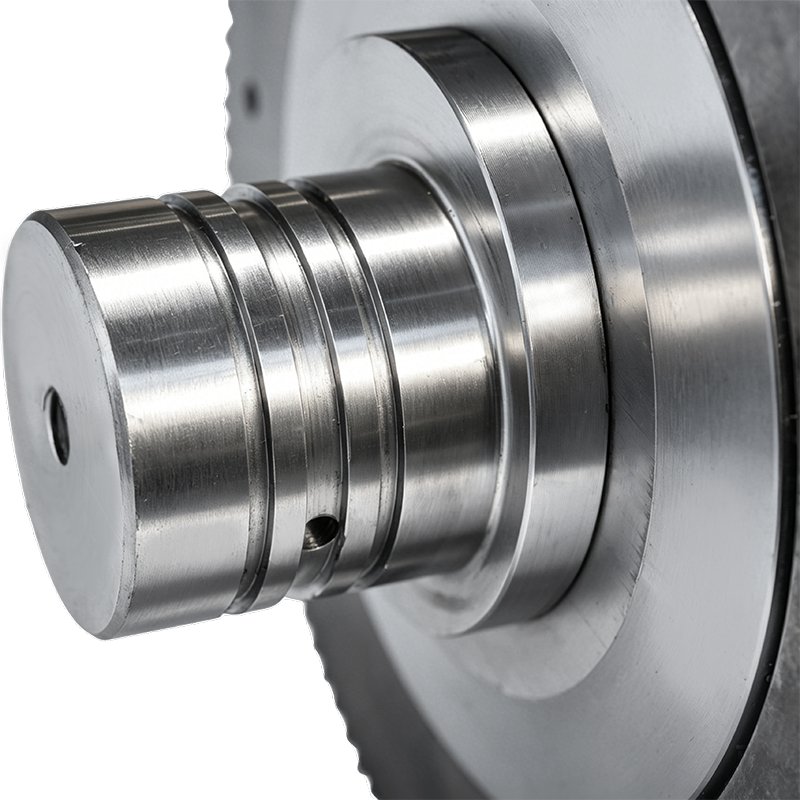 Produktübersicht Die hochproduktive Pelletmühlen-Walzenmantelbaugruppe ist eine wichtige ...Details anzeigen
-
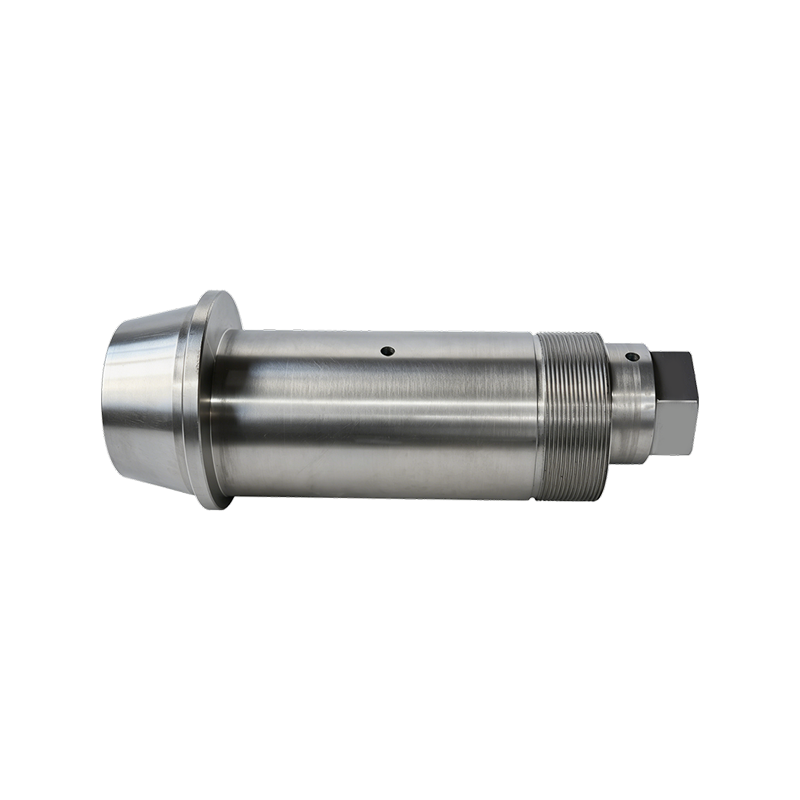
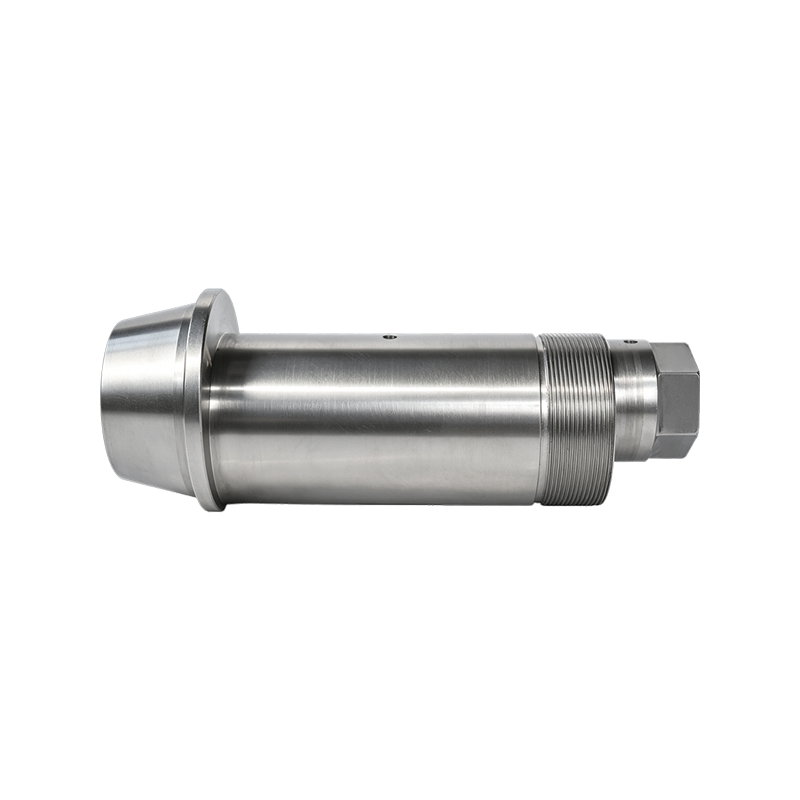 Produktübersicht: Die 42CrMo-Exzenterwelle ist eine hochfeste Komponente aus legiertem St...Details anzeigen
-
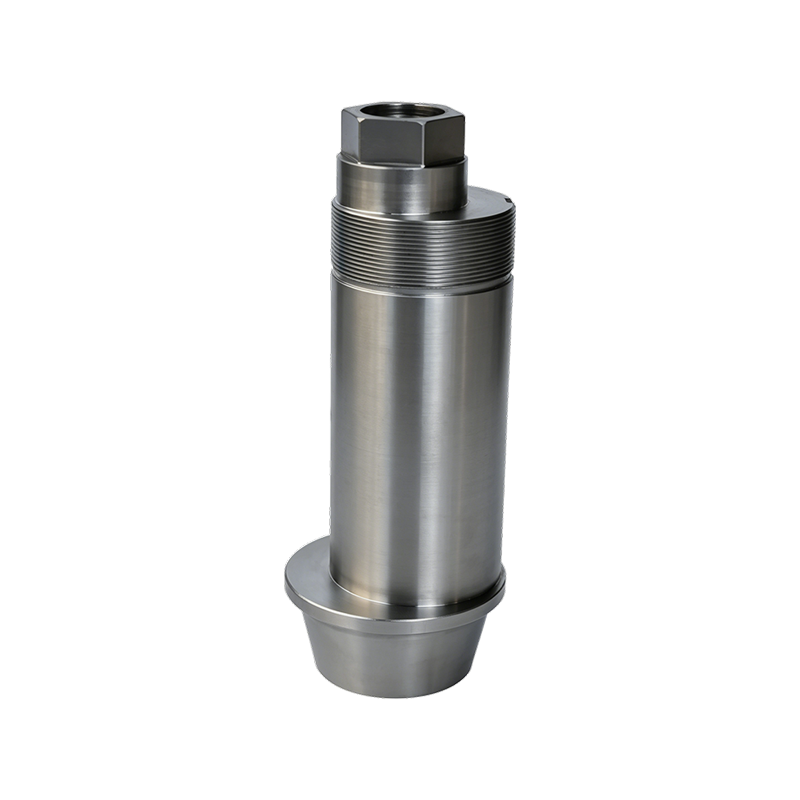
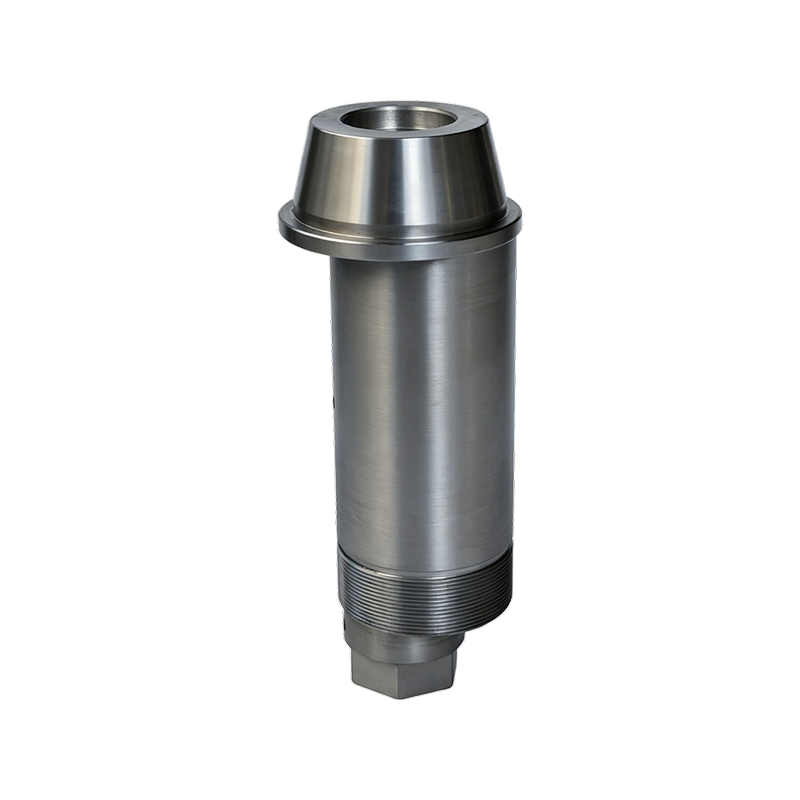
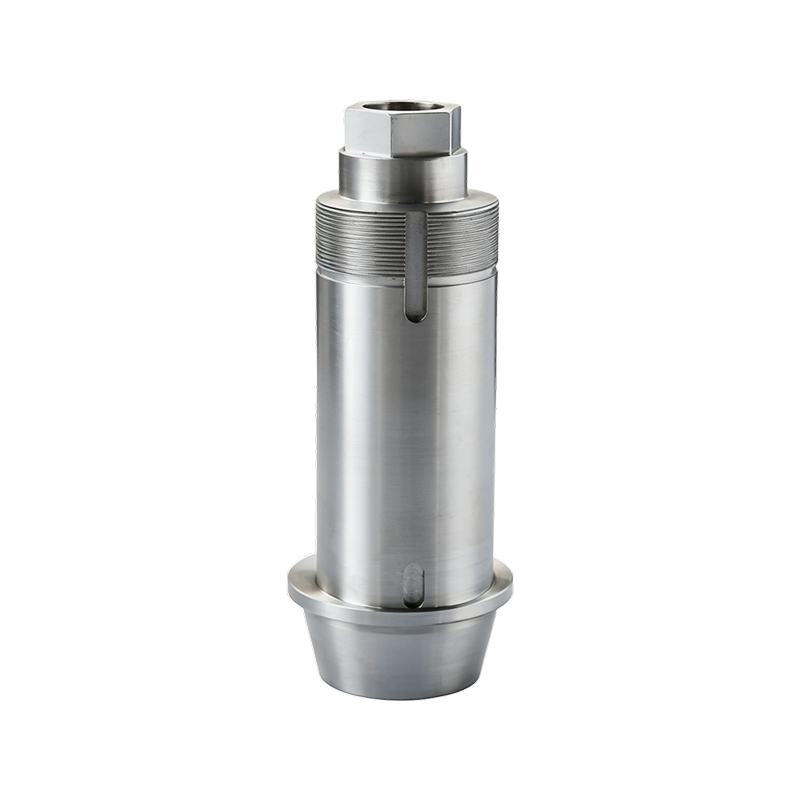
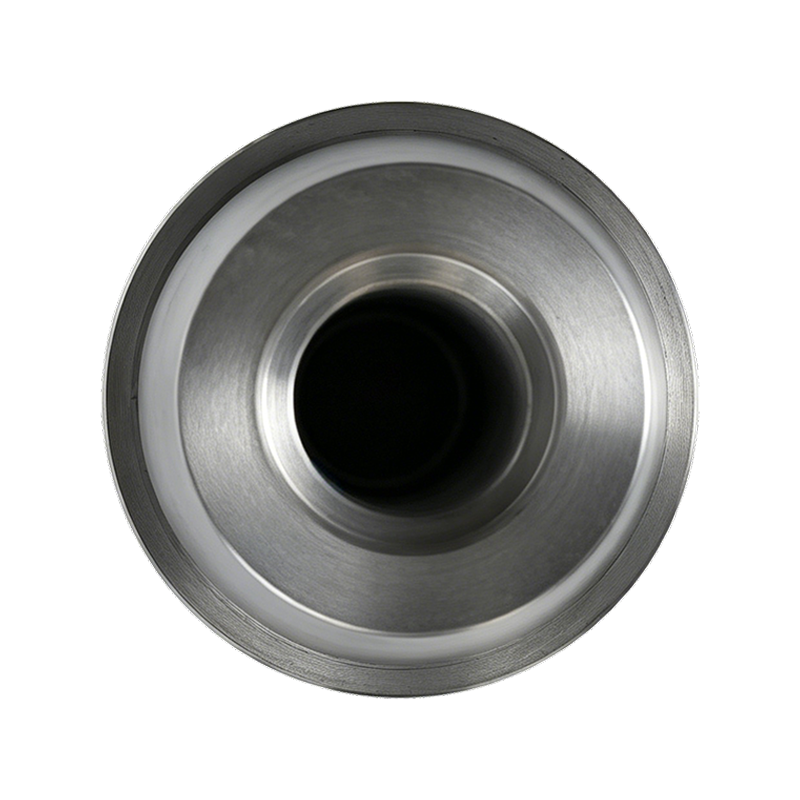
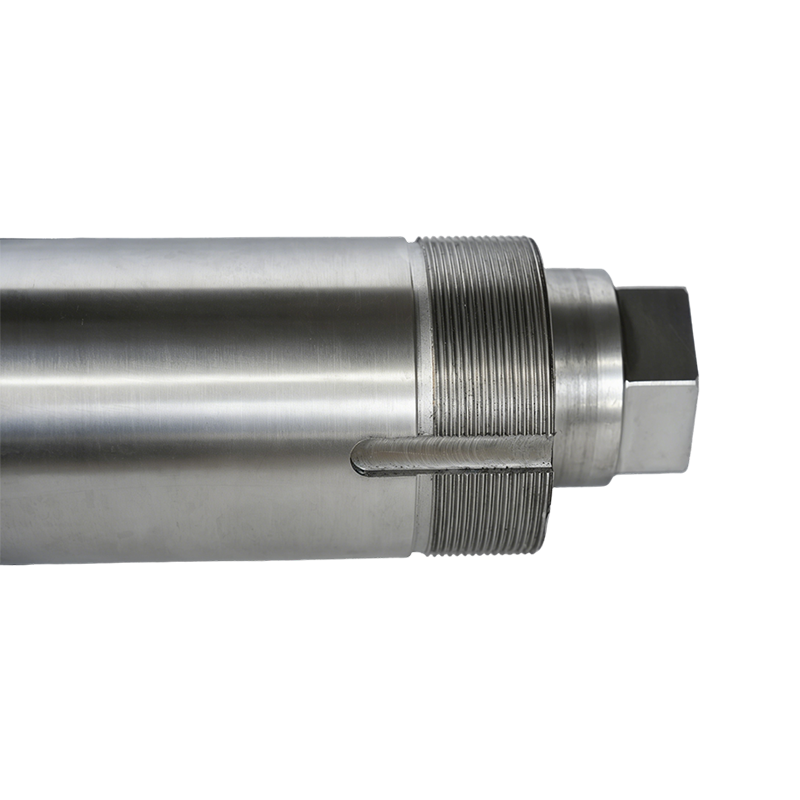
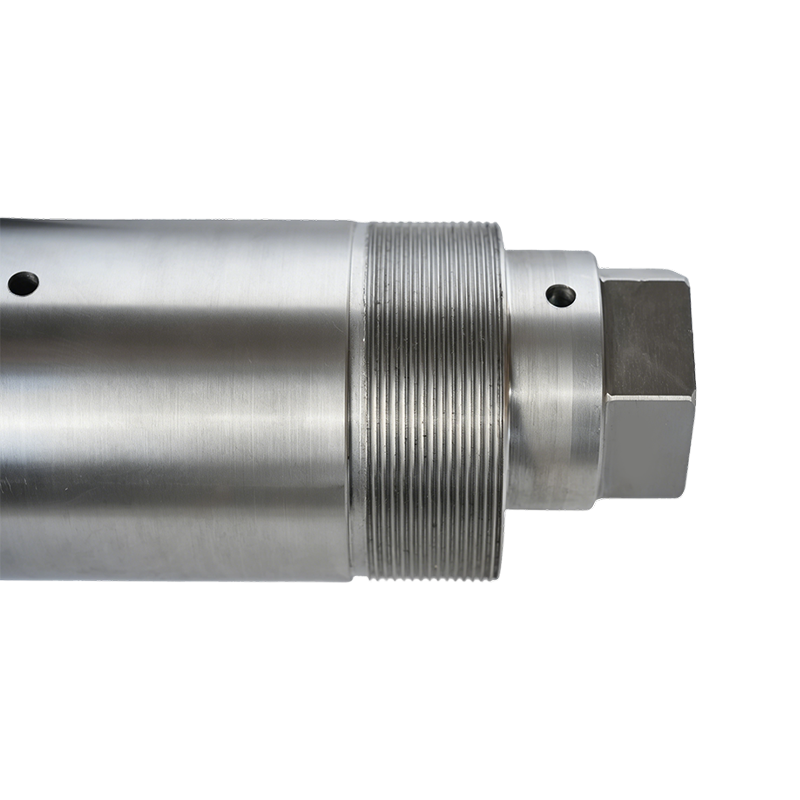
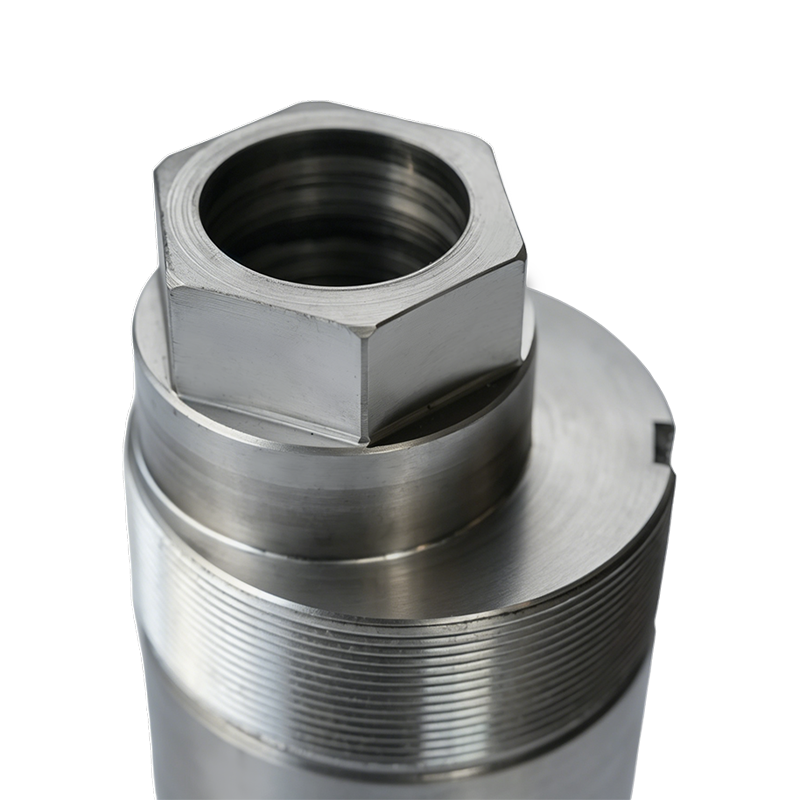
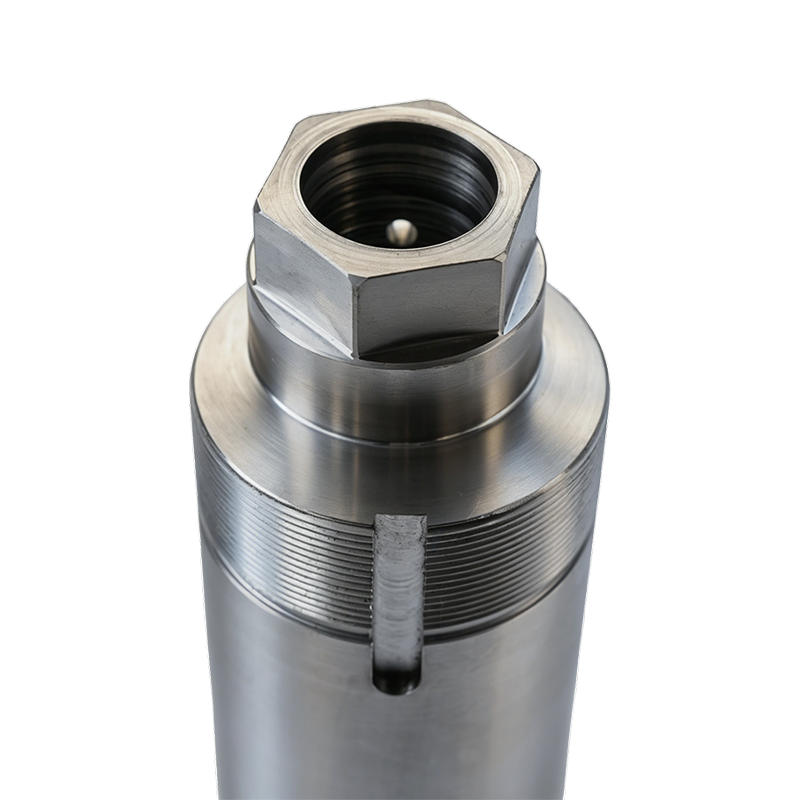
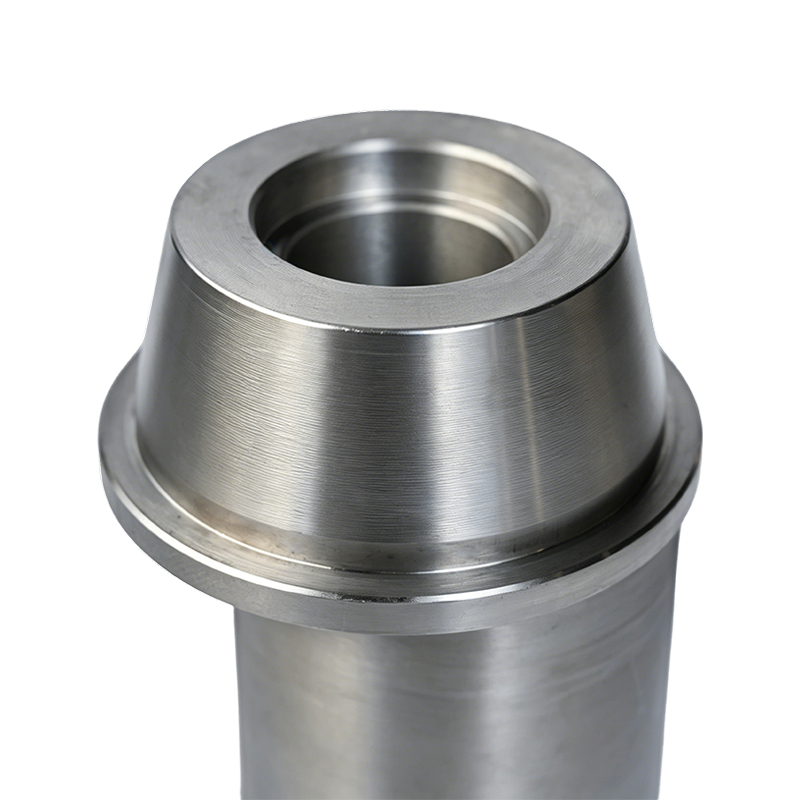 Produktübersicht: Diese Exzenterwelle ist eine präzisionsgefertigte Komponente aus 45#-Ko...Details anzeigen
-
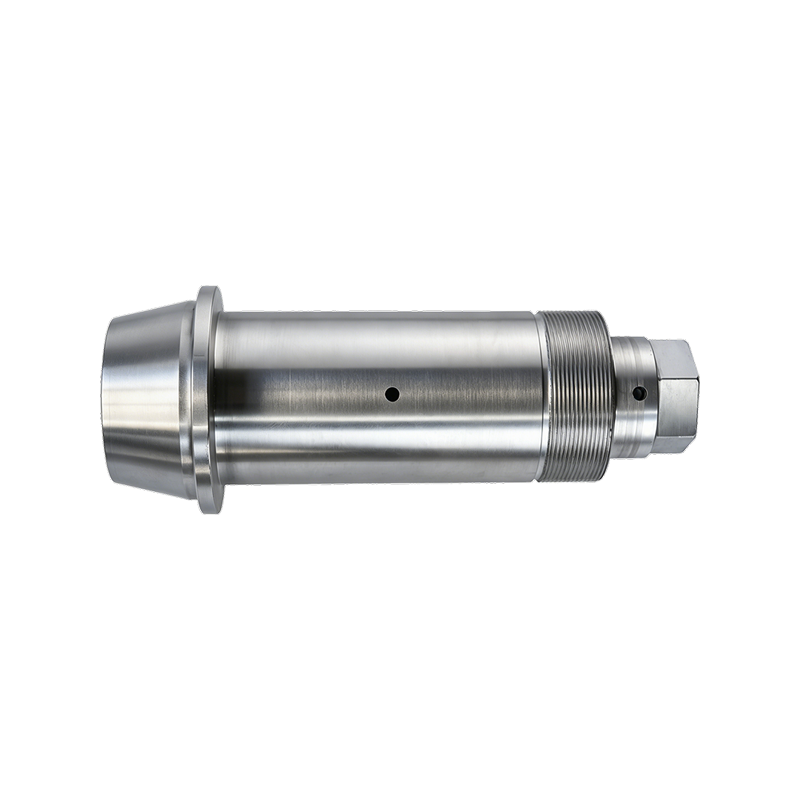
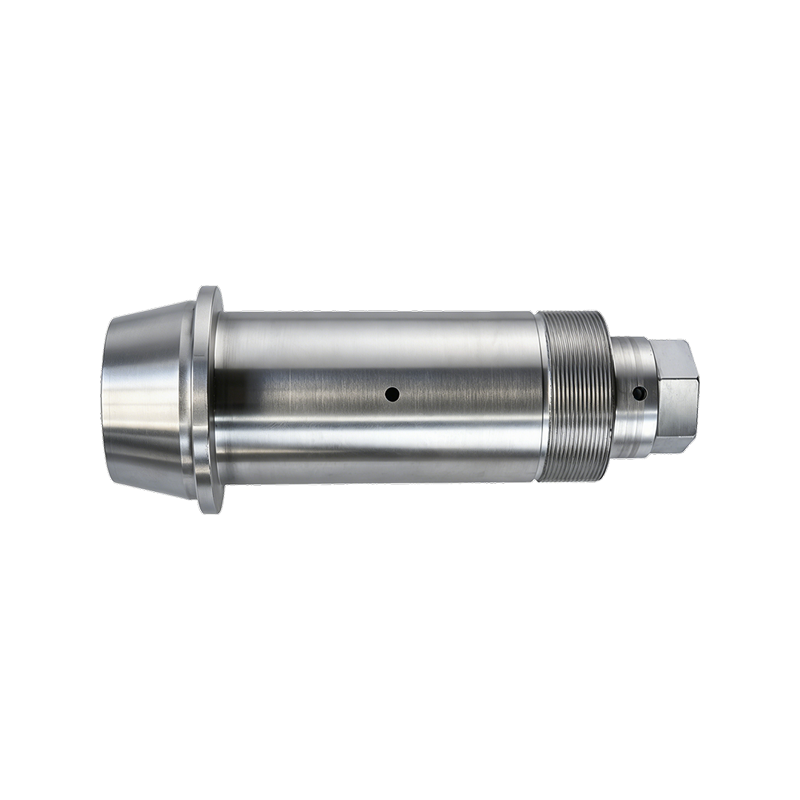 Produktübersicht: Die 40Cr-Exzenterwelle ist eine Komponente aus legiertem Stahl, die für...Details anzeigen
-
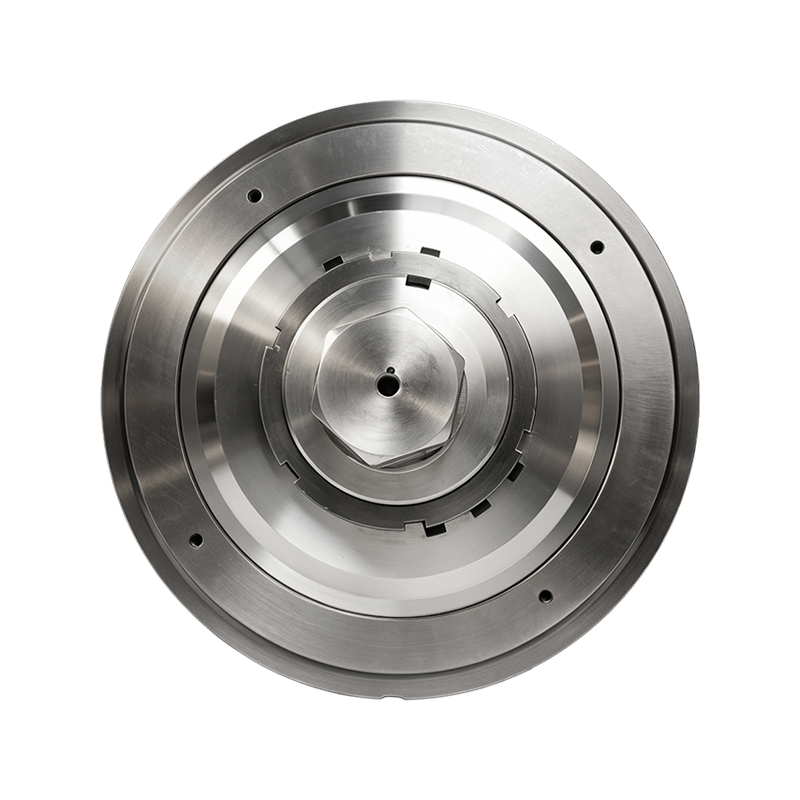
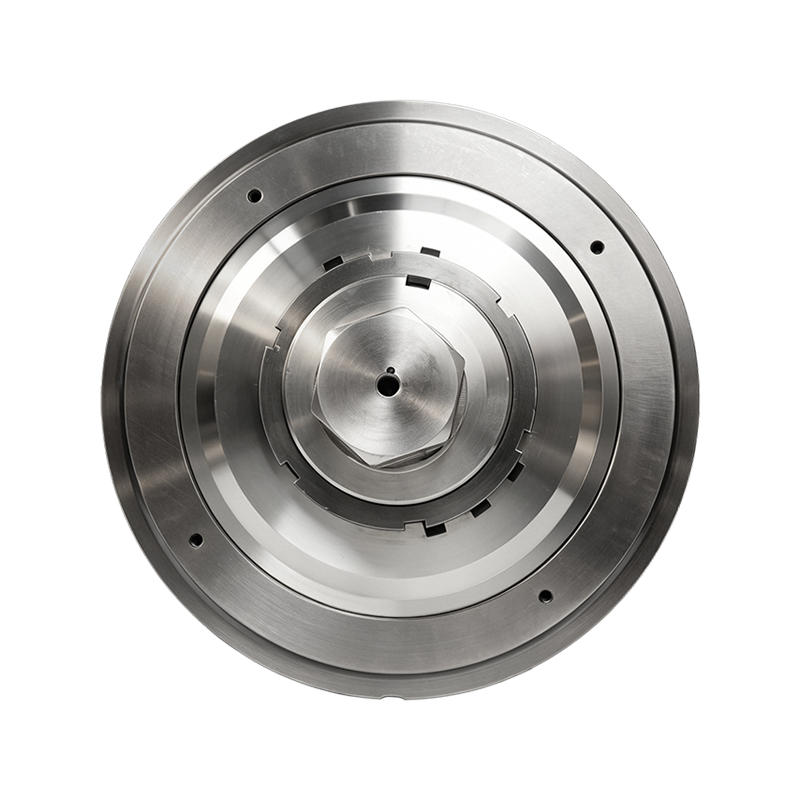
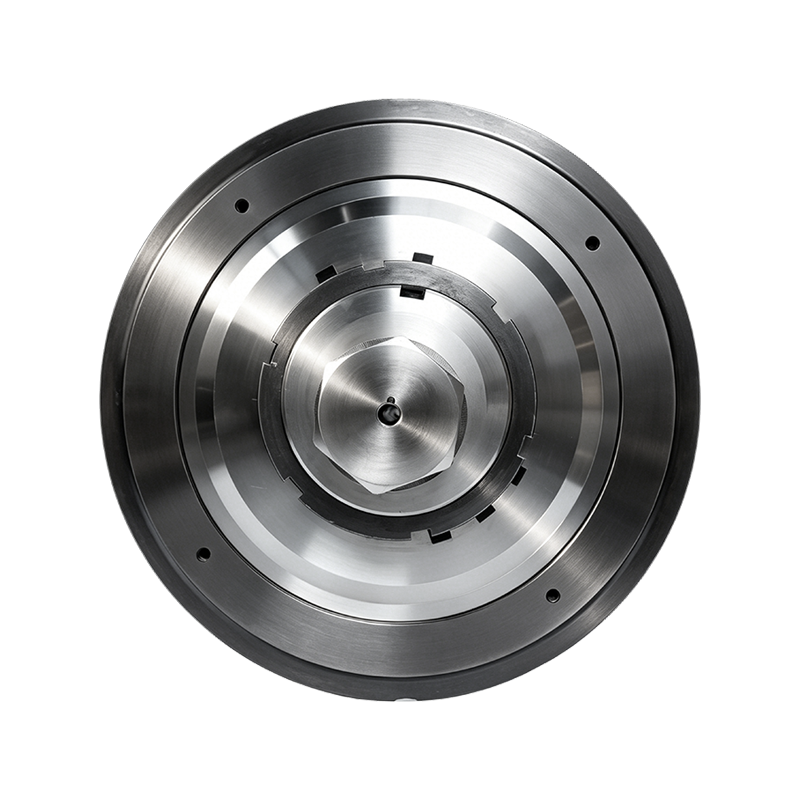
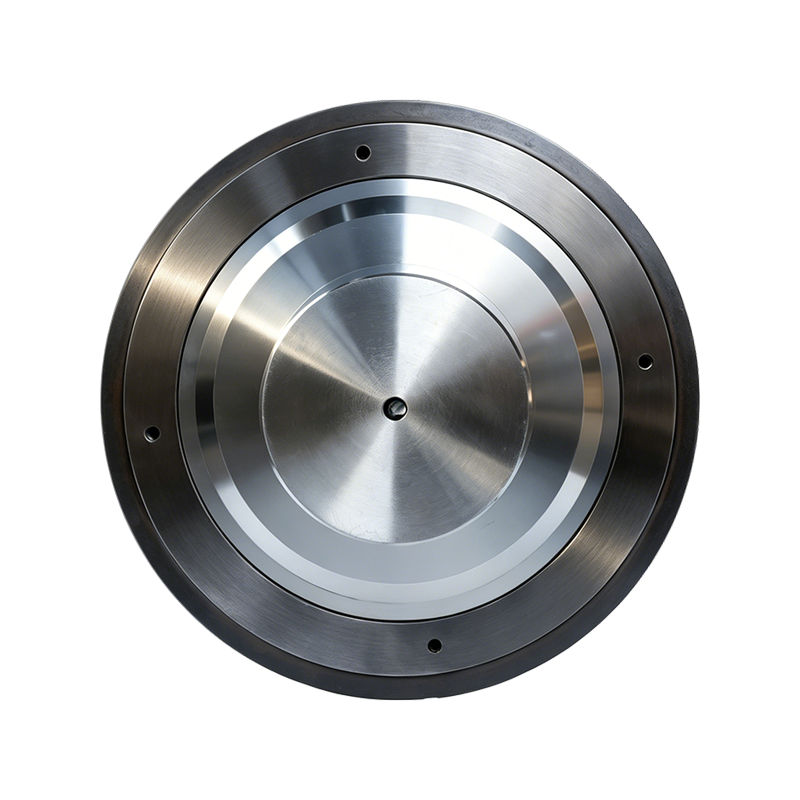
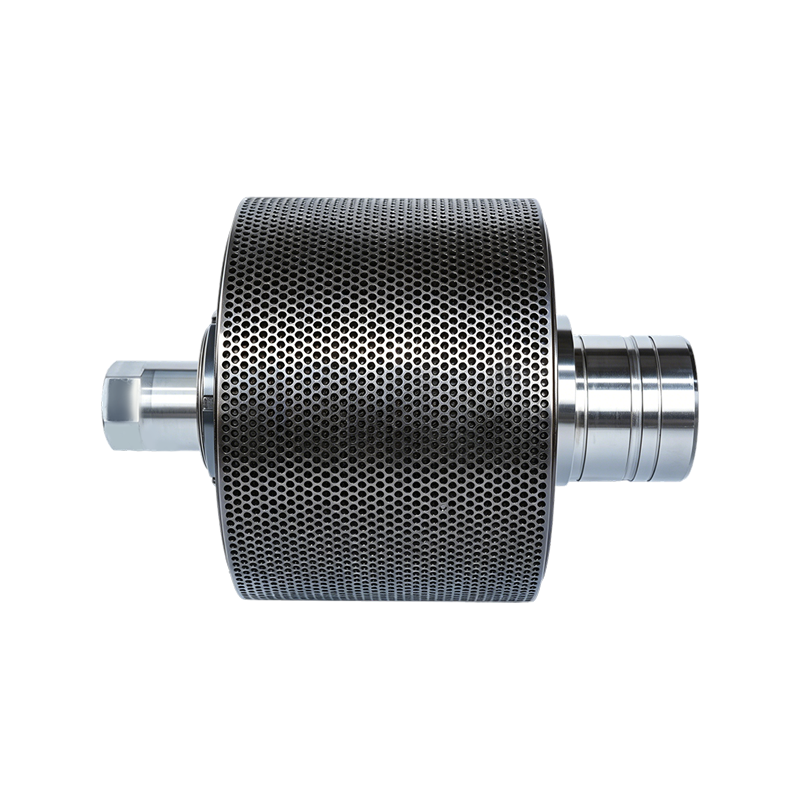
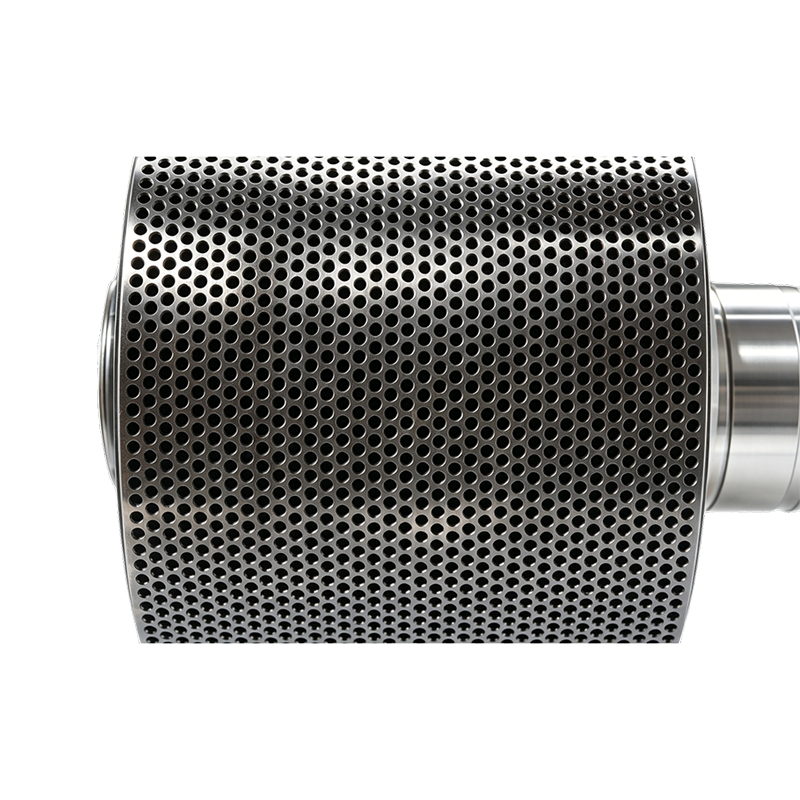
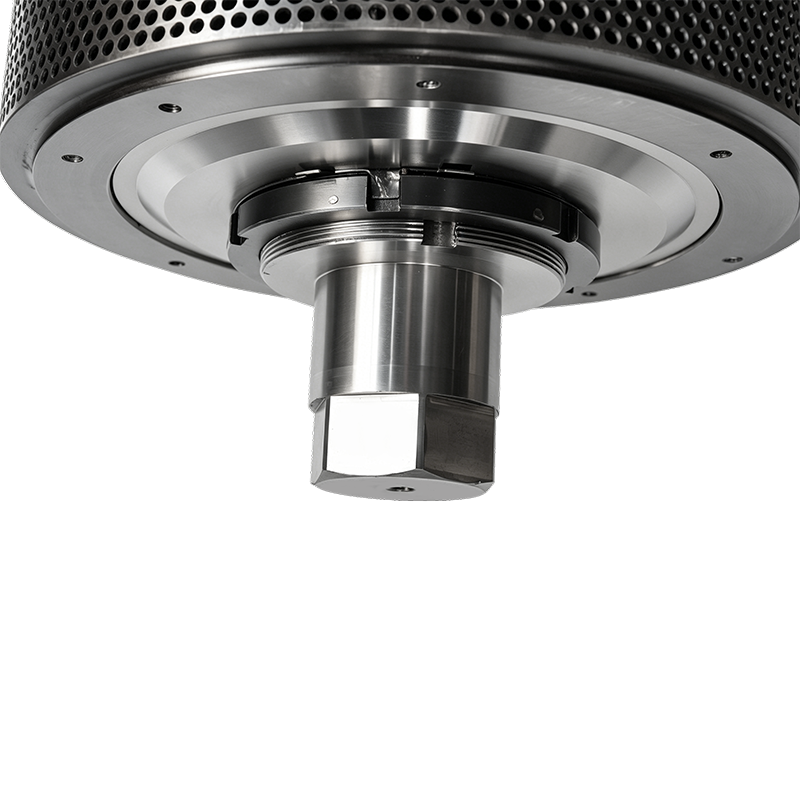
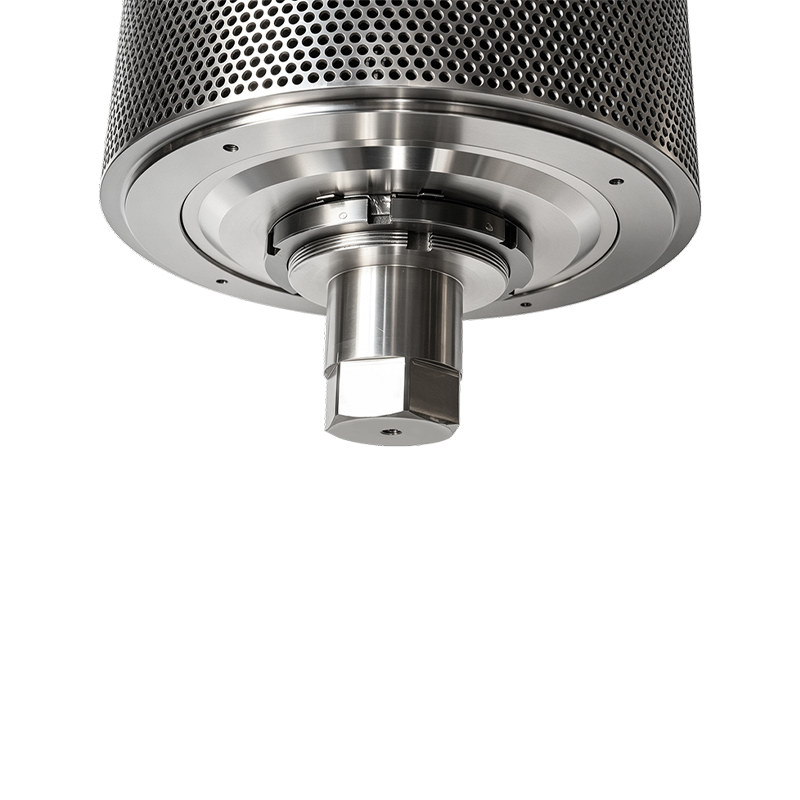
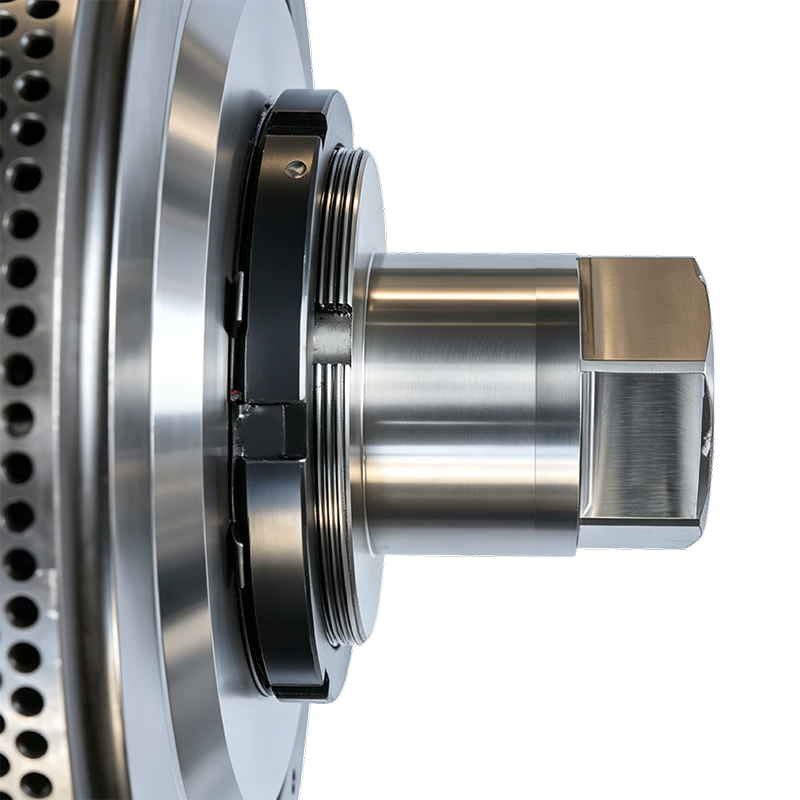
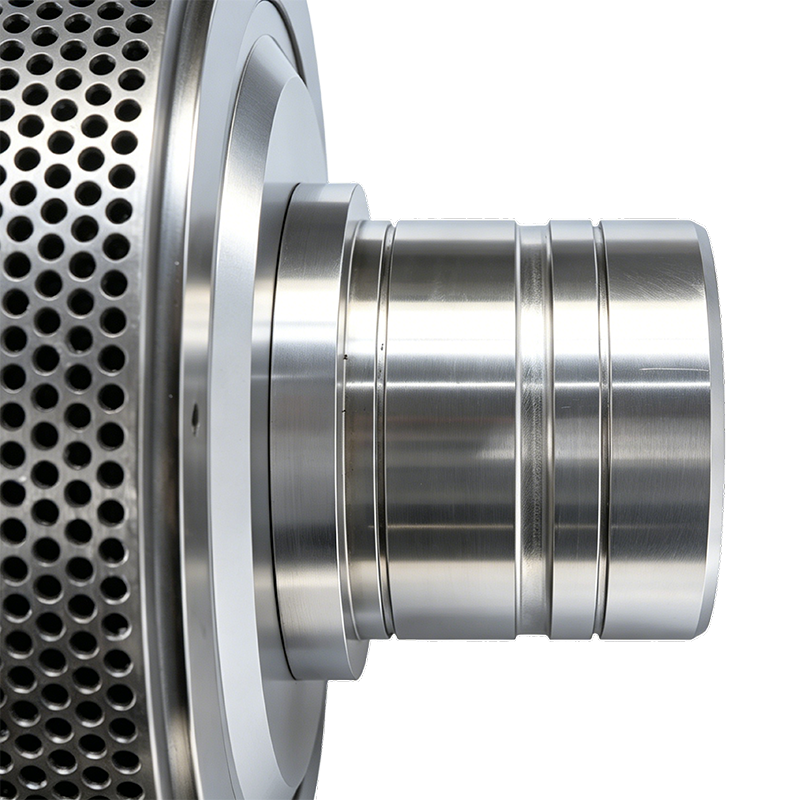
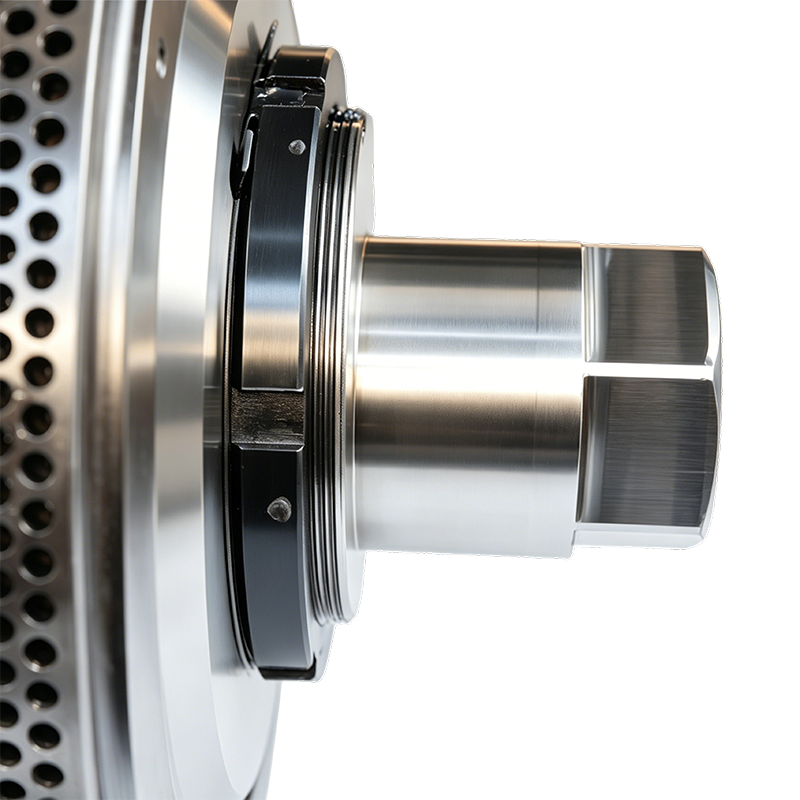
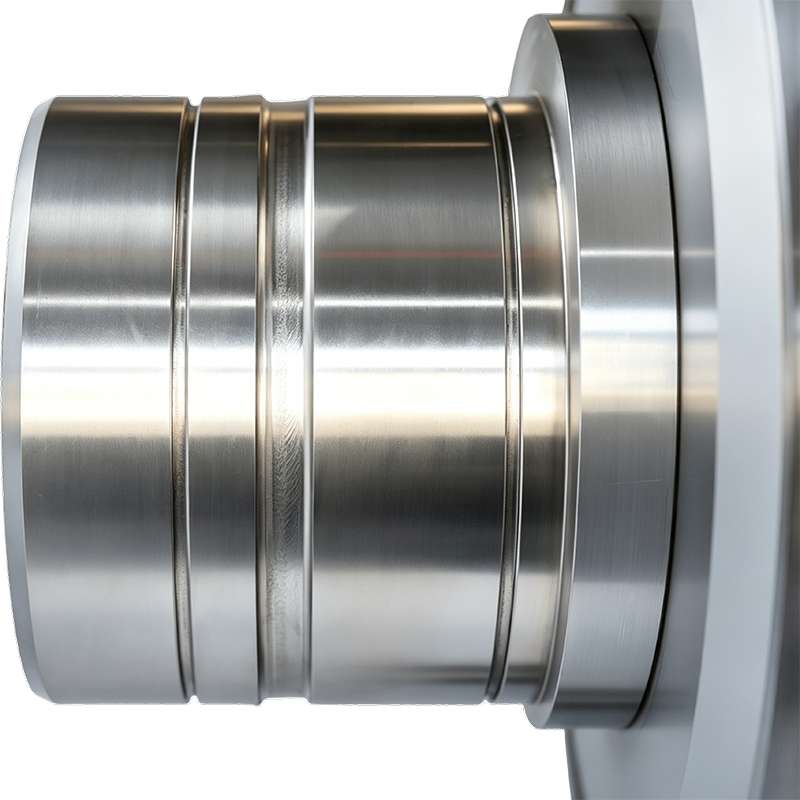
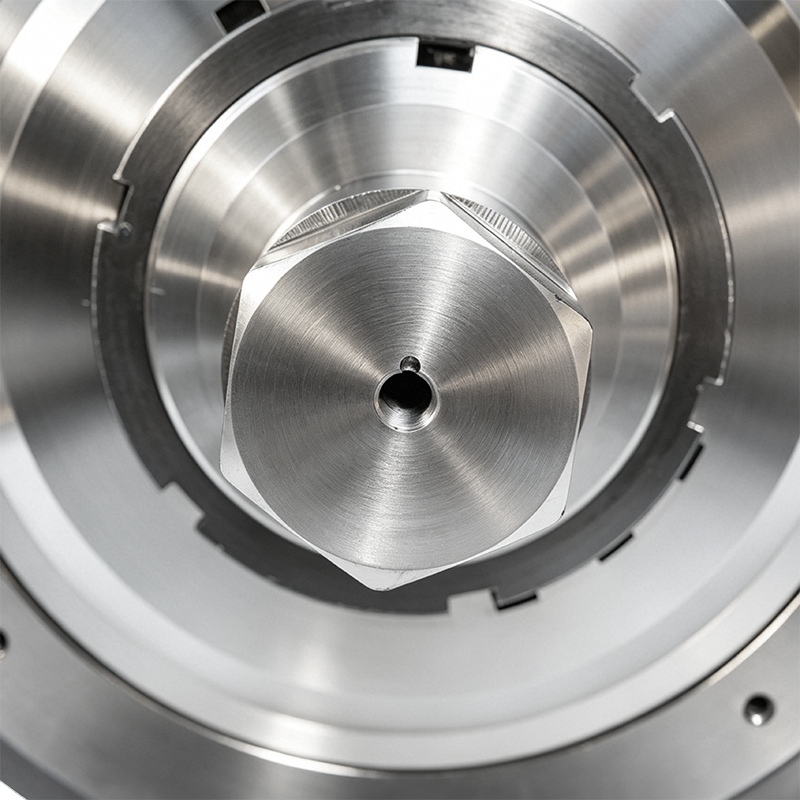 Produktübersicht Bei diesem Produkt handelt es sich um eine präzisionsgefertigte 45#-Stah...Details anzeigen
-
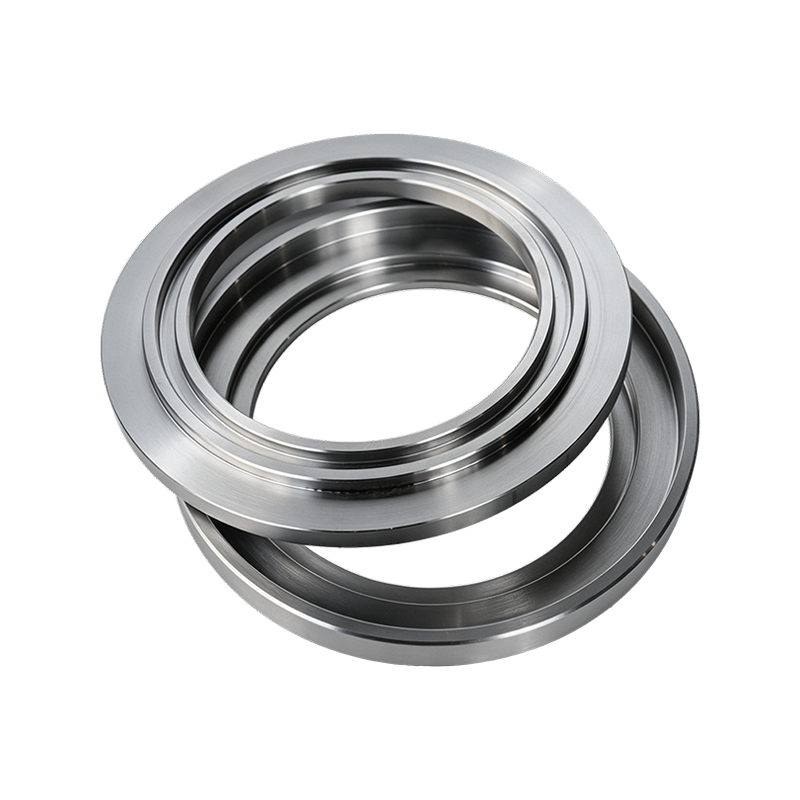
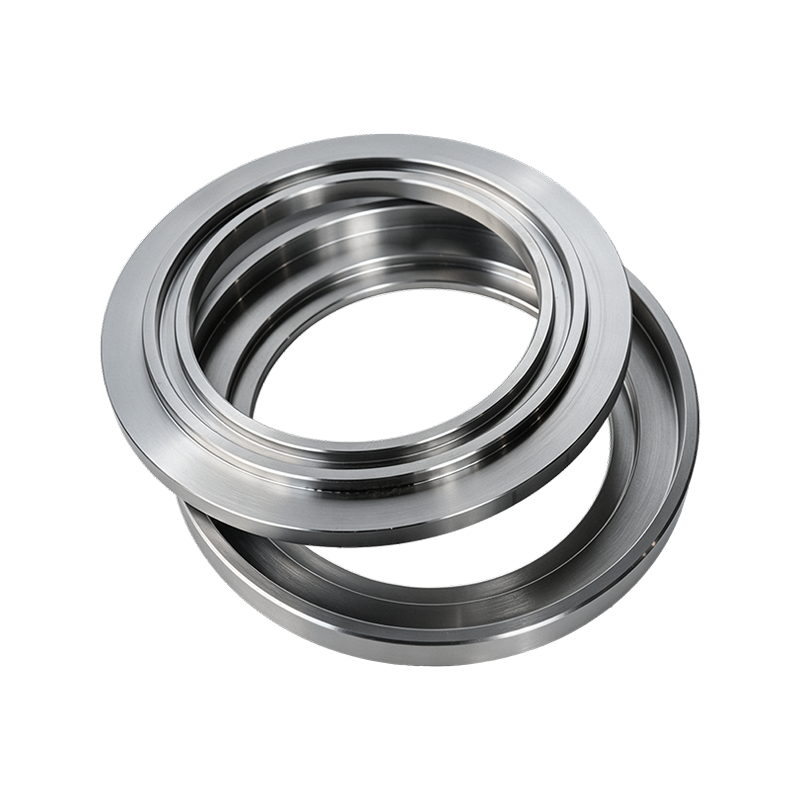
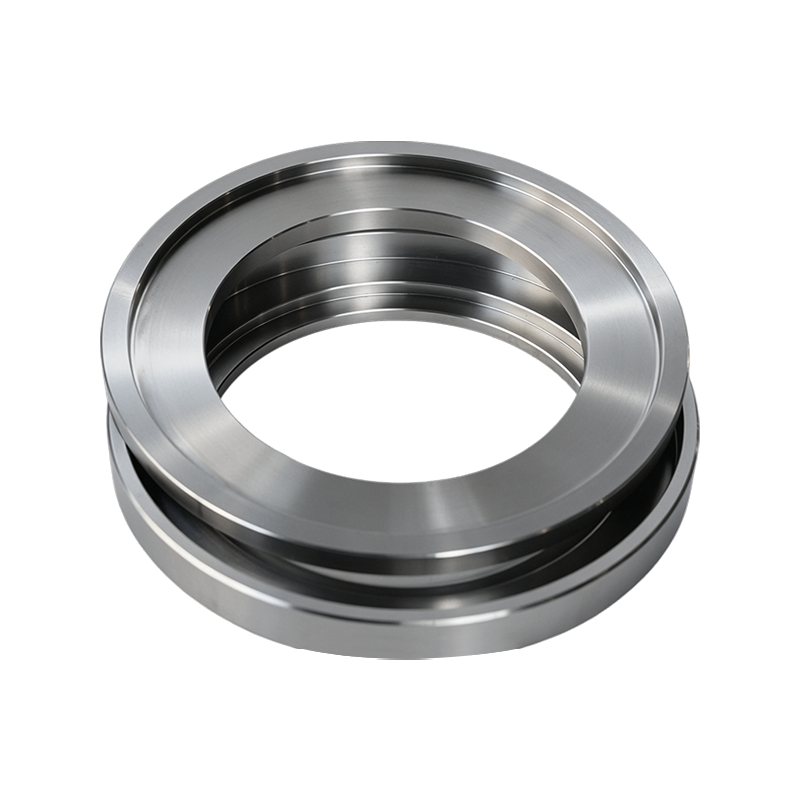
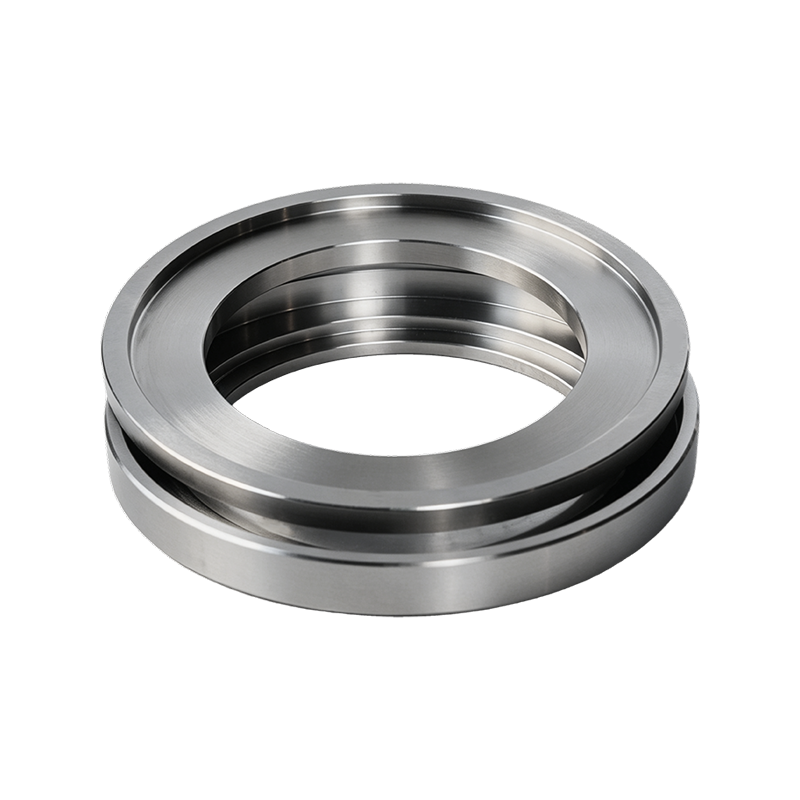
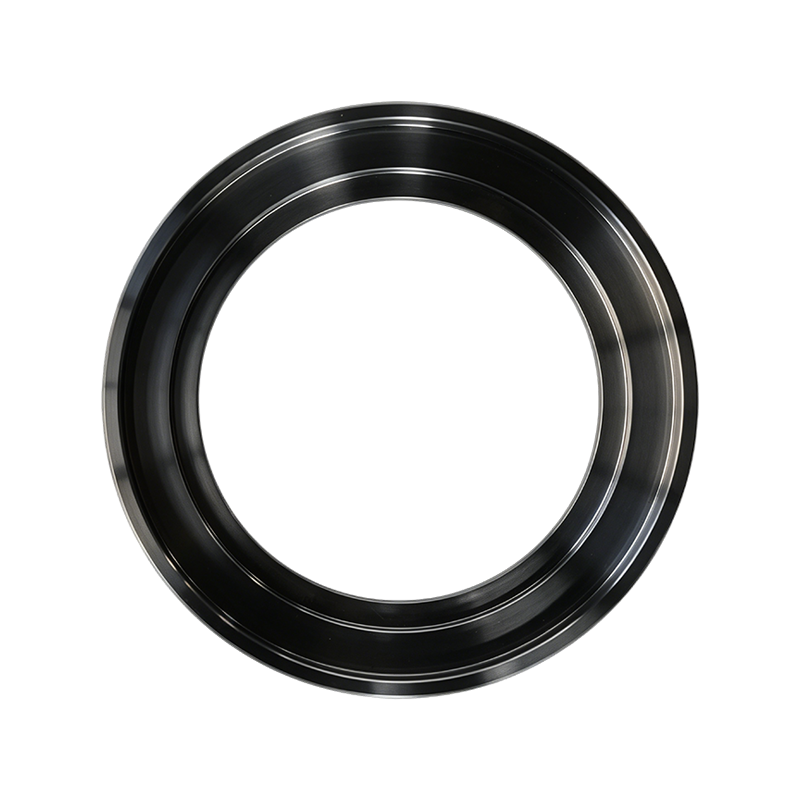
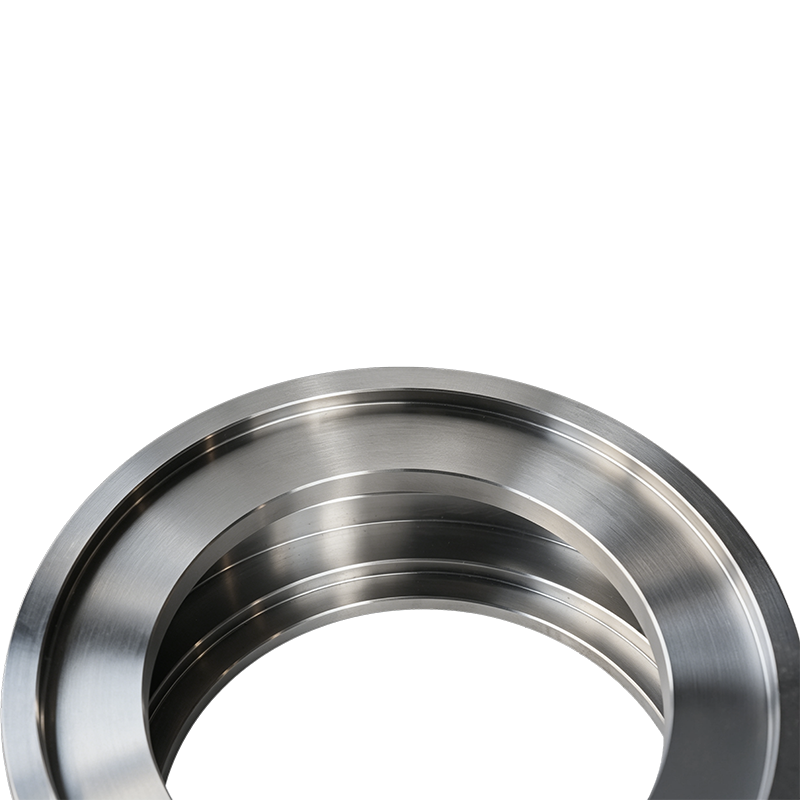
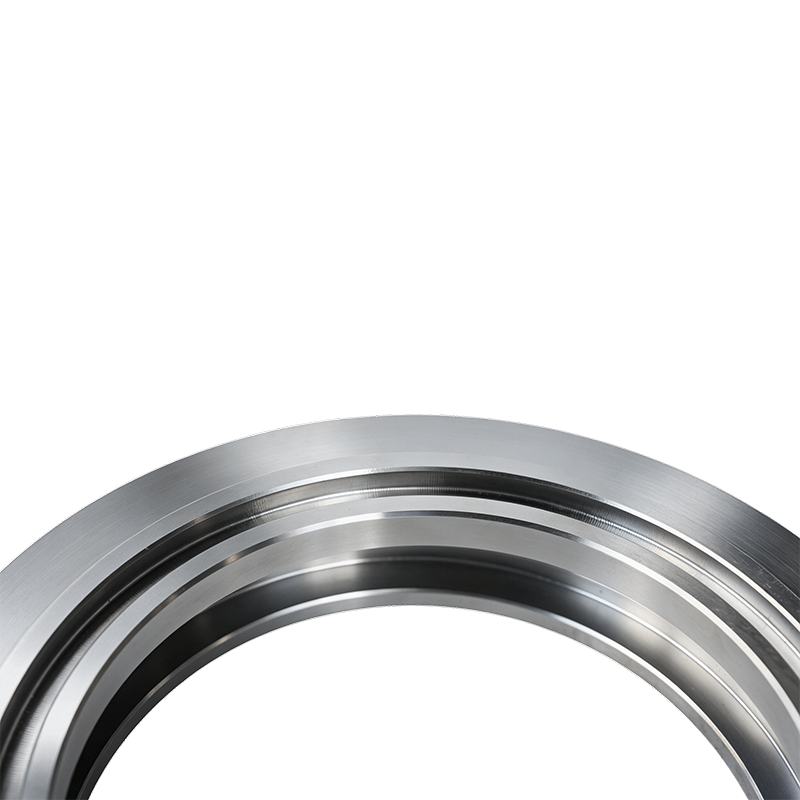
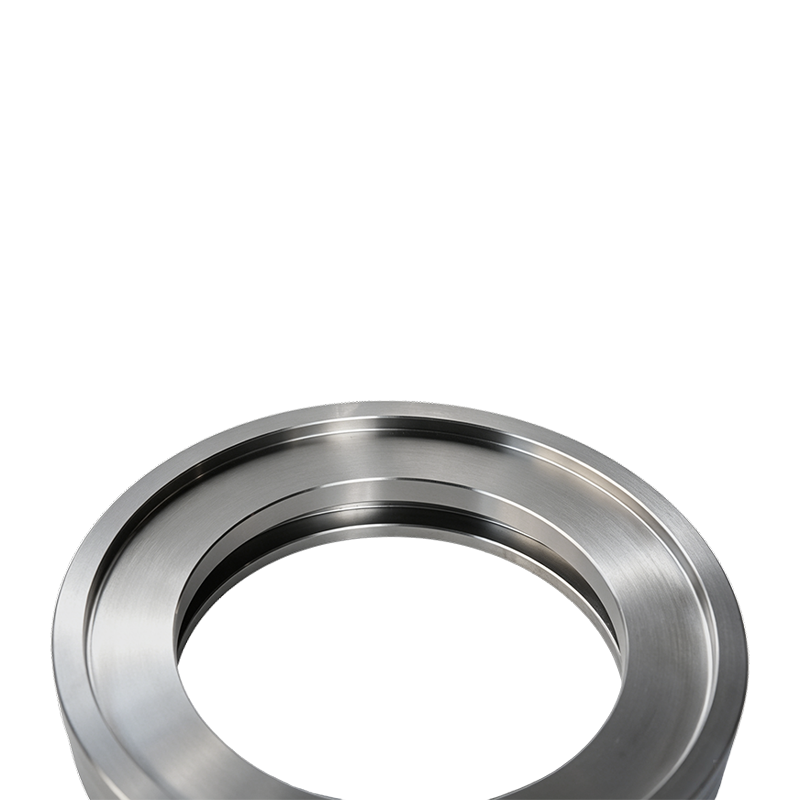
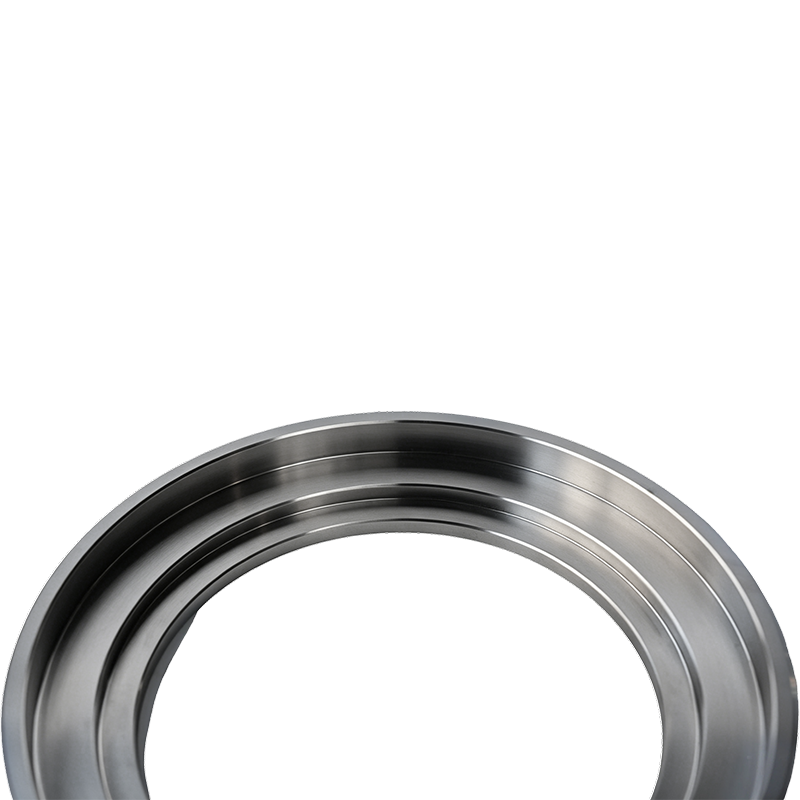
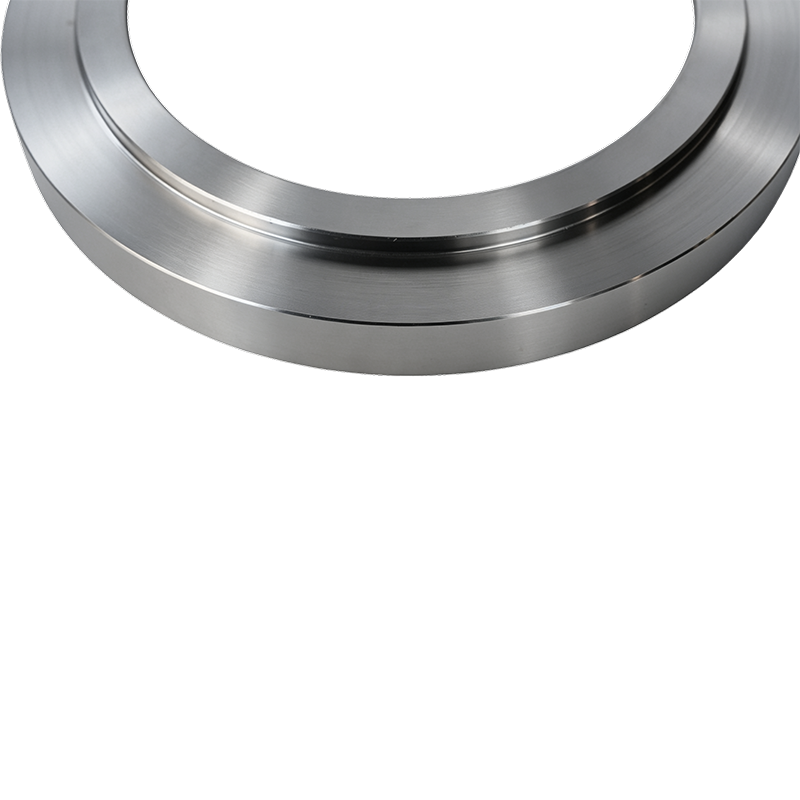
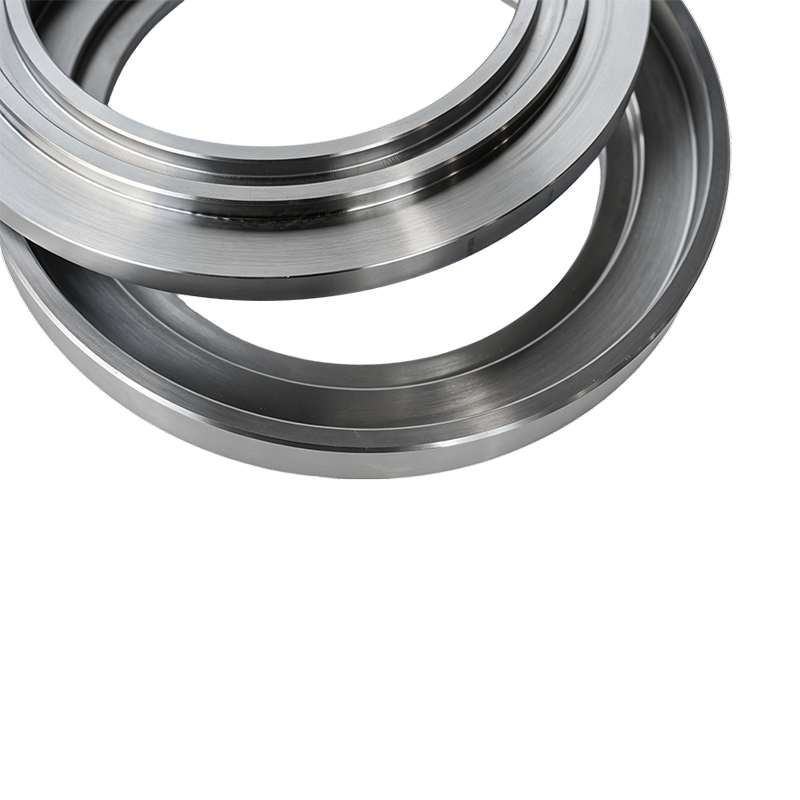 Produktübersicht Der 45# Steel Oil Slinger (Ölabweiser) ist eine Präzisions-Innenkomponen...Details anzeigen
-
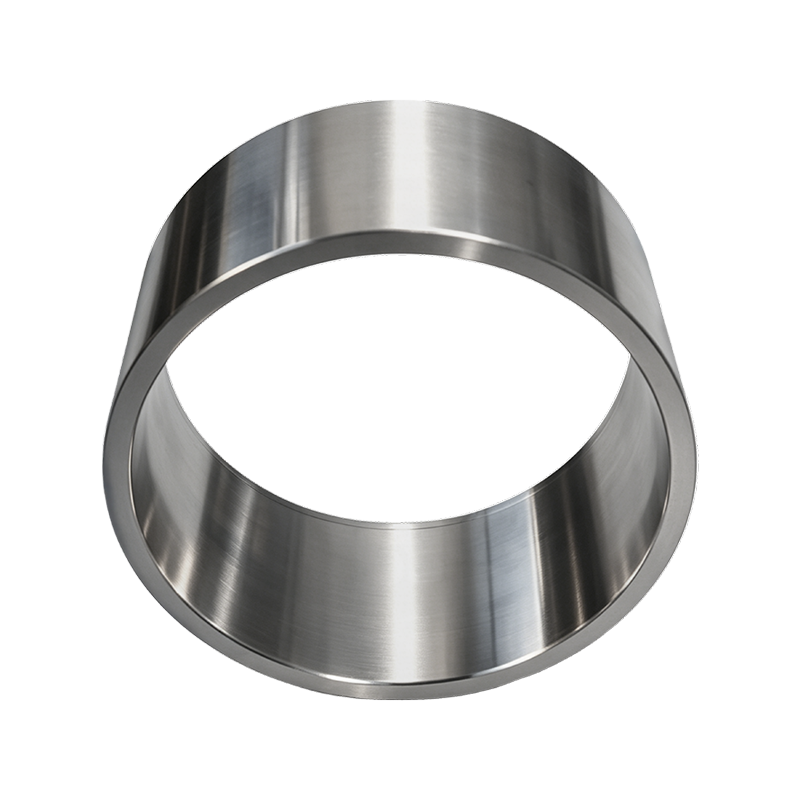
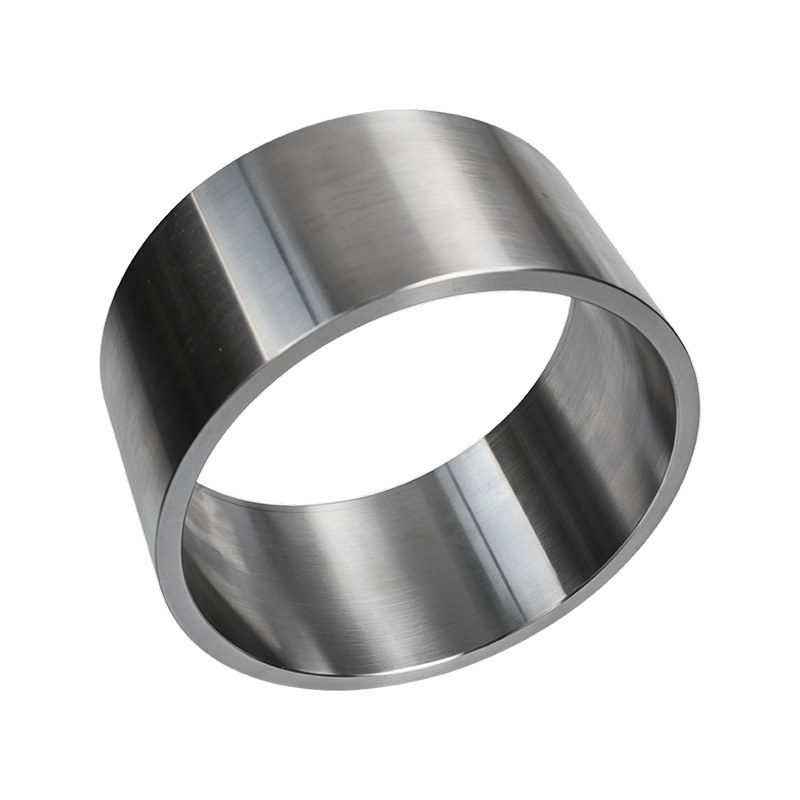
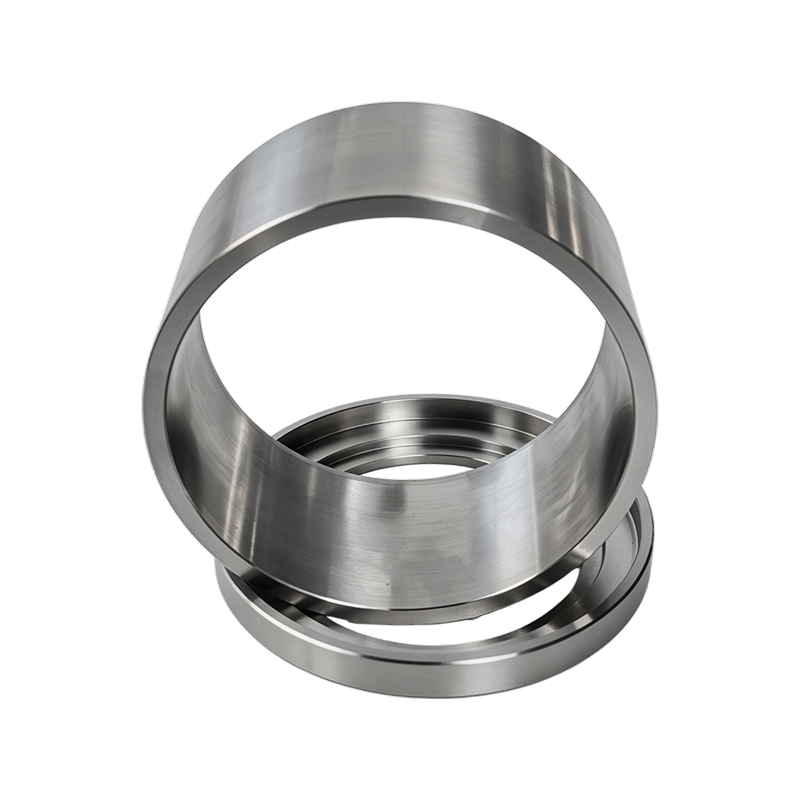
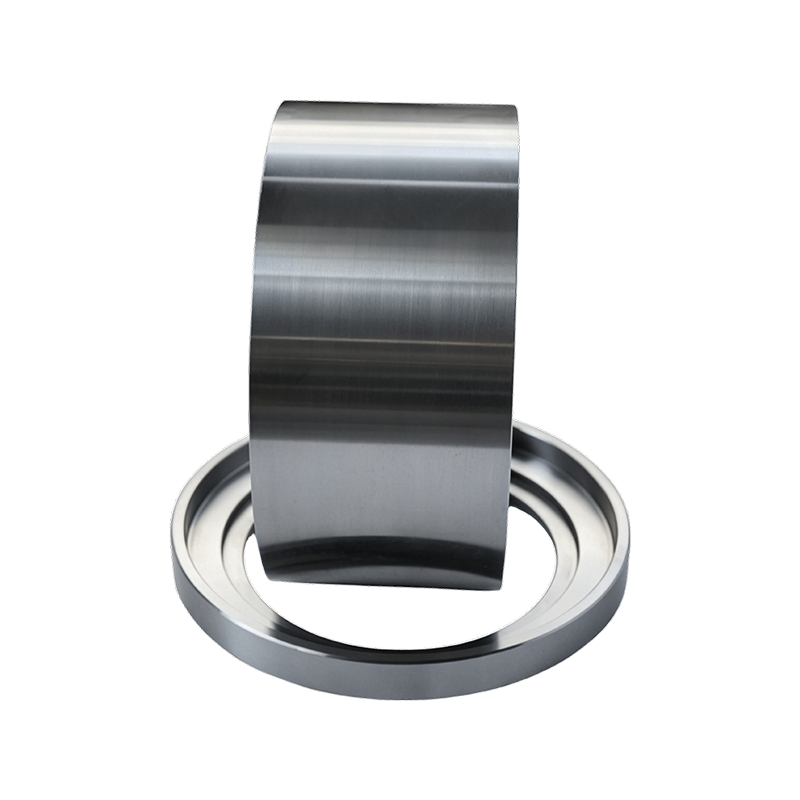 Produktübersicht Der 45# Steel Precision Spacer (Distanzring) ist eine wichtige interne K...Details anzeigen
Produktlinie für Rollenmontage
Rollenbaugruppen für die Zufuhr von Pelletpressen
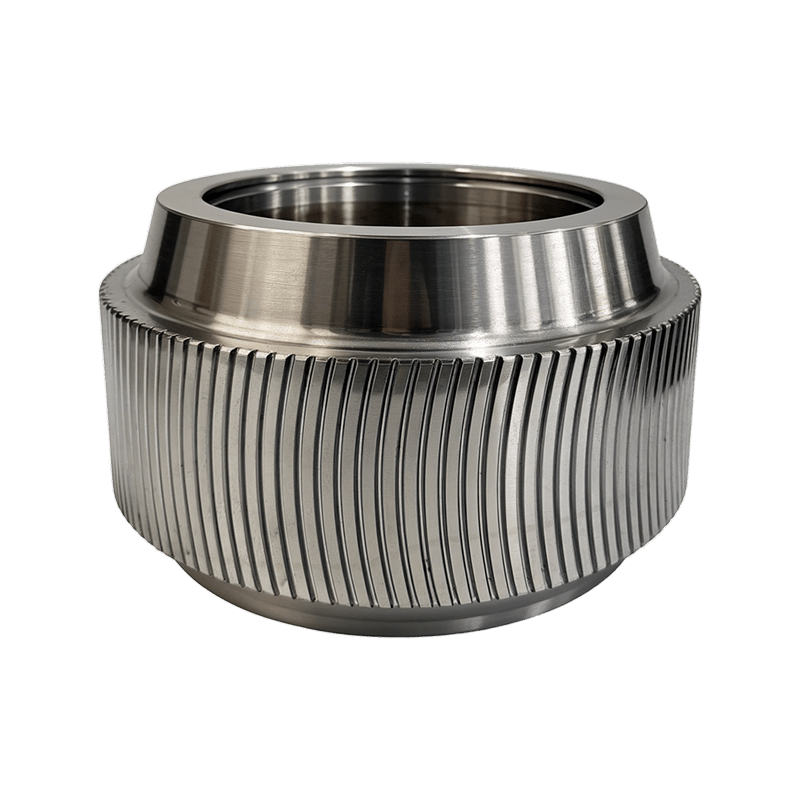
Rollenbaugruppen für die Zufuhr von Pelletpressen from Anhui Jindingsheng Machinery Co., Ltd. are machined for feed pellet presses producing livestock, poultry, aquaculture and pet food pellets. Each assembly pairs a forged roller shell with a ground shaft, bearing set and hub, sized to hold a controlled clearance against the ring die across a full production run. Shell surface pattern, bore diameter and shaft length are machined to the customer drawing so the assembly seats directly into the press housing without on site adjustment. Forging, carburizing, quenching and grinding take place within one facility in Guangde City, Anhui Province, with dimensional and hardness data recorded for each production batch. Assemblies are supplied for formulas ranging from standard grain based feed to higher fat and higher fiber blends, and are exported to markets including the United States, Japan, South Korea, Vietnam, France, Bangladesh, Russia, India, the Philippines and countries across Europe.
130 mm bis 400 mm Rollenmanteldurchmesser
30mm bis 70mm Schaftdurchmesser
HRC58 bis HRC62 Oberflächenhärte
Passformklasse H7 Bohrungs- und Wellentoleranz
Kernvorteile
Gebaut für Formelwechsel
ADV 01
Kontrollierter Matrizenrollenabstand
Der Außendurchmesser des Gehäuses und die Wellenausrichtung werden so bearbeitet, dass der Abstand zur Ringmatrize eingehalten wird, der für den gewünschten Pelletdurchmesser angegeben ist.
ADV 02
Schalenmuster passend zur Formel
Für Standardgetreidefutter, fettreiche Mischungen oder Ballaststoffreiches Raufutter stehen Optionen mit glatter, gewellter oder gerillter Schalenoberfläche zur Verfügung.
ADV 03
Schnellwechsel-Baugruppendesign
Bohrung, Keilnut und Halteteile sind für den Ausbau und Wiedereinbau dimensioniert, ohne dass das Pressengehäuse zwischen den Produktionsläufen verändert werden muss.
ADV 04
Kontrollierte gehärtete Einsatztiefe
Die Aufkohlungs- und Abschrecktiefe wird innerhalb eines festgelegten Bereichs gehalten, sodass die Arbeitsfläche dem Verschleiß durch abrasive Zufuhrbestandteile im gesamten Lauf widersteht.
ADV 05
Dimensionsaufzeichnungen auf Chargenebene
Schmiedecharge, Wärmebehandlungsparameter und Endkontrolldaten werden aufgezeichnet und können mit späteren Verschleißbeobachtungen verglichen werden.
Produktmerkmale
Spezifikationszusammenfassung
| Rollenmanteldurchmesser | 130 mm bis 400 mm, produced to drawing |
| Breite des Rollenmantels | 40mm bis 160mm, gefertigt nach Zeichnung |
| Schaftdurchmesser | 30mm bis 70mm, produced to drawing |
| Bohrungs- und Wellentoleranz | Passformklasse H7 |
| Härte der Arbeitsfläche | HRC58 bis HRC62 |
| Kernhärte | HRC28 bis HRC38 |
| Tiefe der gehärteten Schicht | 1,2 mm bis 3 mm |
| Dynamische Balance-Klasse | G6.3 |
| Lagertyp | Einreihiges oder zweireihiges Kugellager, ausgewählt gemäß Montagezeichnung |
| Standardverpackung | Rostschutzbeschichtung, Holzgehäuse, Exportkennzeichnung |
Scrollen Sie auf schmalen Bildschirmen horizontal durch die Tabelle, um beide Spalten anzuzeigen
Montagekomponenten
Teilereferenz
| Rollenschale | Geschmiedeter und bearbeiteter Außenring, der die Ringmatrize berührt und das Futtermaterial zu Pellets verdichtet |
| Rollenwelle | Geschliffene Welle, die das Gehäuse trägt, bearbeitet mit einer Keilnut und einem Lagersitz entsprechend der Zeichnungstoleranz |
| Lagersatz | Je nach Laufgeschwindigkeit und Radiallast werden Kugel- oder Rollenlager ausgewählt |
| Rollennabe | Verbindungshülse zwischen Schaft und Gehäuse, sodass das Gehäuse ausgetauscht werden kann, ohne dass der Schaft entsorgt werden muss |
| Sicherungsring und Dichtung | Axiale Halteelemente und Dichtungssatz begrenzen das Eindringen von Feinstaub während des Betriebs |
| Befestigungsmaterial | Muttern, Unterlegscheiben und Sicherungskomponenten werden als Teil der kompletten Baugruppe geliefert |
Scrollen Sie auf schmalen Bildschirmen horizontal durch die Tabelle, um beide Spalten anzuzeigen
Material- und Härteoptionen
Referenz zum Schalenmaterial
| 20CrMnTi-legierter Stahl | Aufgekohlte und abgeschreckte Herstellung von Allzweck-Futterpellets |
| 20CrMo-legierter Stahl | Aufgekohlt und abgeschreckt, geeignet für Mischkorn und Rezepturen mit höherem Fettgehalt |
| Cr12MoV-Werkzeugstahl | Durchgehärtet, geeignet für faseriges Raufutter und Futter mit höherem Abrieb |
| Verchromte Option | Wird auf das Grundmaterial aufgetragen, um die Oberflächenhaftung bei Futtermitteln mit hoher Feuchtigkeit zu verringern |
Scrollen Sie auf schmalen Bildschirmen horizontal durch die Tabelle, um beide Spalten anzuzeigen
Anwendungsszenarien
Wo diese Baugruppen laufen
APP 01
Pelletlinien für Viehfutter
Auf den Lochdurchmesser der Ringmatrize abgestimmte Baugruppen für Rinder-, Schweine- und allgemeine Viehfuttermittel.
APP 02
Geflügelfutterproduktion
Schalenmuster, die für die feineren Pelletdurchmesser ausgewählt wurden, die bei Geflügelfutterformeln üblich sind.
APP 03
Futtermittelproduktion für Aquakulturen
Zusammensetzungen, die für die Formeln mit höherem Fettgehalt und feinerer Textur geeignet sind, die in Aquakulturfuttermitteln verwendet werden.
APP 04
Pelletlinien für Tiernahrung
Baugruppen, die entsprechend den Bohrungs-, Wellen- und Gehäuseabmessungen hergestellt werden, die für Pelletpressen für Tiernahrung verwendet werden.
Kompatibilität und Anpassung
Bestellreferenz
- Bohrungsdurchmesser, Keilnutbreite, Gehäusebreite und Außendurchmesser werden nach einer vom Kunden bereitgestellten Zeichnung oder Musterbaugruppe bearbeitet
- Schalenoberflächenmuster in glatter, gewellter oder gerillter Ausführung, abgestimmt auf die verwendete Futterformel
- Lagertyp und Dichtungskonfiguration entsprechend der Laufgeschwindigkeit und dem Wartungsintervall ausgewählt
- Schaftlänge und Nabenkonfiguration angepasst an Pressengehäuse verschiedener Hersteller
- Musterbasierte Produktion vor der Bestätigung größerer Bestellungen möglich
- Private Label-Kennzeichnung und Exportverpackung auf Anfrage
Wartungs- und Inspektionsanleitung
Service-Checkliste
- SCHRITT 01 Überprüfen Sie in regelmäßigen Abständen das Radial- und Axialspiel am Lagersitz und notieren Sie das gemessene Spiel
- SCHRITT 02 Überprüfen Sie die Arbeitsfläche des Walzenmantels auf ungleichmäßige Verschleißmuster, die auf eine Fehlausrichtung mit der Ringmatrize hinweisen
- SCHRITT 03 Stellen Sie sicher, dass die Schmierstellen vor längeren Einsätzen gemäß den Empfehlungen des Lagerherstellers gewartet werden
- SCHRITT 04 Bewahren Sie Ersatzrollenbaugruppen bis zum Einbau in der mitgelieferten Rostschutzverpackung an einem trockenen Ort auf
- SCHRITT 05 Ersetzen Sie Sicherungsringe und Dichtungen, wenn das Spiel oder die Leckage die in der Montagezeichnung angegebene Toleranz überschreitet
- SCHRITT 06 Zeichnen Sie das Installationsdatum und die Betriebsstunden auf, um den Vergleich der Verschleißtrends in der gesamten Druckmaschinenflotte zu unterstützen
Häufig gestellte Fragen
Häufige Fragen
Welche Informationen werden benötigt, um eine kompatible Rollenbaugruppe herzustellen?
Mithilfe einer Zeichnung oder eines Musters, aus dem der Bohrungsdurchmesser, die Position der Keilnut, die Gehäusebreite, der Außendurchmesser und die Schaftlänge hervorgehen, kann die Baugruppe so bearbeitet werden, dass sie direkt in eine vorhandene Futterpelletpresse eingebaut werden kann.
Können Schalenmuster beim Wechseln der Futterformeln geändert werden?
Das Schalenoberflächenmuster kann bei der Bestellung als glatt, gewellt oder gerillt angegeben werden, und verschiedene Baugruppen können für Rezepturwechsel bereitgehalten werden.
Was verursacht ungleichmäßigen Verschleiß an der Oberfläche eines Walzenmantels?
Ungleichmäßiger Verschleiß resultiert typischerweise aus einer Fehlausrichtung zwischen Walze und Ringmatrize, falschem Lagerspiel oder einem Schalenmaterial, das nicht auf die Abrasivität der verarbeiteten Futterformel abgestimmt ist.
Ist eine musterbasierte Produktion möglich, bevor eine vollständige Bestellung aufgegeben wird?
Es ist eine musterbasierte Produktion möglich, sodass Abmessungen und Passform an der Kundenpresse bestätigt werden können, bevor eine größere Bestellmenge aufgegeben wird.
Wie werden Baugruppen für den Exportversand verpackt?
Die Baugruppen werden mit einem Rostschutz beschichtet, in Holzkisten verpackt, die für See- oder Luftfracht geeignet sind, und gemäß den bei der Bestellung bestätigten Anforderungen des Ziellandes gekennzeichnet.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Rollenbaugruppen für die Zufuhr von Pelletpressen Supplier and China Rollenbaugruppen für die Zufuhr von Pelletpressen Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Das Unternehmen konzentriert sich auf das Kerngeschäft der Forschung und Entwicklung sowie der Herstellung von Ringdüsen und Walzen für Granulatoren sowie der dazugehörigen Ersatzteile für Granulatoren. Die Hauptprodukttypen sind Ringdüsen-, Walzen- und Granulatorzubehör. Es verfügt über die fortschrittlichste Ausrüstung und das umfassendste Serviceunternehmen in China. Die Produkte des Unternehmens werden in viele andere Länder exportiert: in die USA, nach Japan, Südkorea, Vietnam, Frankreich, Bangladesch, Russland, Indien, auf die Philippinen und in europäische Länder. Das Unternehmen kontrolliert alle Prozesse streng, vom Rohstoff über das Schmieden bis hin zur Endbearbeitung und Wärmebehandlung. Es ist das One-Stop-Service-Center-Unternehmen in China.
Anhui Jindingsheng Machinery Co., Ltd. nutzt im Einklang mit dem Produktionskonzept der „Verfeinerung“ stabile und zuverlässige Qualität, um Ihre langfristige Entwicklung zu ermöglichen.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Nachrichten-Feedback