-
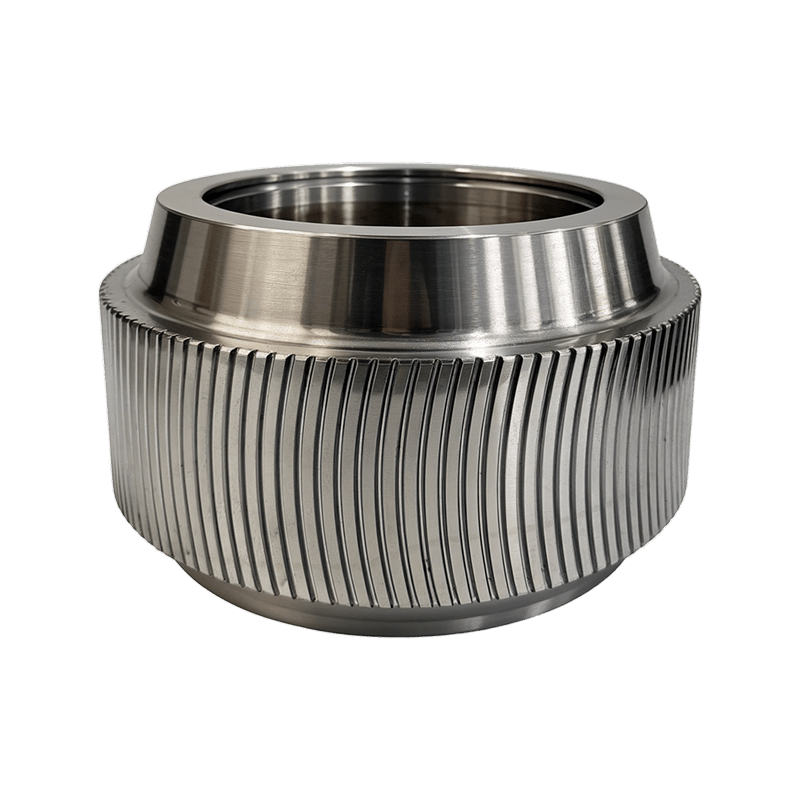 Produktübersicht Das Arc Tooth Roller Shell ist ein wichtiges Verschleißteil der Ringdüse...Details anzeigen
-
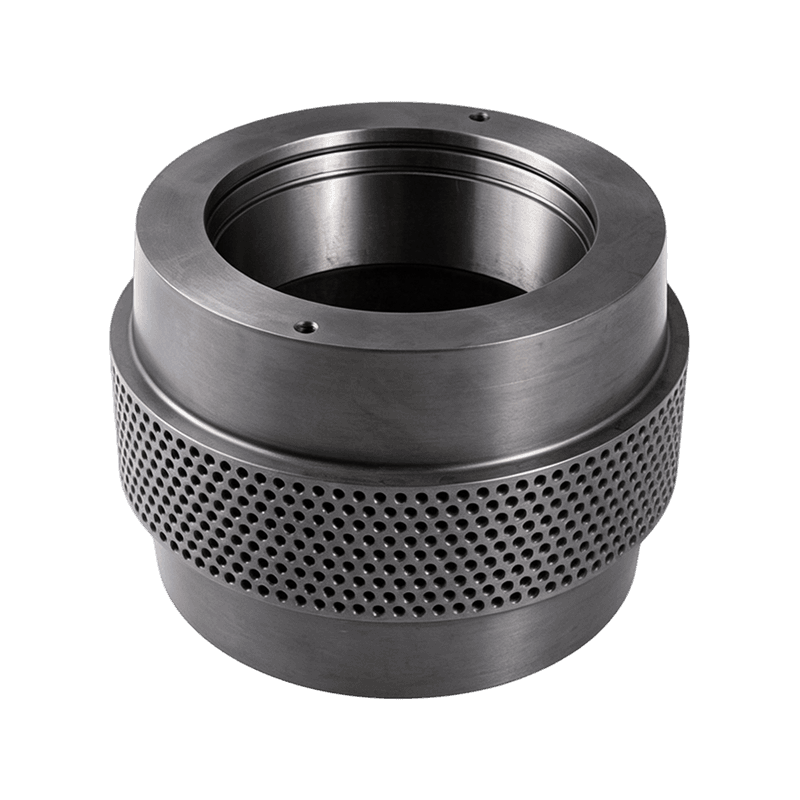
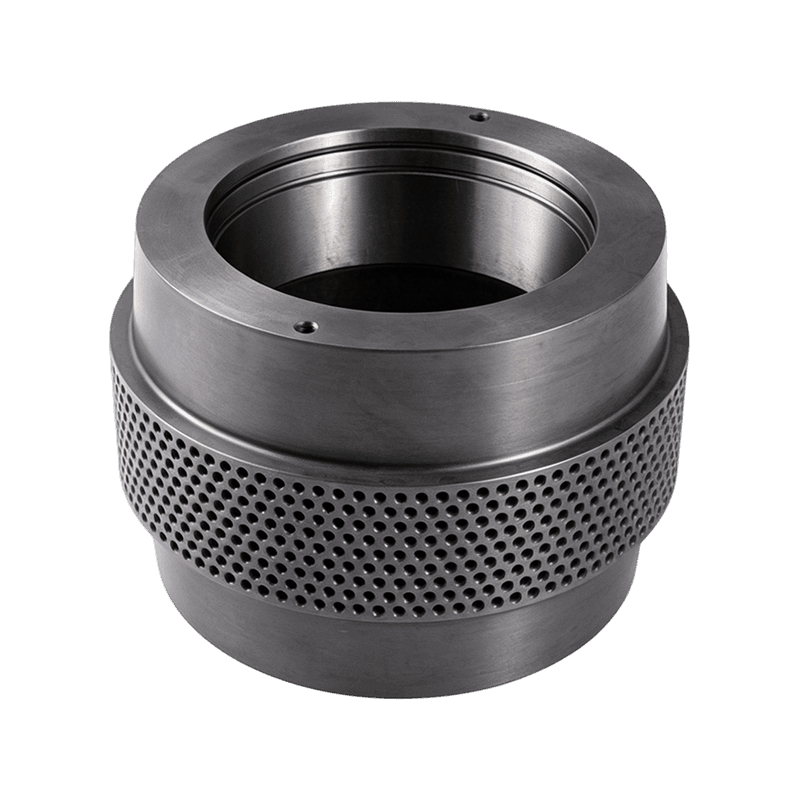 Produktübersicht Eine hochfeste, verschleißfeste Druckrollenkomponente aus hochwertigem l...Details anzeigen
-
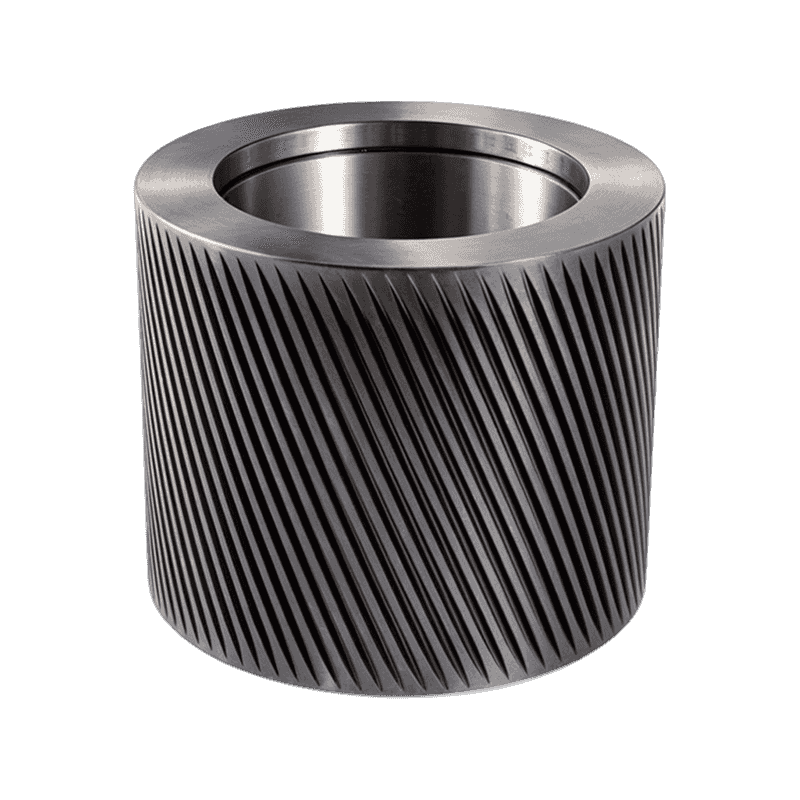
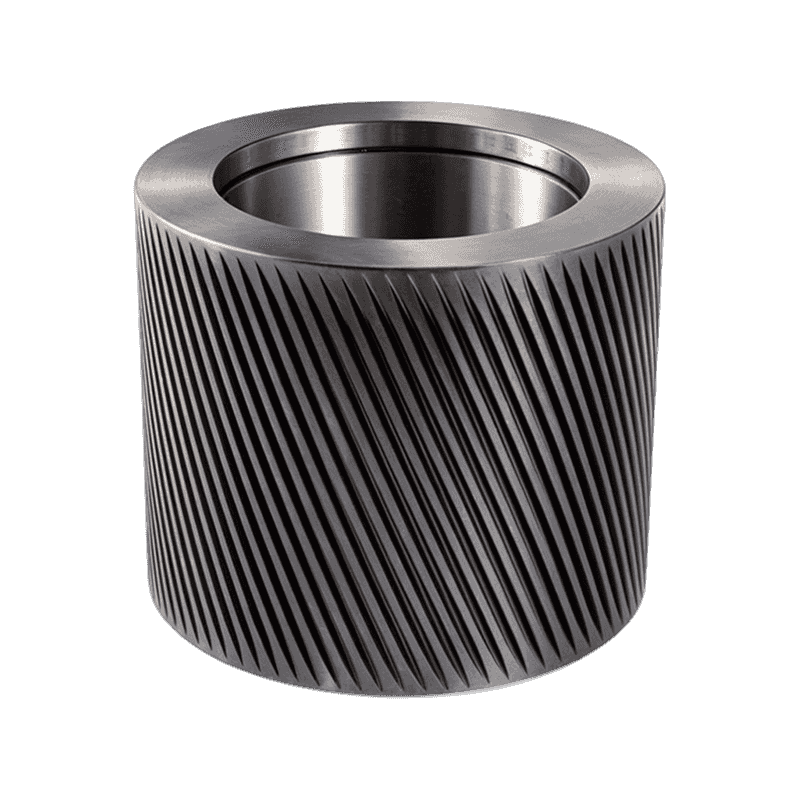 Produktübersicht Spezialisierte Hochleistungsrollen aus GCr15- oder 100Cr6-Lagerstahl, di...Details anzeigen
-
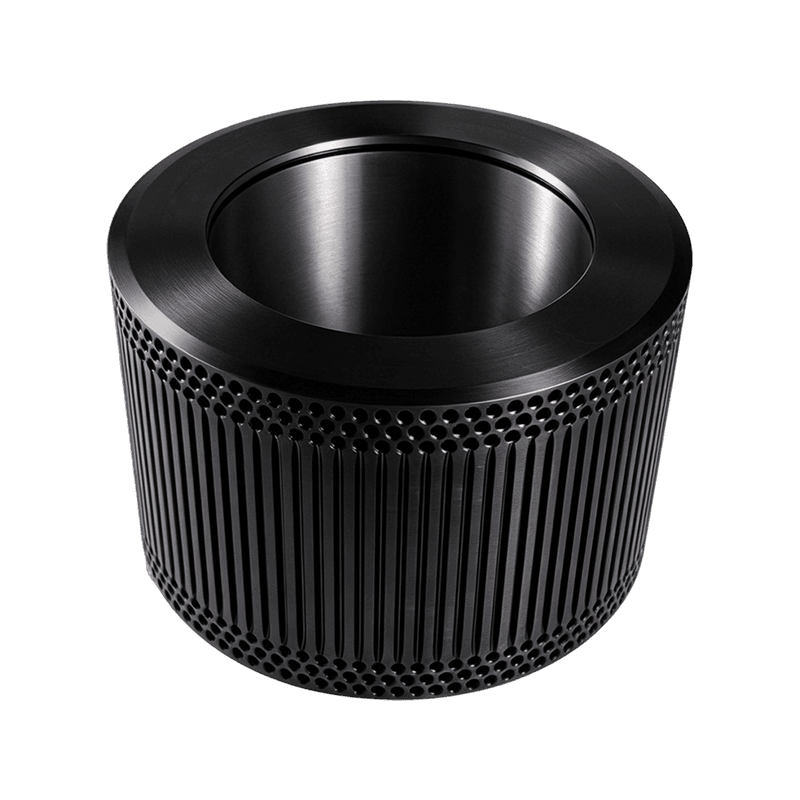
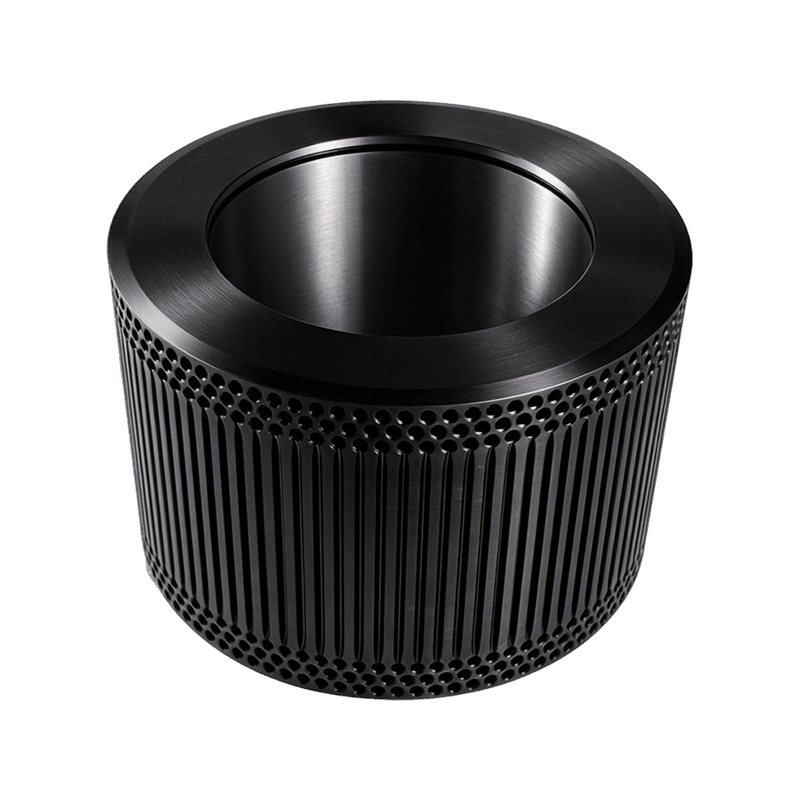 Produktübersicht Ein widerstandsfähiger Druckwalzenmantel aus 60Si2Mn-Federstahl, der für...Details anzeigen
-
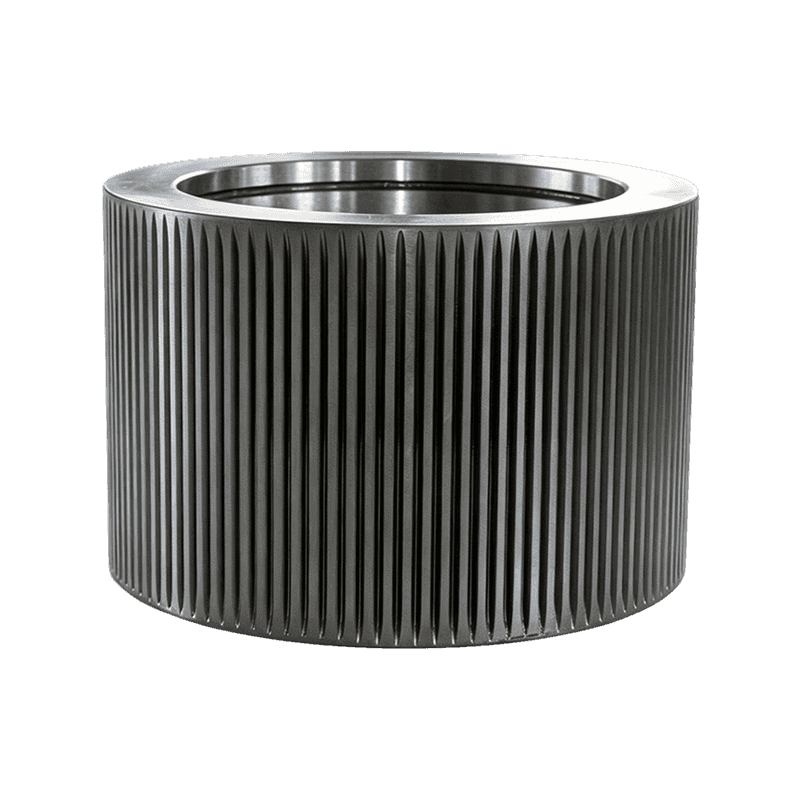
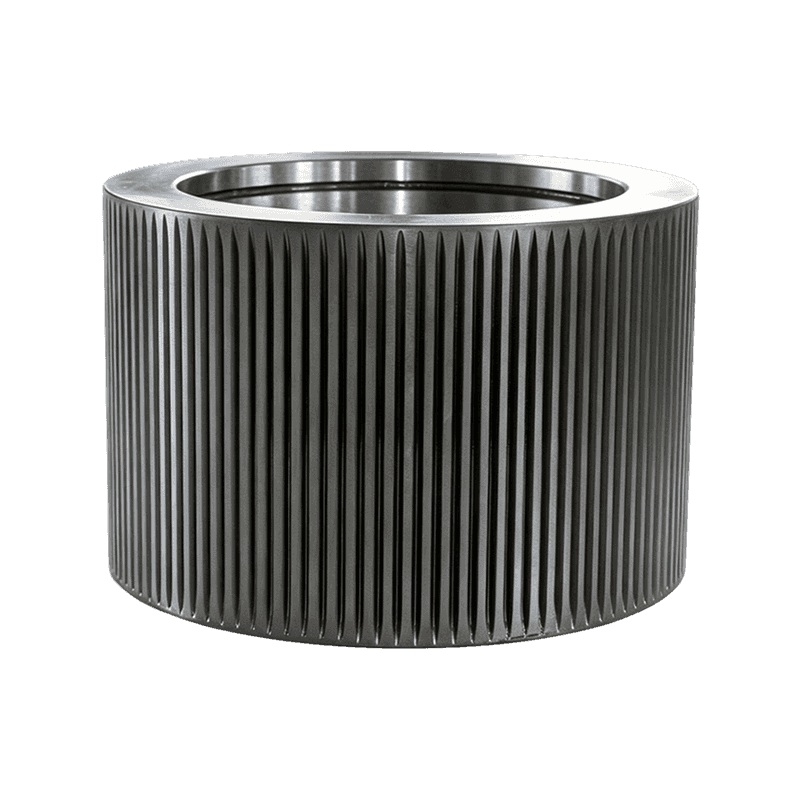 Produktübersicht Eine weit verbreitete und vielseitige Druckwalze aus legiertem Stahl, di...Details anzeigen
-
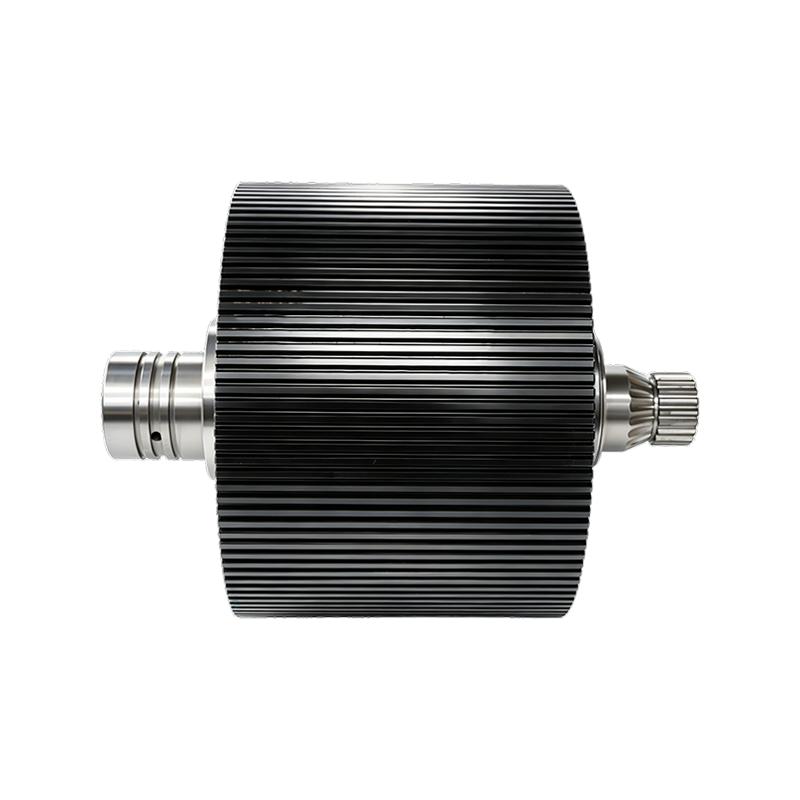
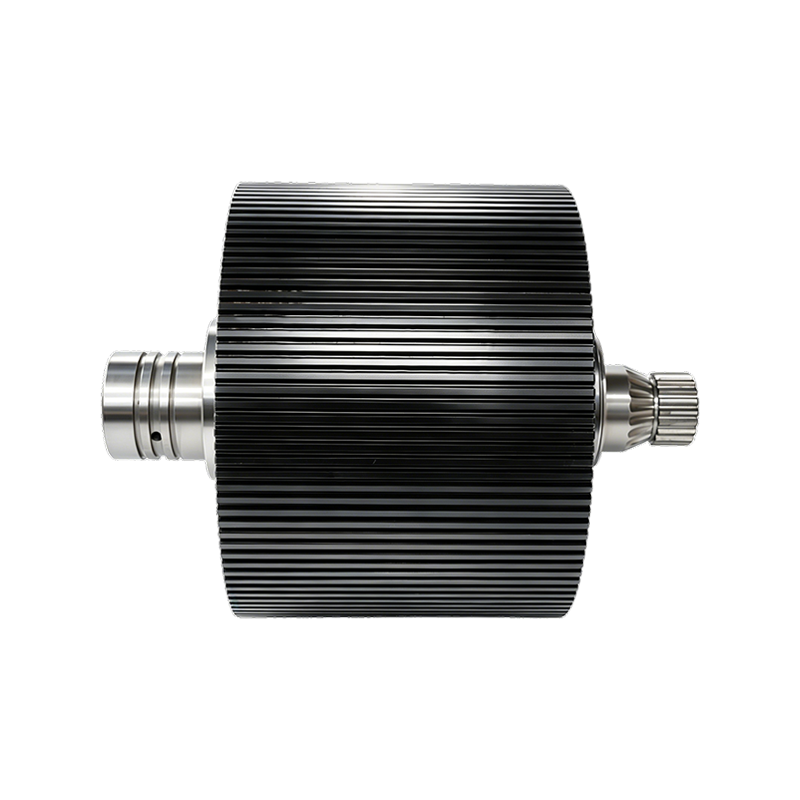
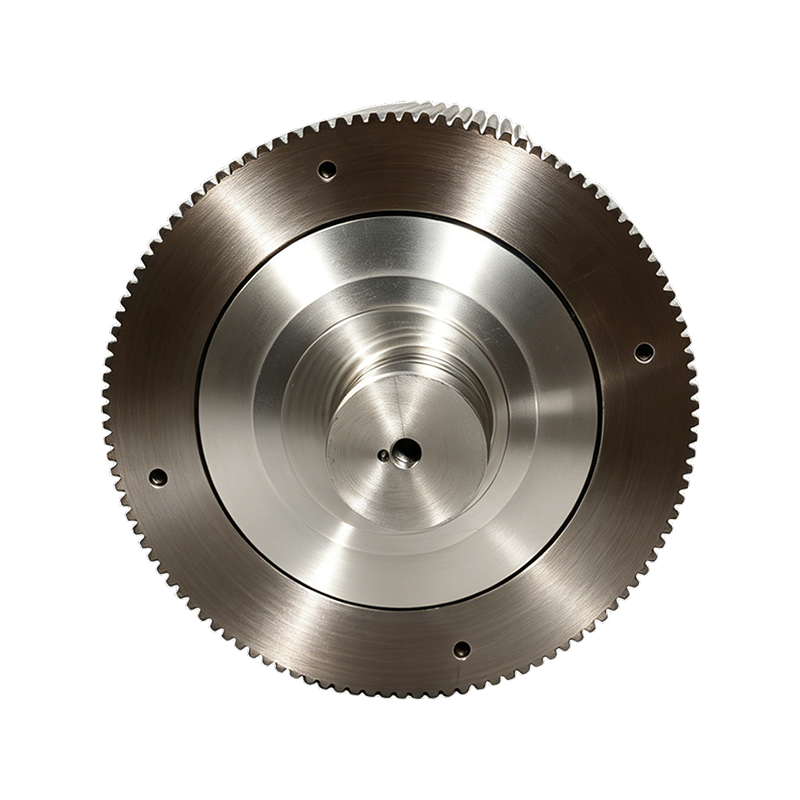
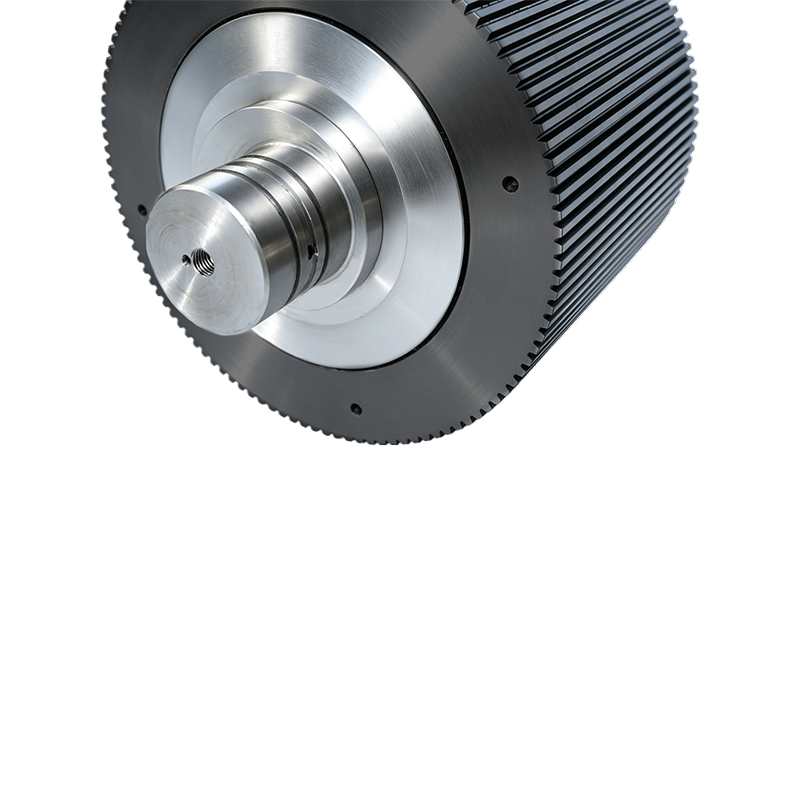
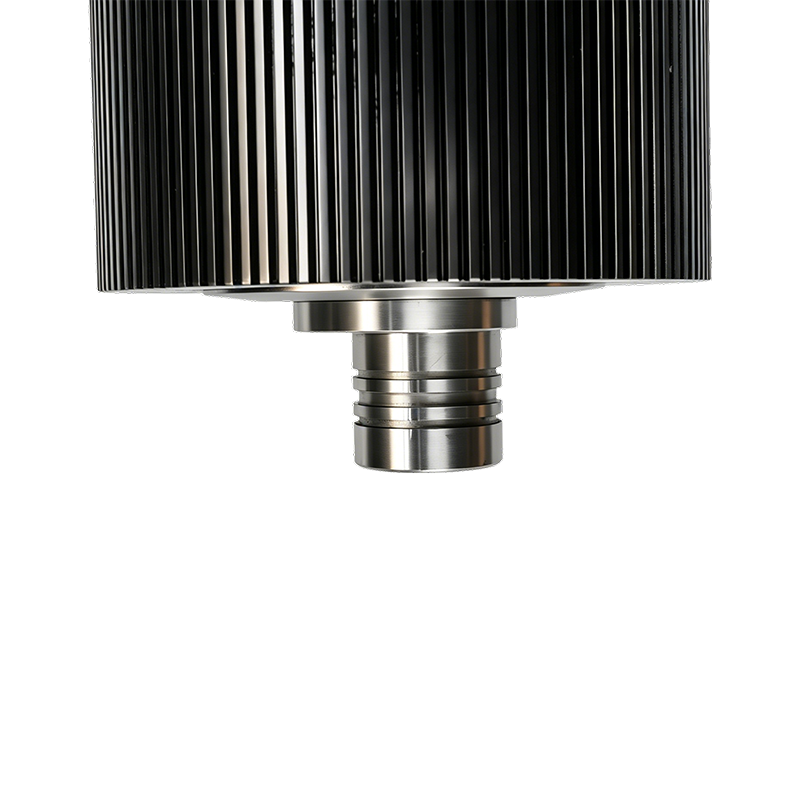
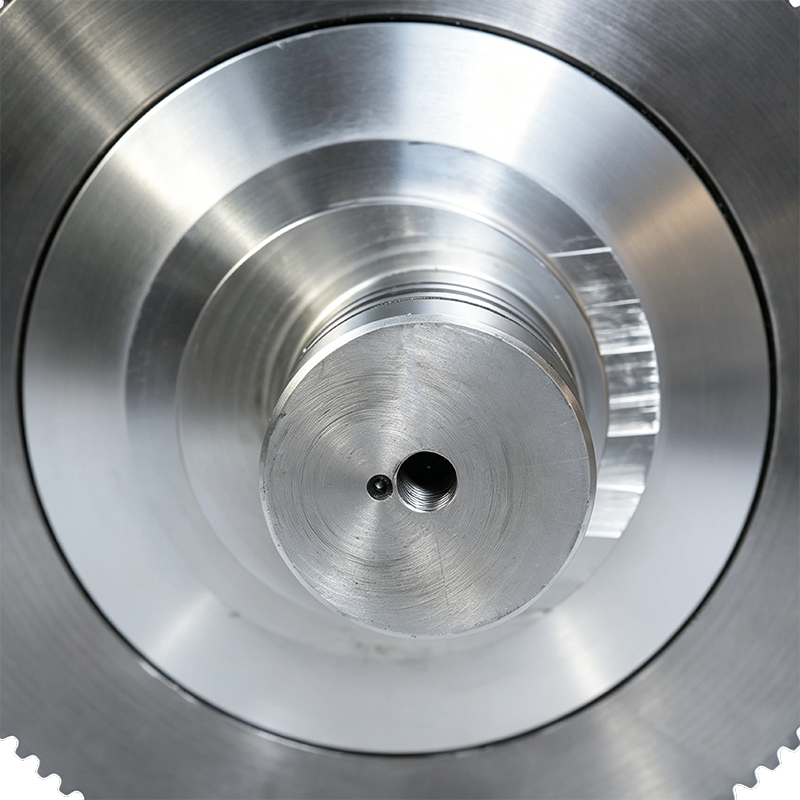
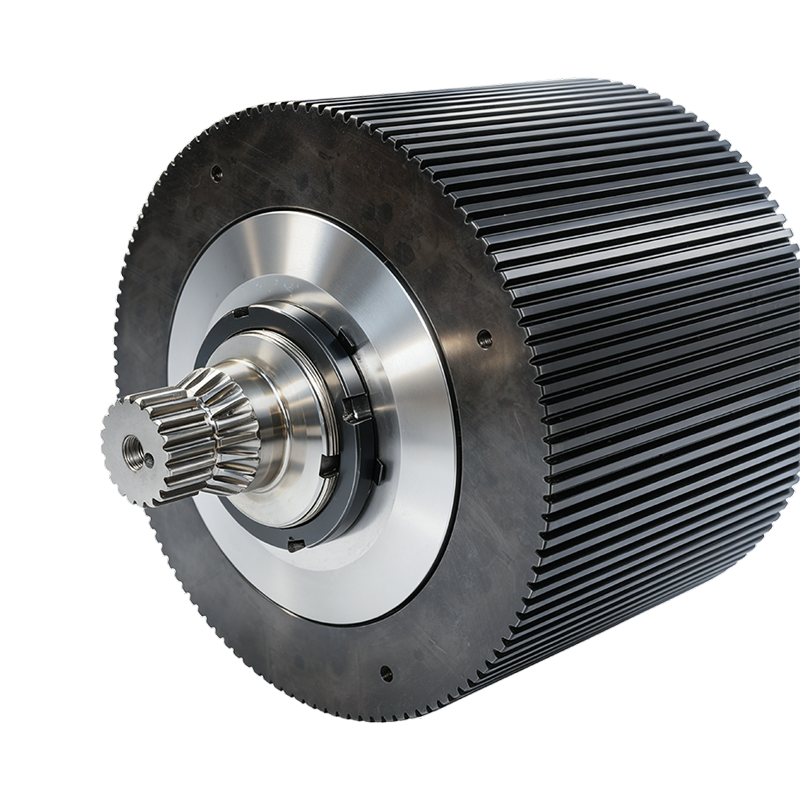
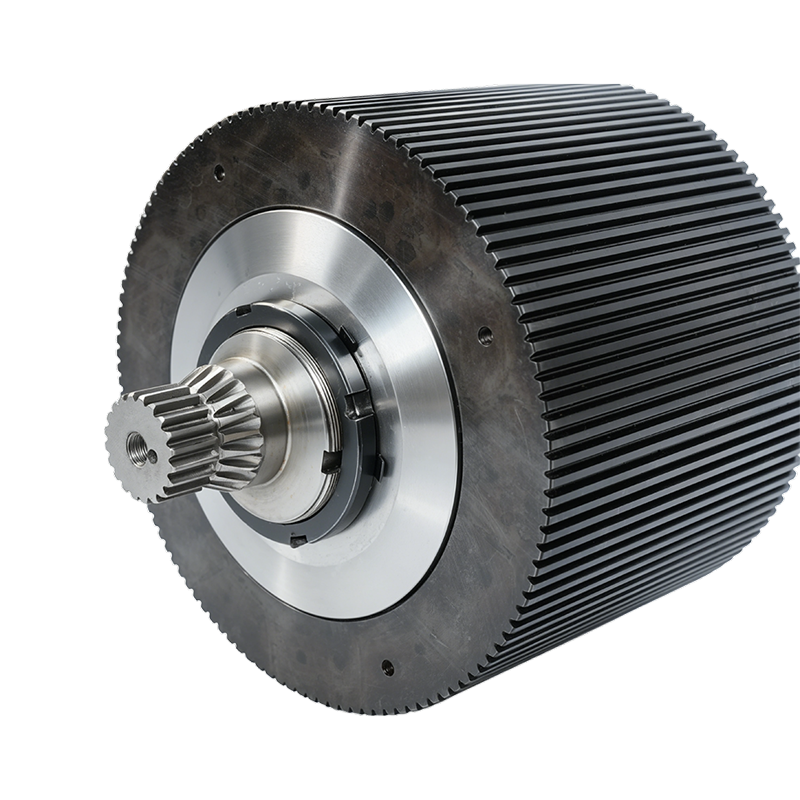
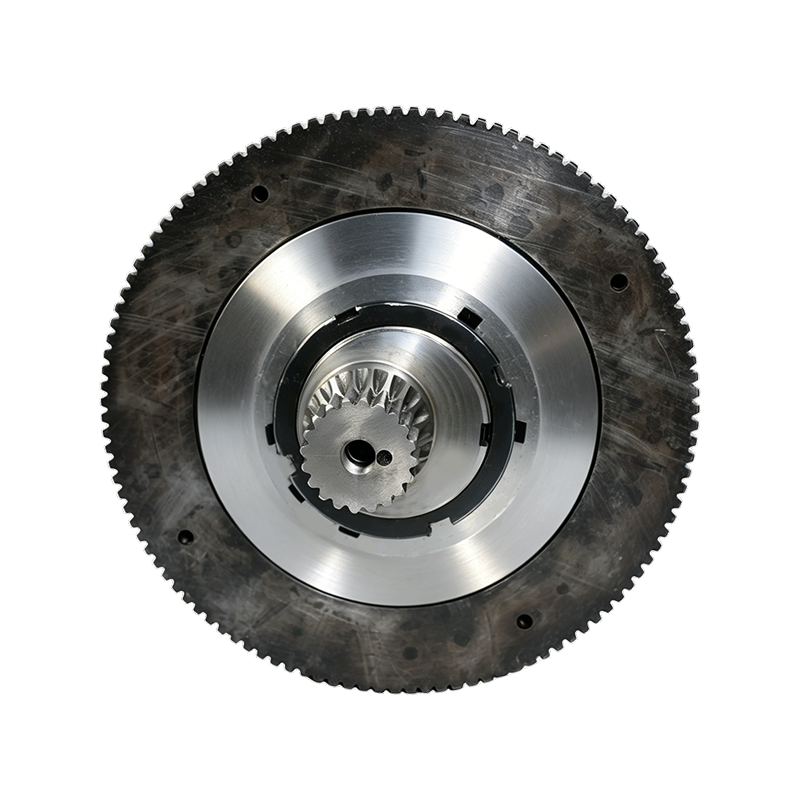
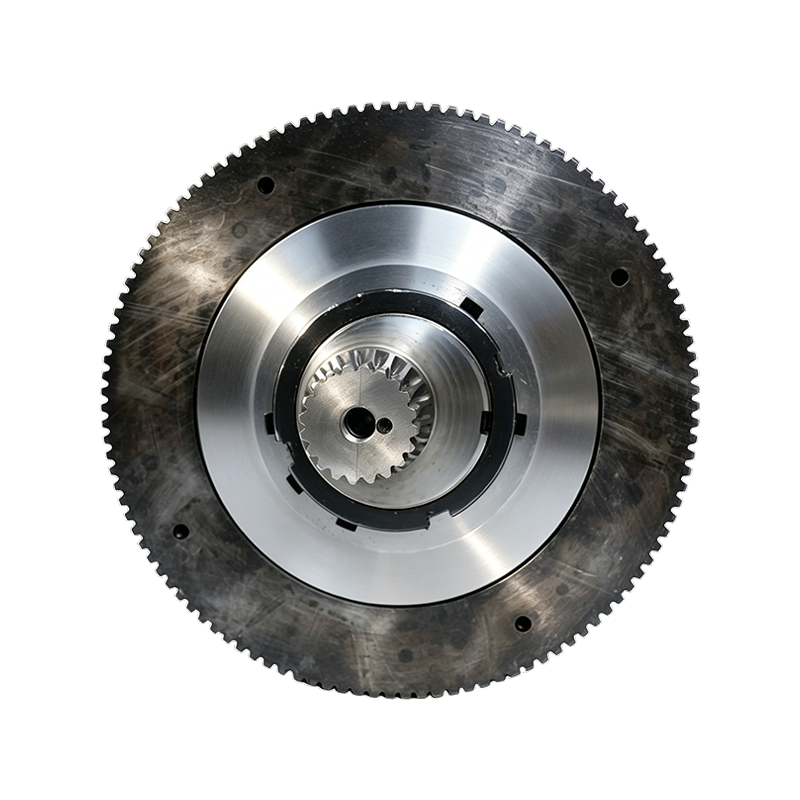
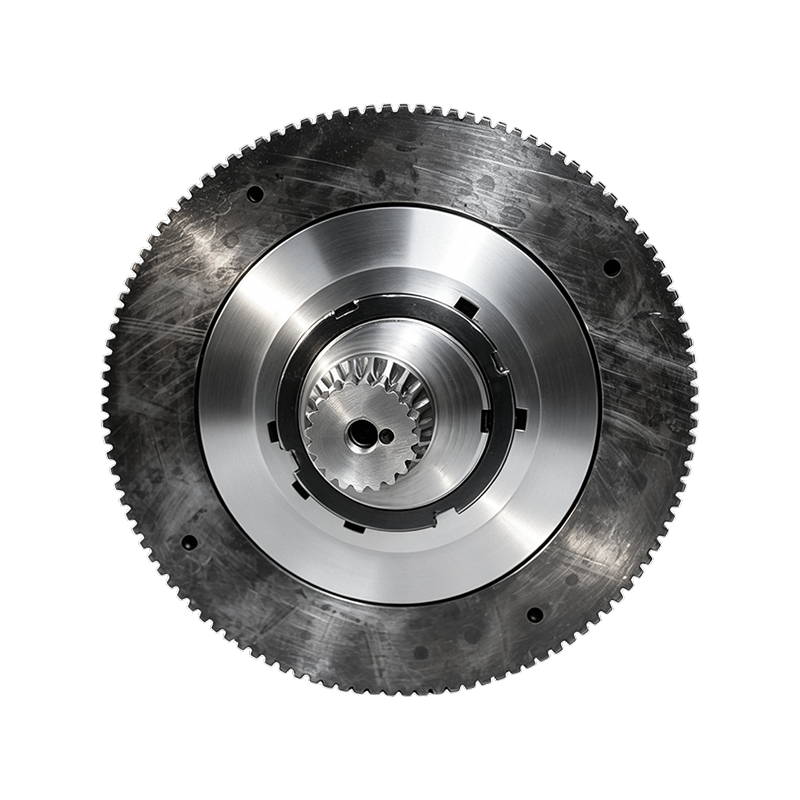
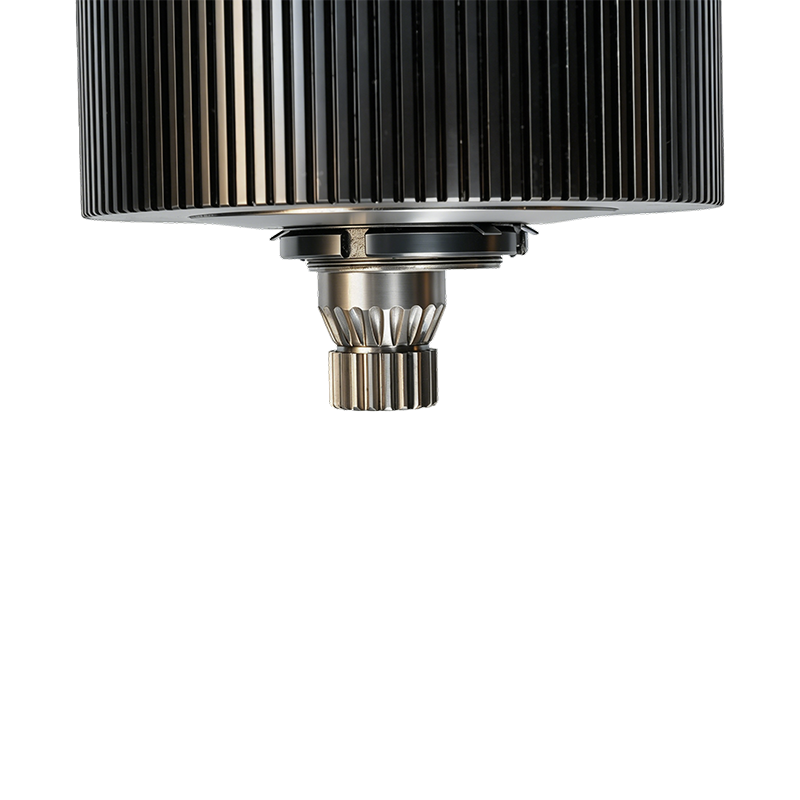
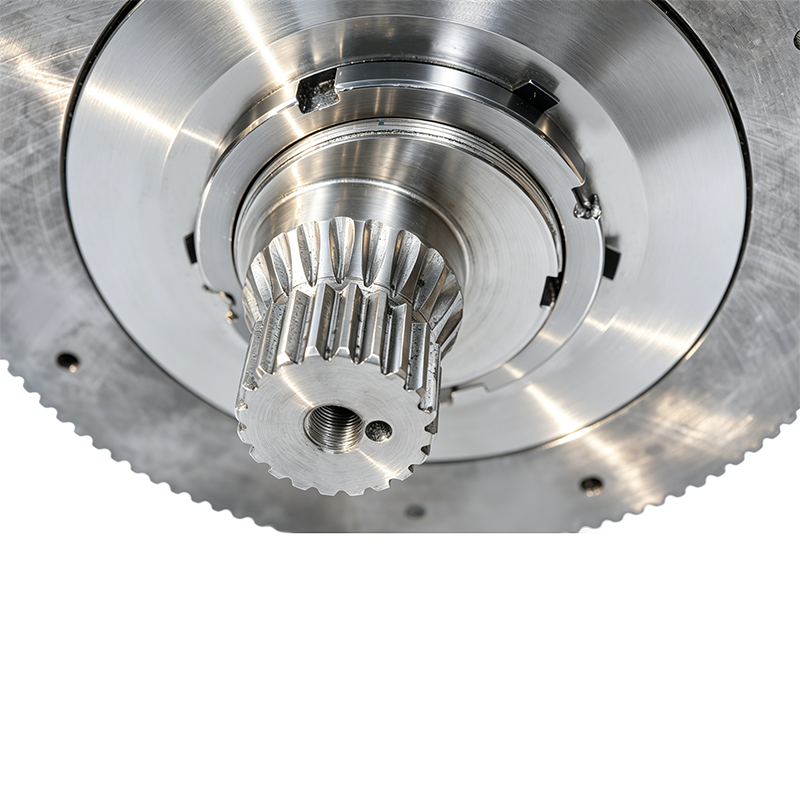
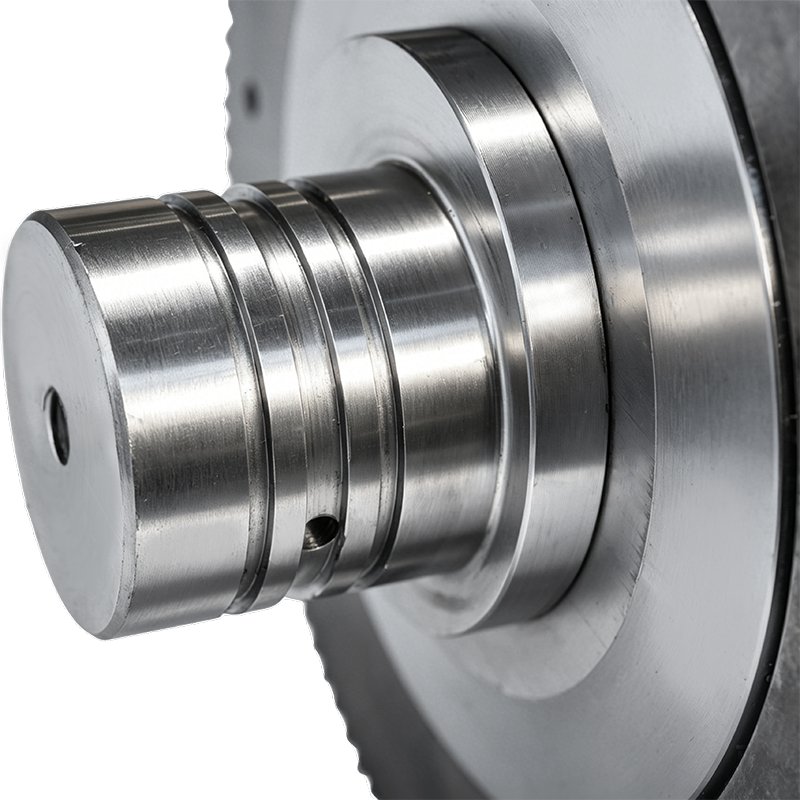 Produktübersicht Die hochproduktive Pelletmühlen-Walzenmantelbaugruppe ist eine wichtige ...Details anzeigen
-
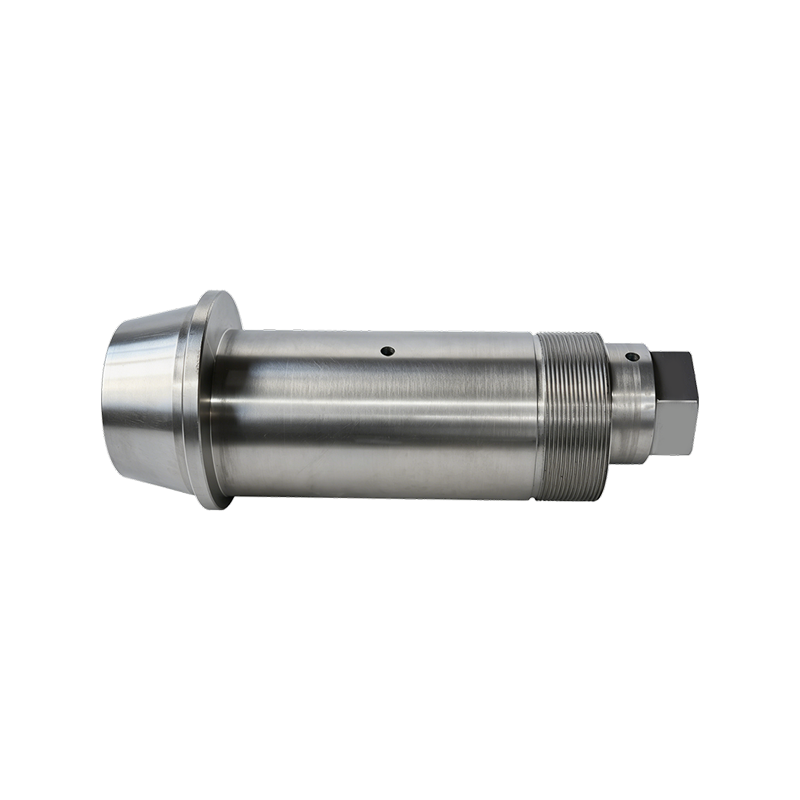
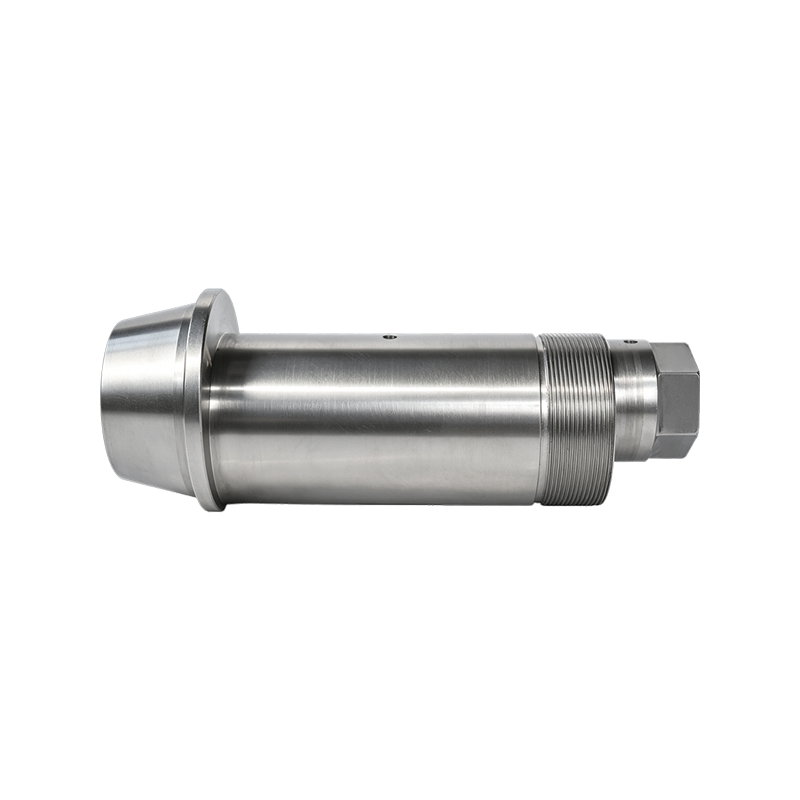 Produktübersicht: Die 42CrMo-Exzenterwelle ist eine hochfeste Komponente aus legiertem St...Details anzeigen
-
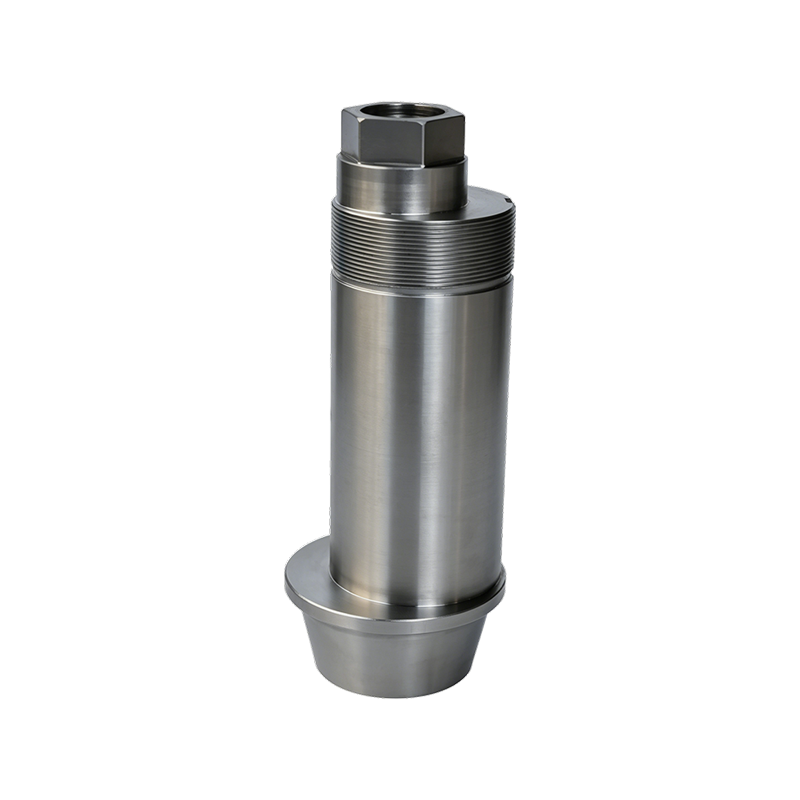
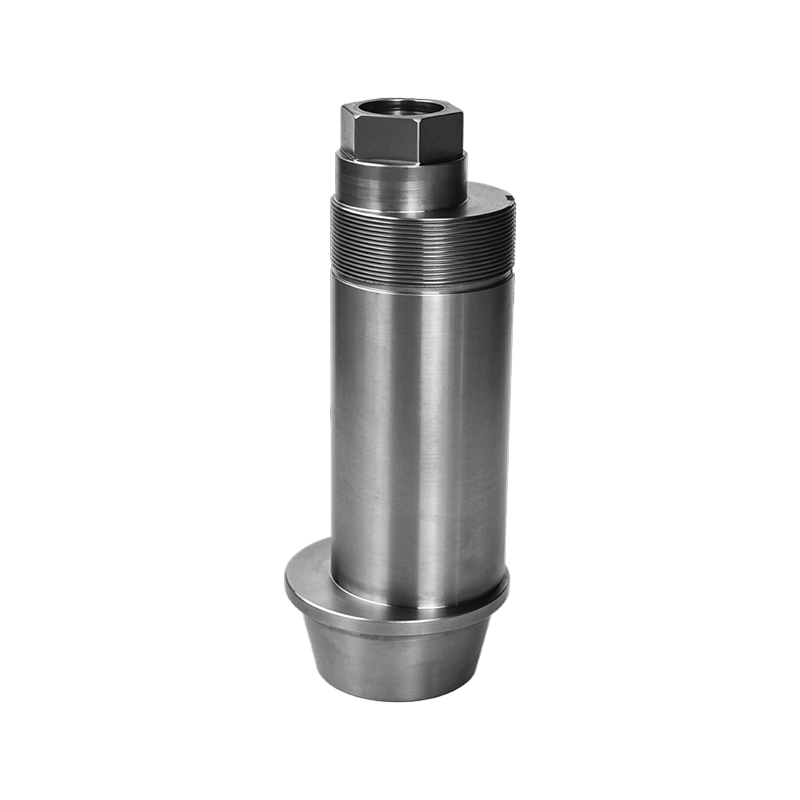
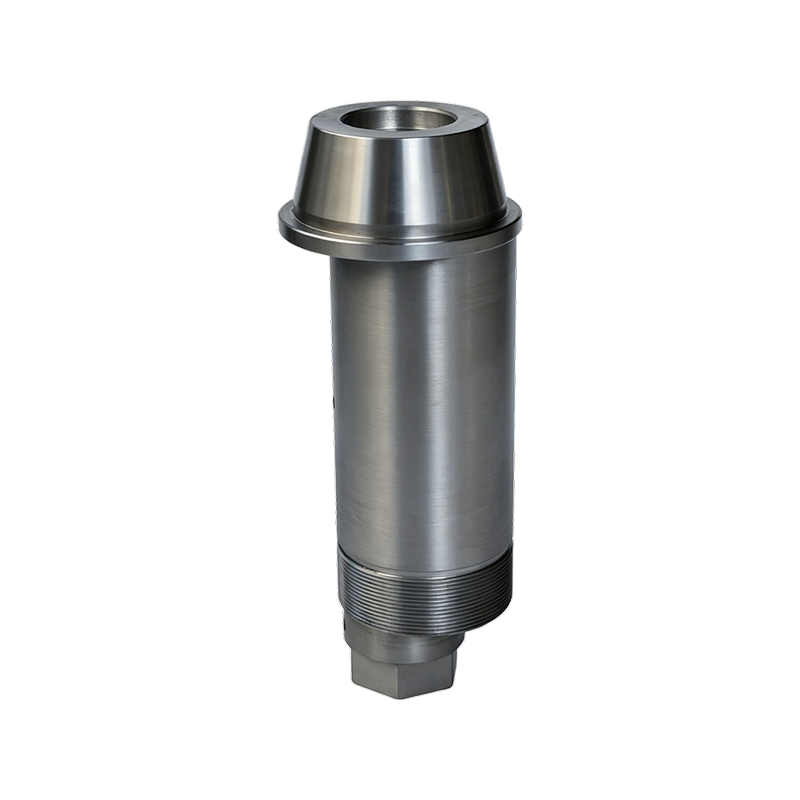
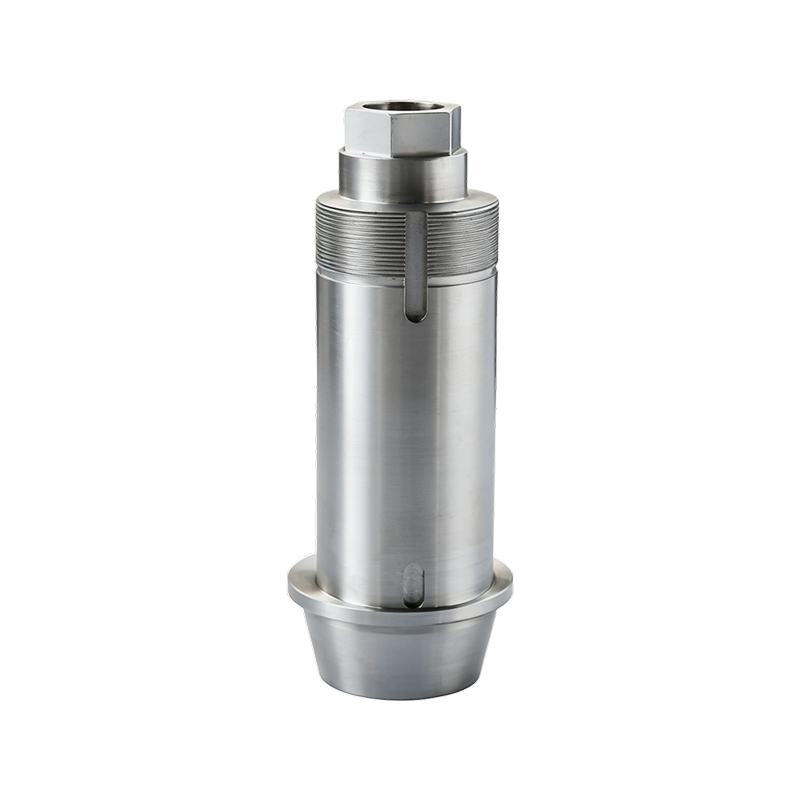
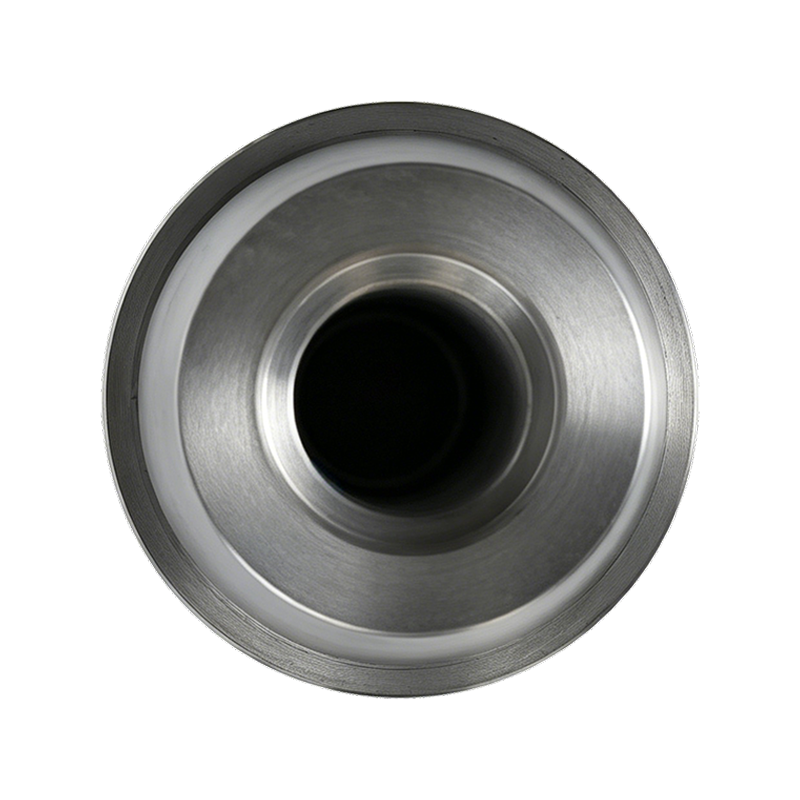
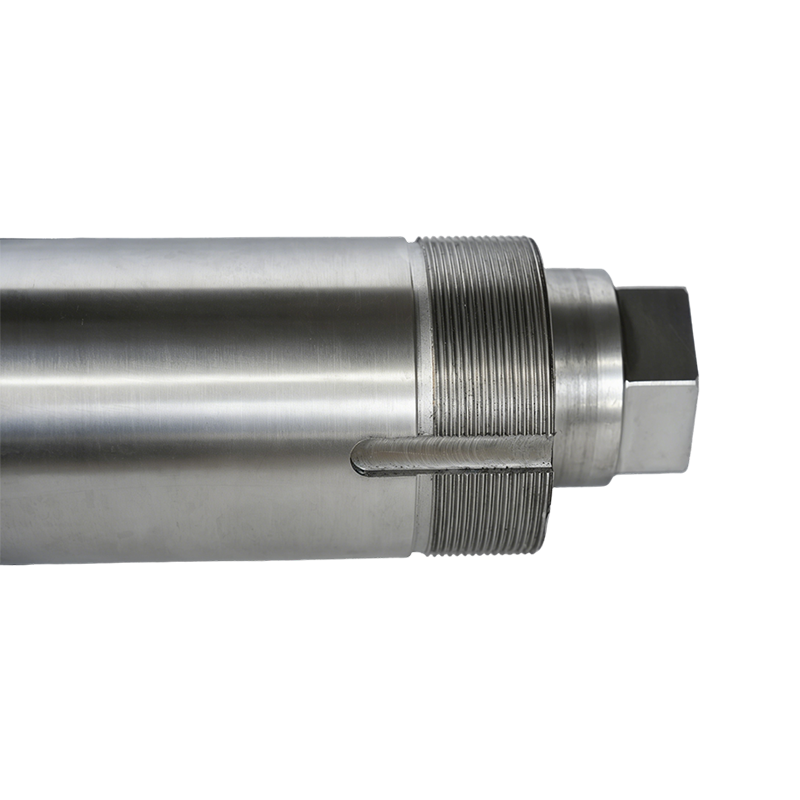
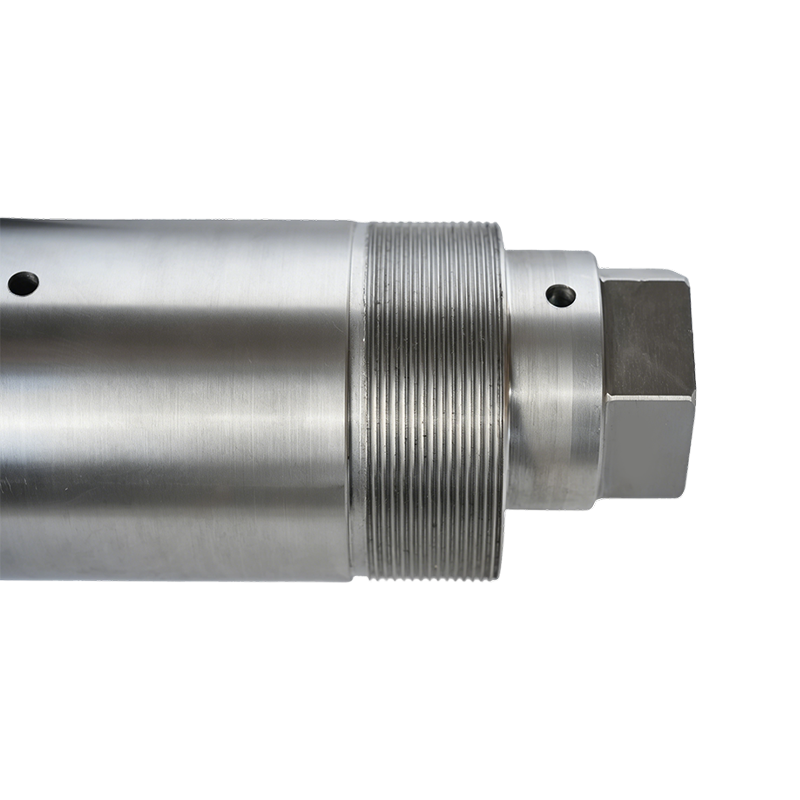
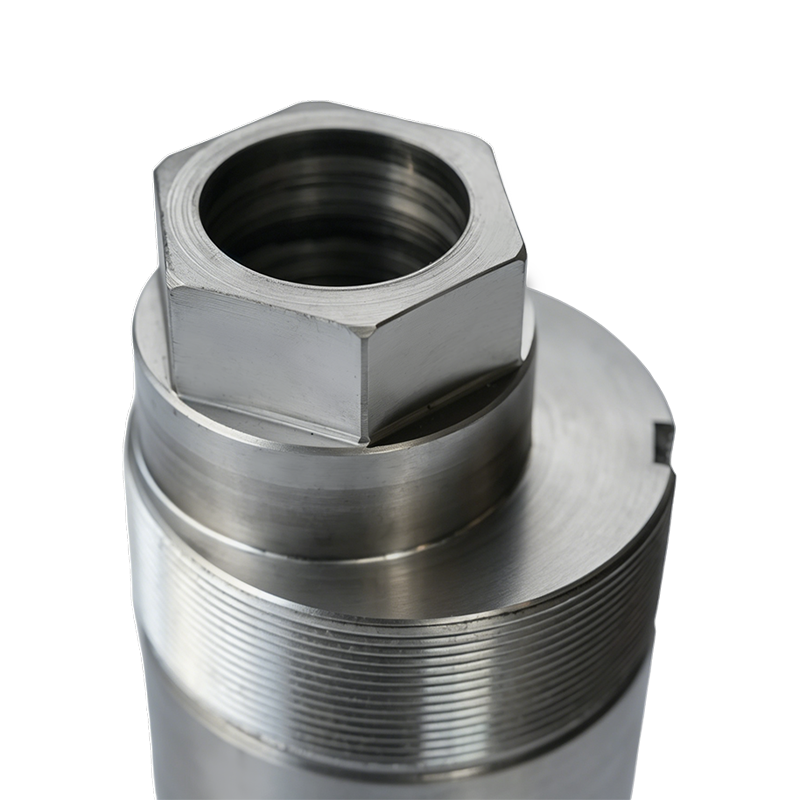
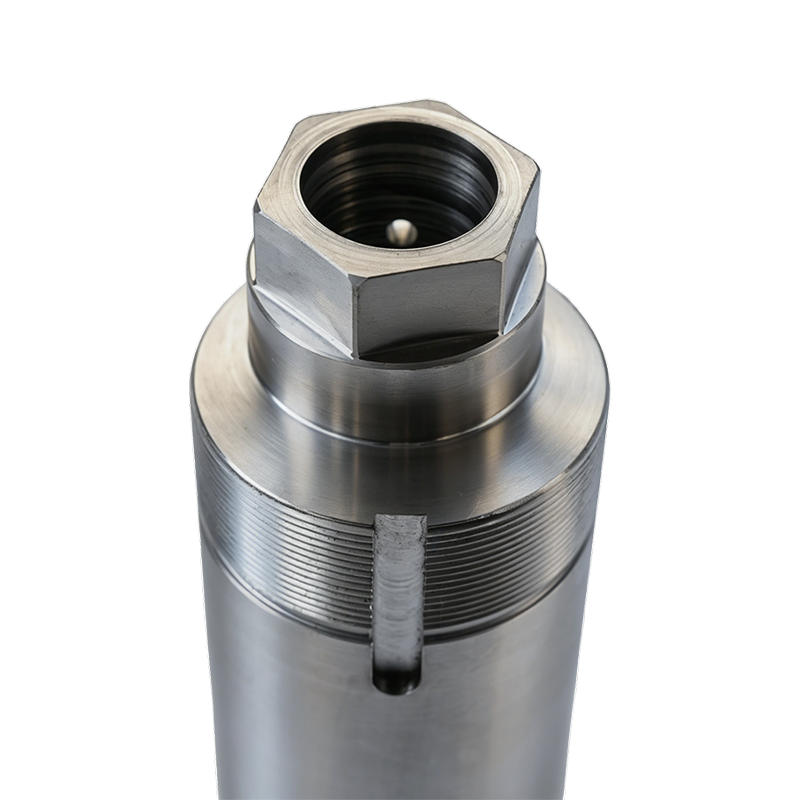
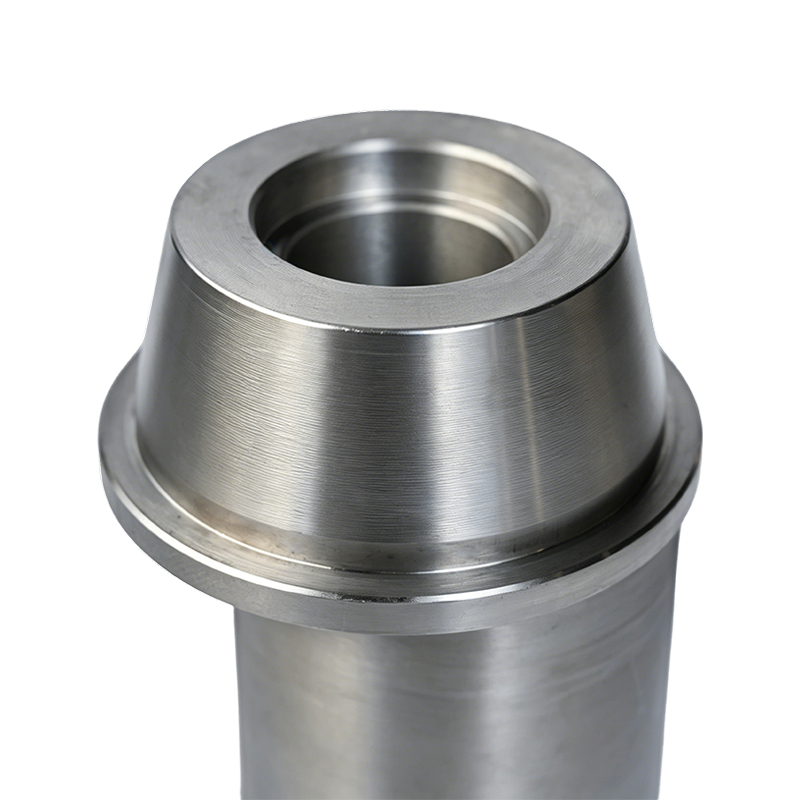 Produktübersicht: Diese Exzenterwelle ist eine präzisionsgefertigte Komponente aus 45#-Ko...Details anzeigen
-
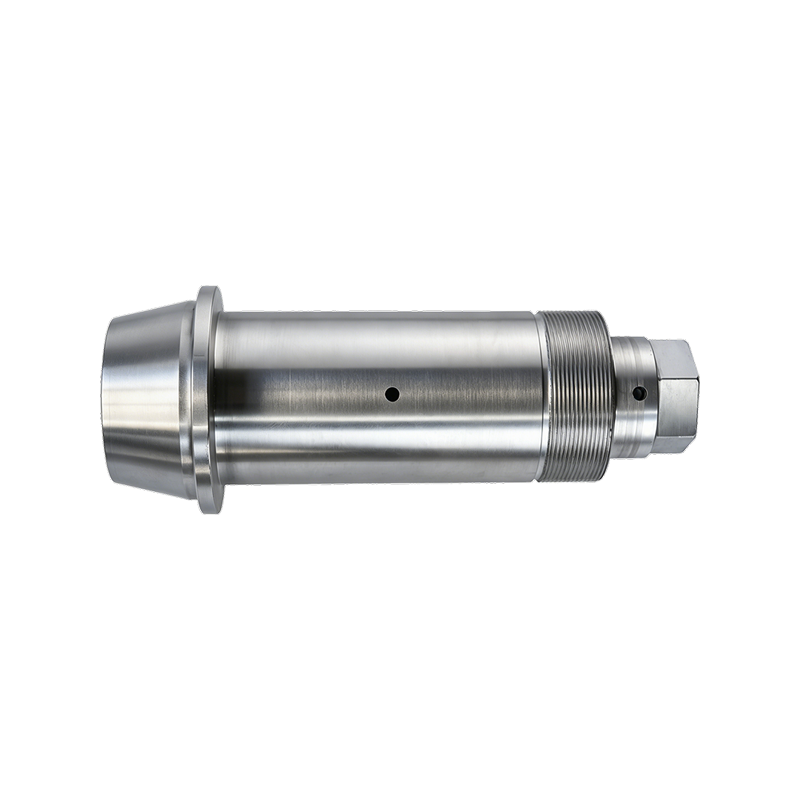
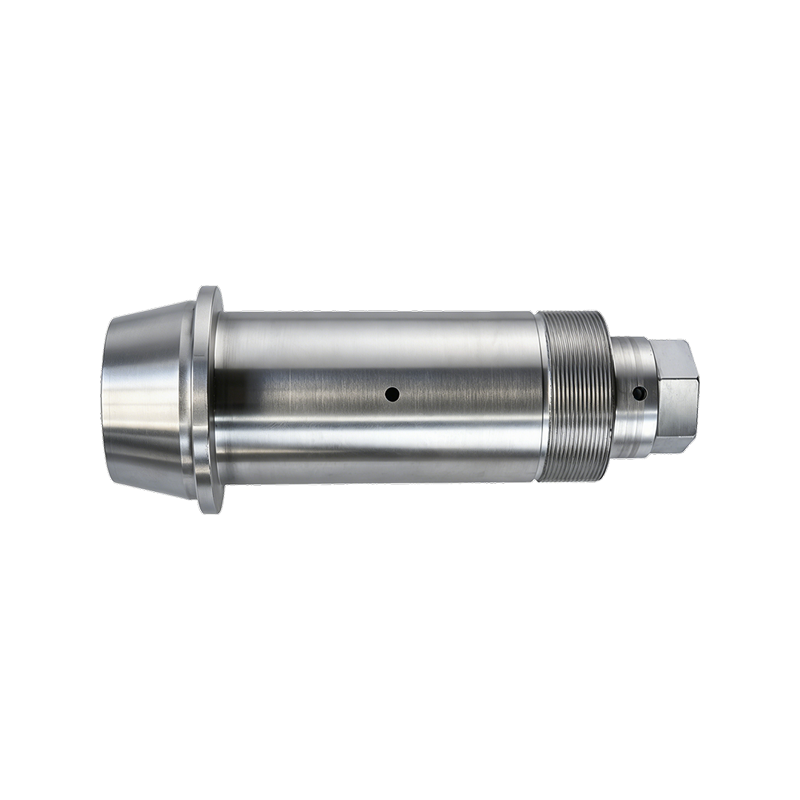 Produktübersicht: Die 40Cr-Exzenterwelle ist eine Komponente aus legiertem Stahl, die für...Details anzeigen
-
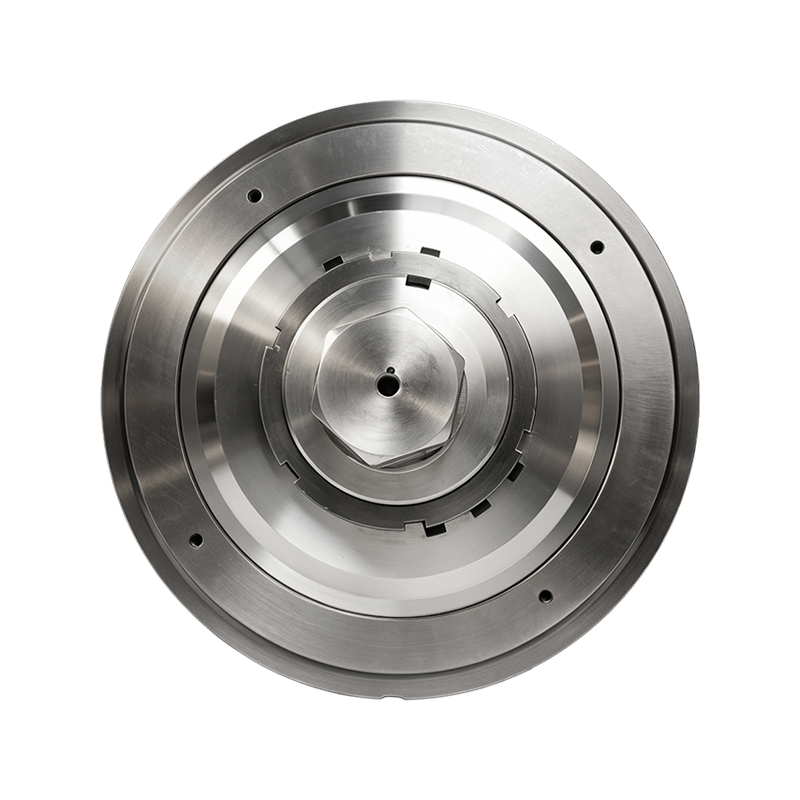
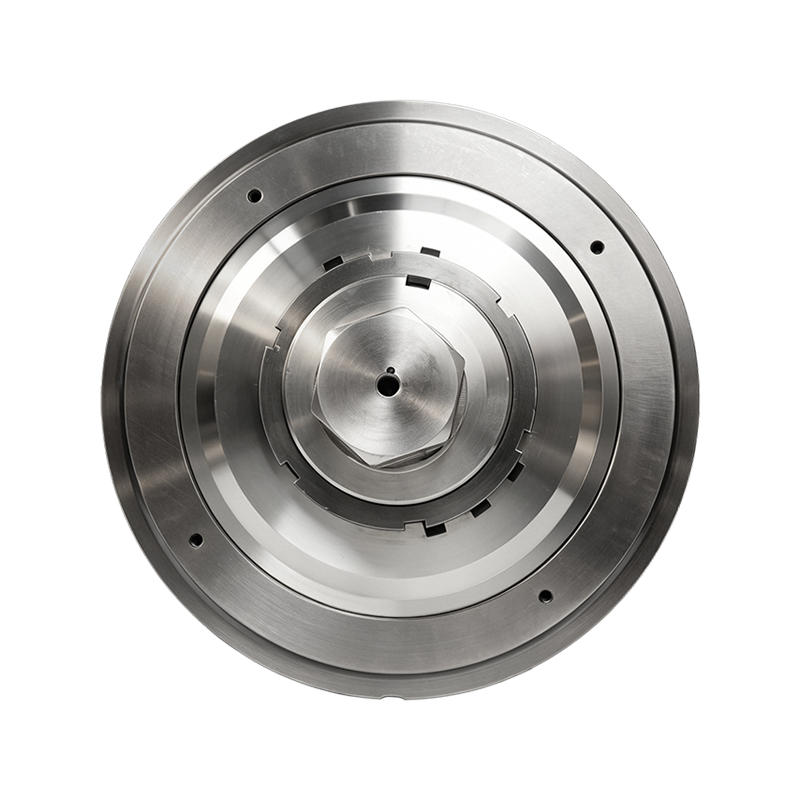
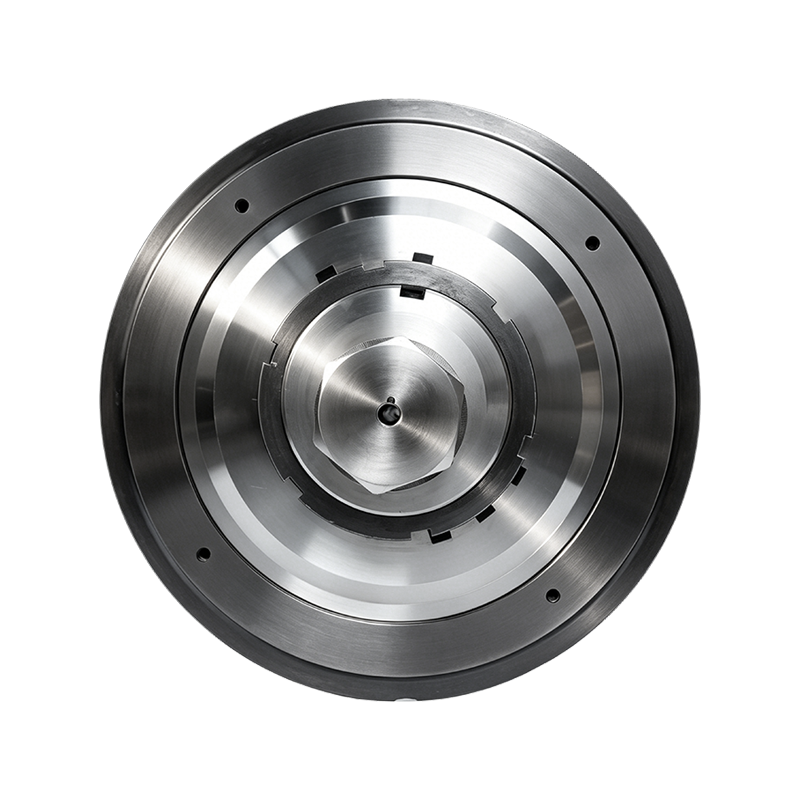
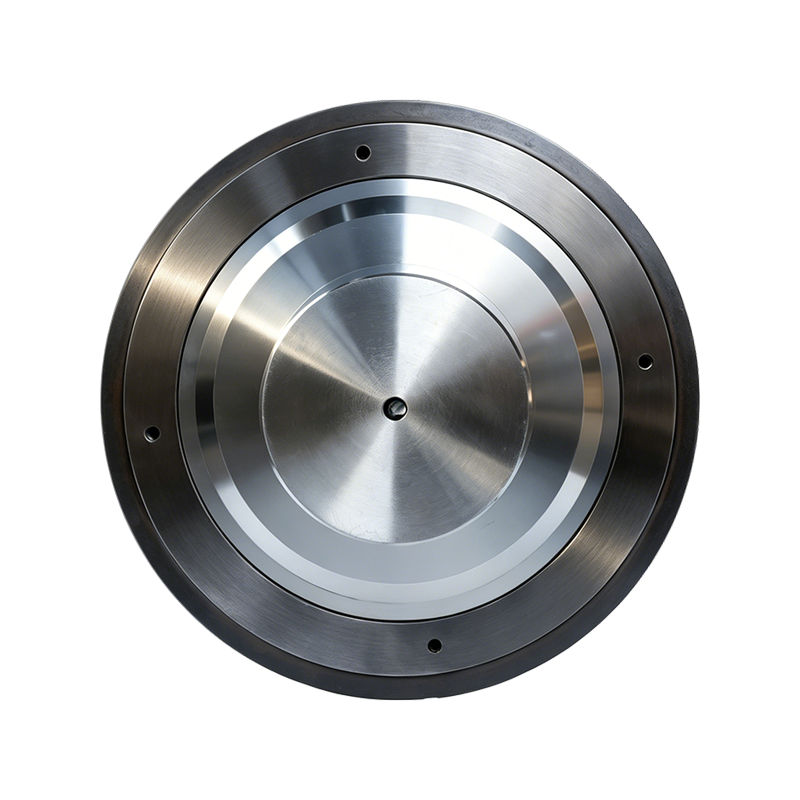
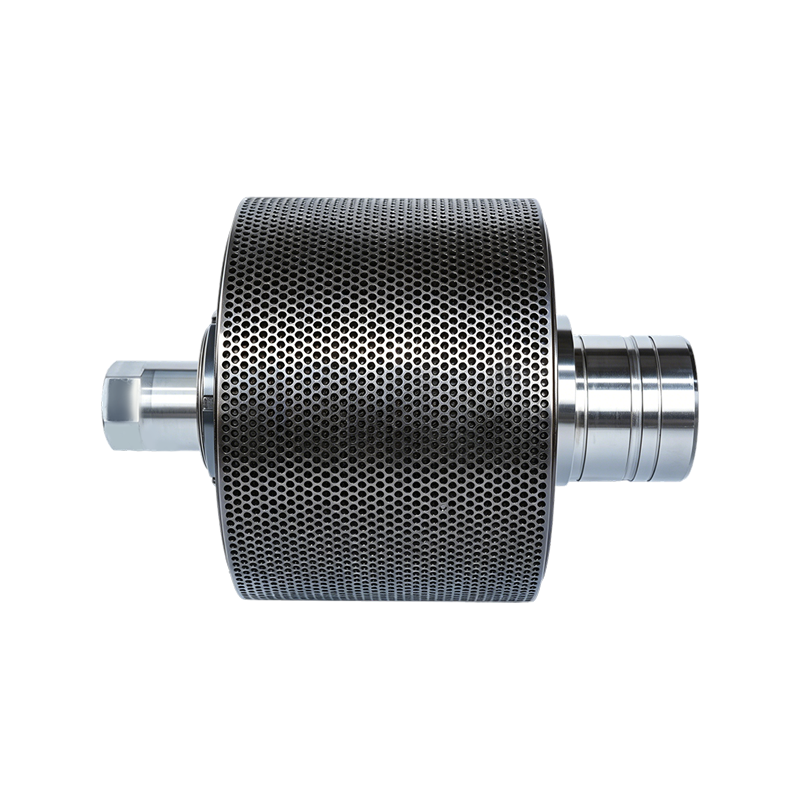
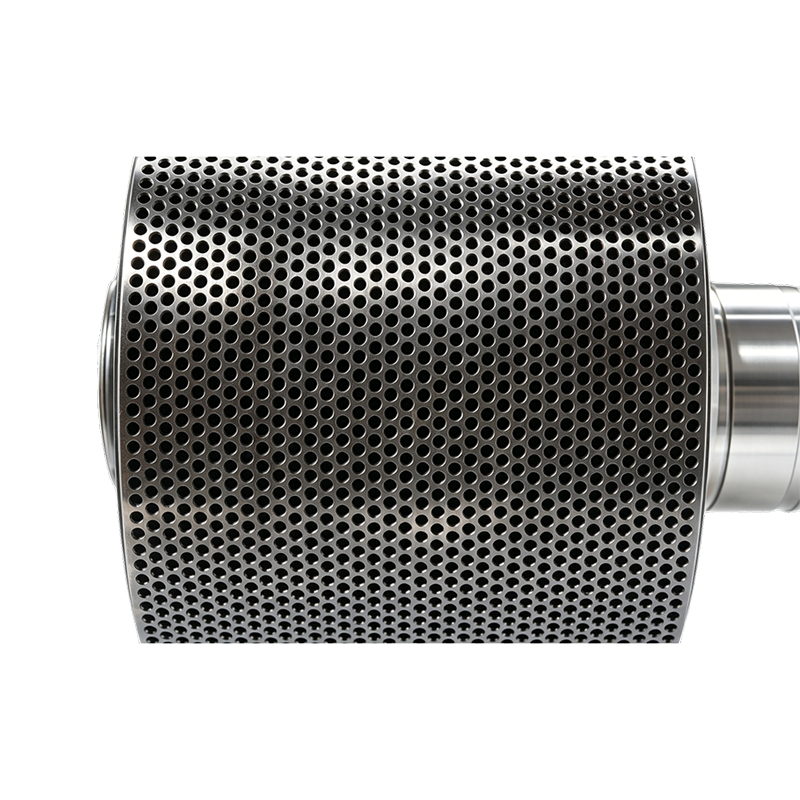
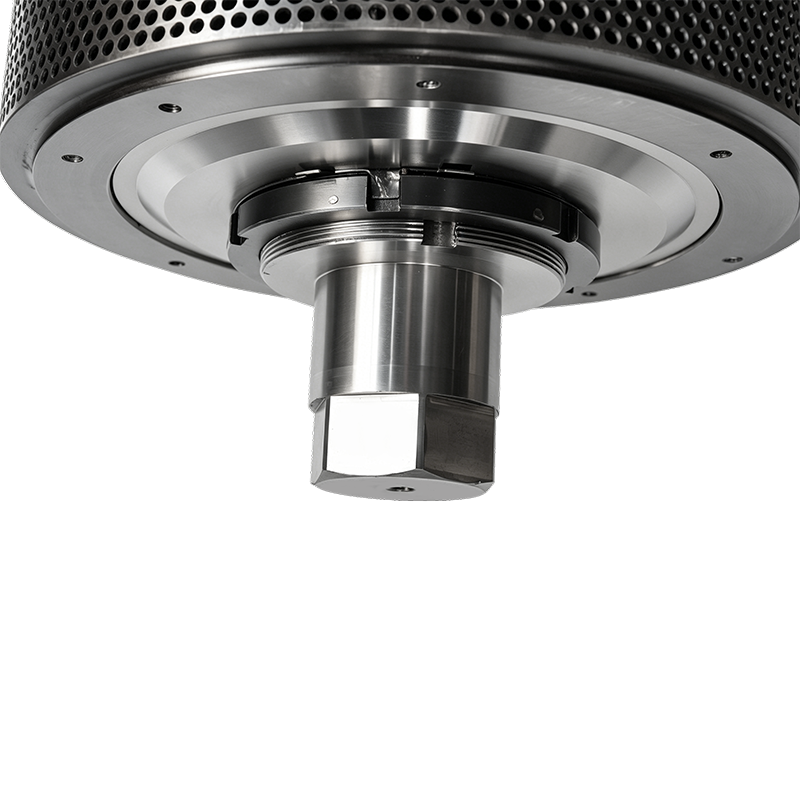
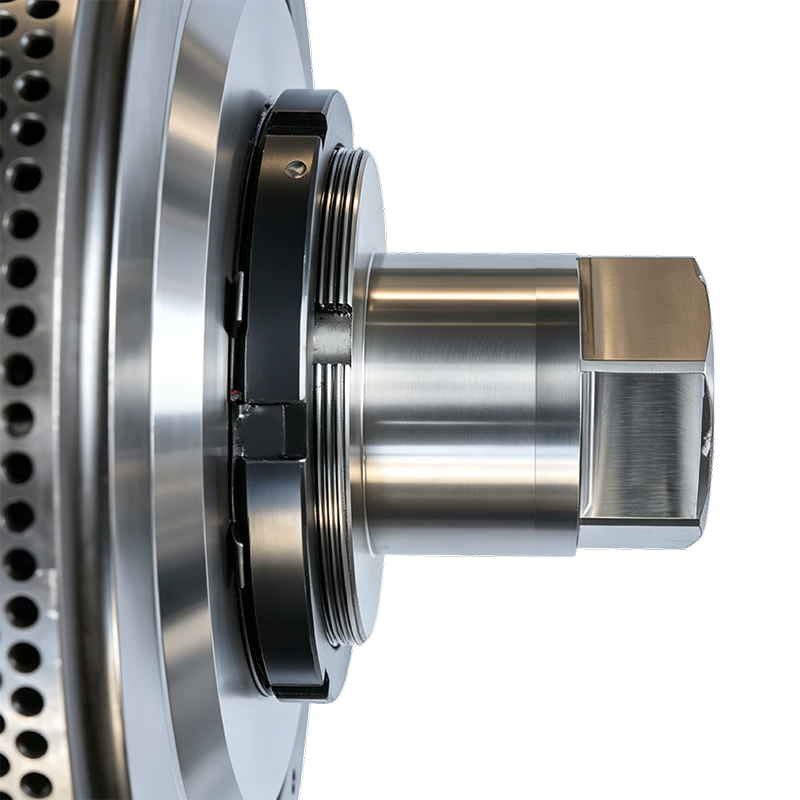
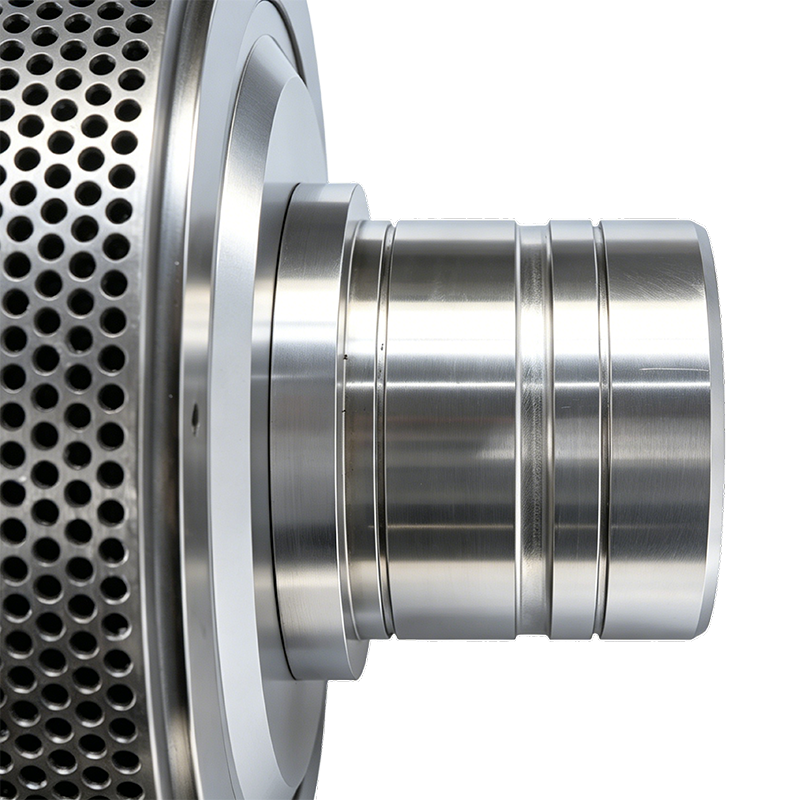
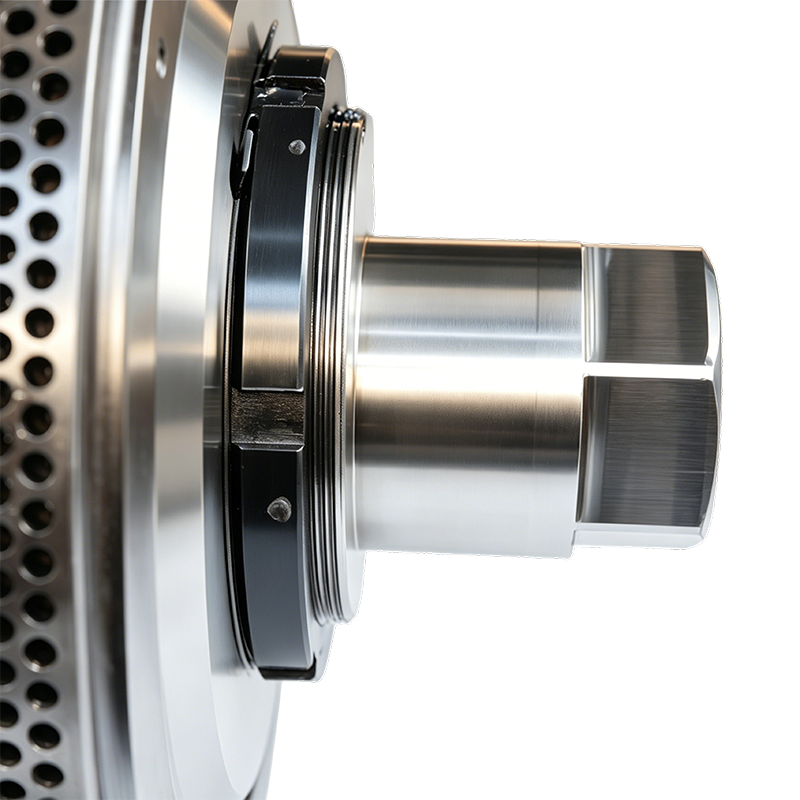
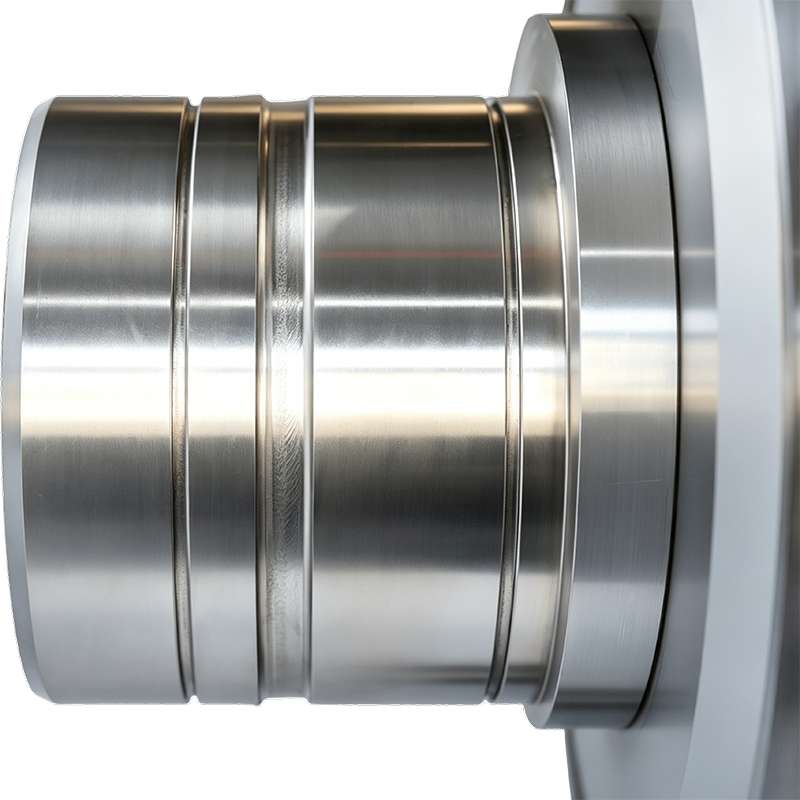
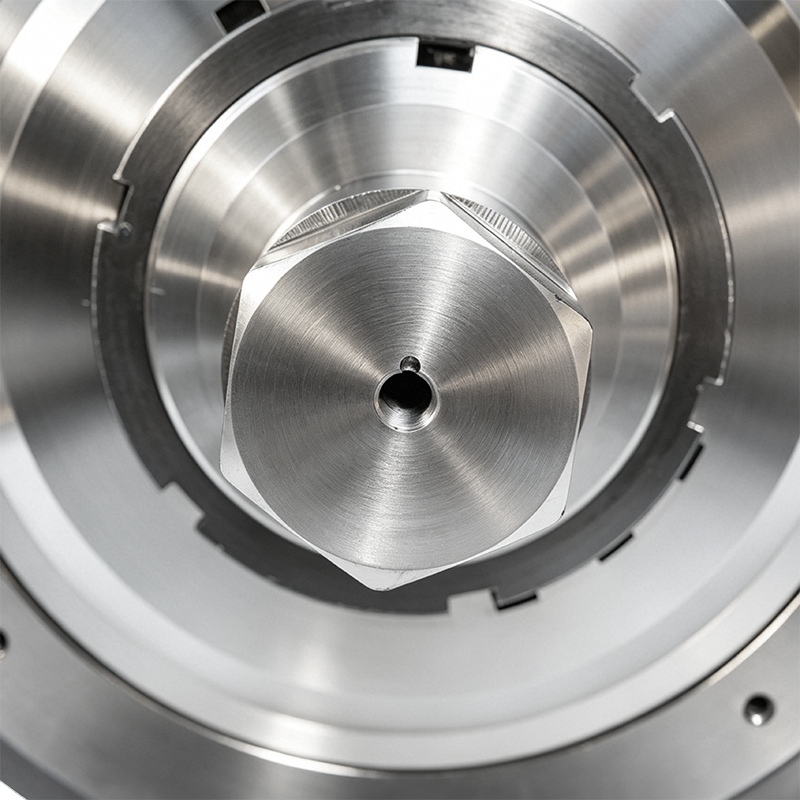 Produktübersicht Bei diesem Produkt handelt es sich um eine präzisionsgefertigte 45#-Stah...Details anzeigen
-
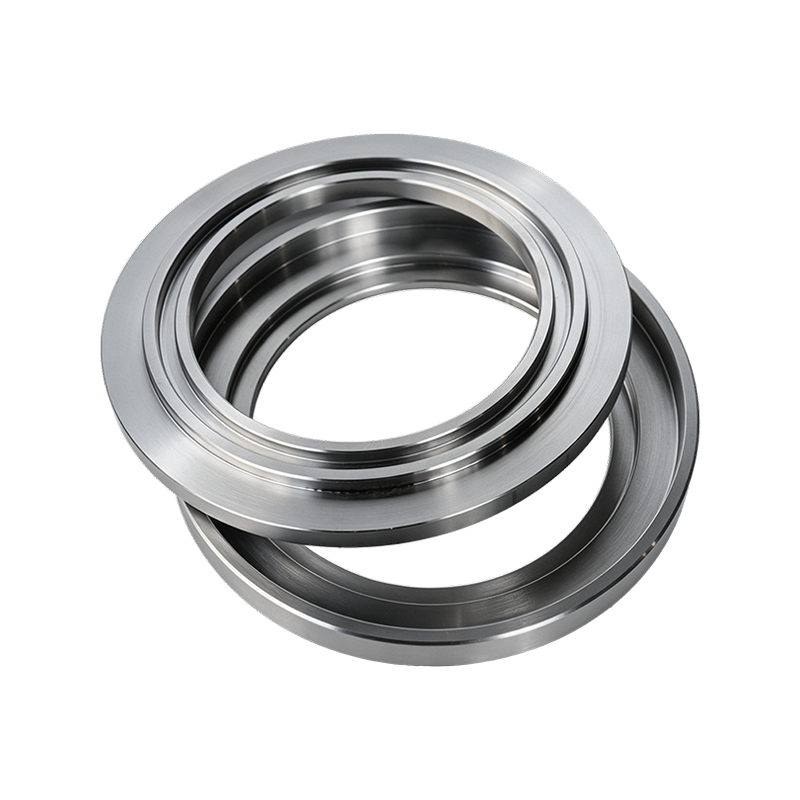
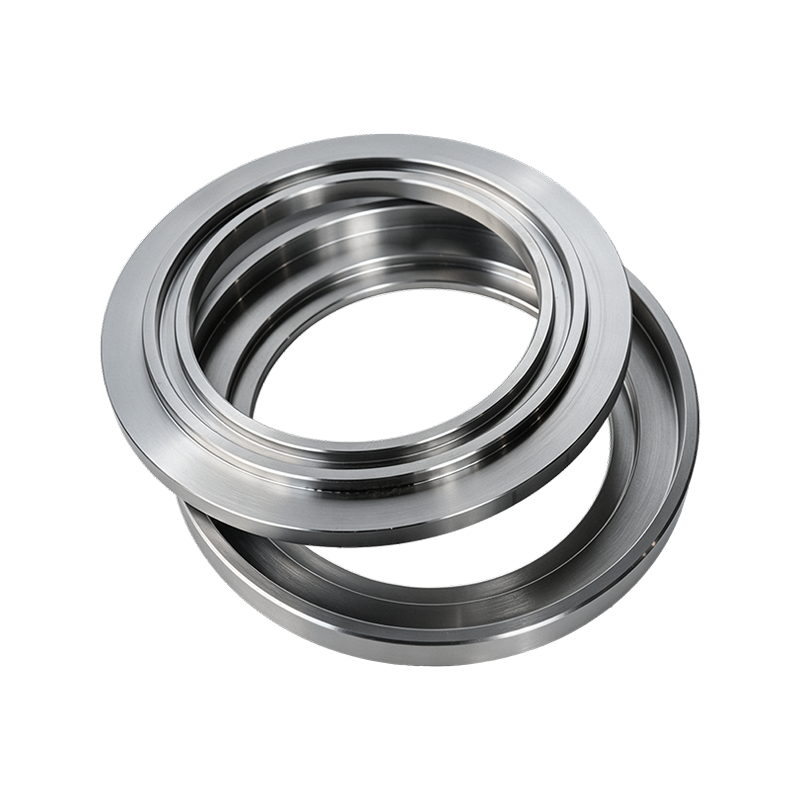
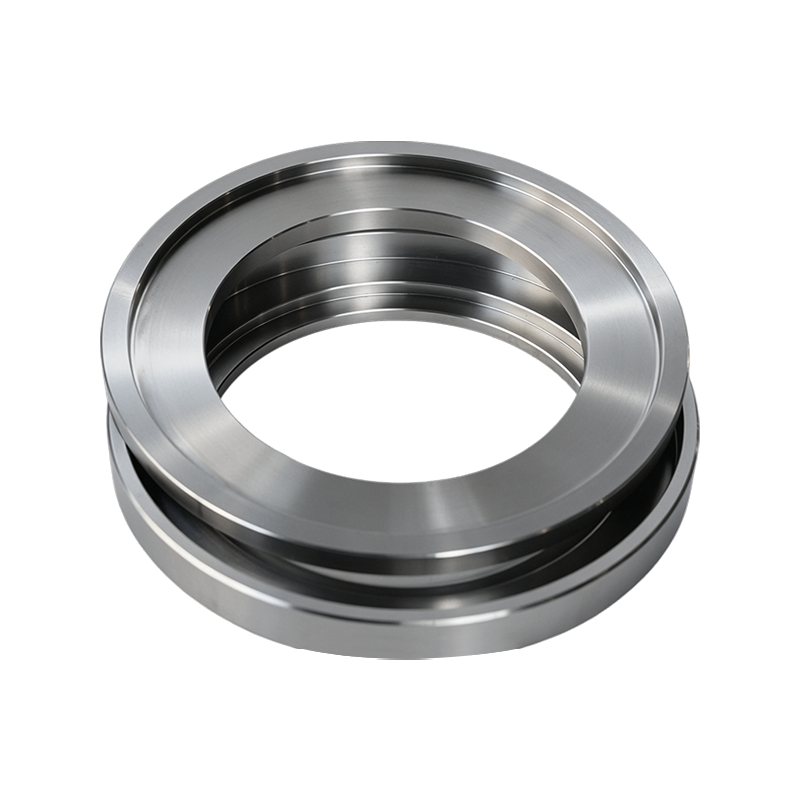
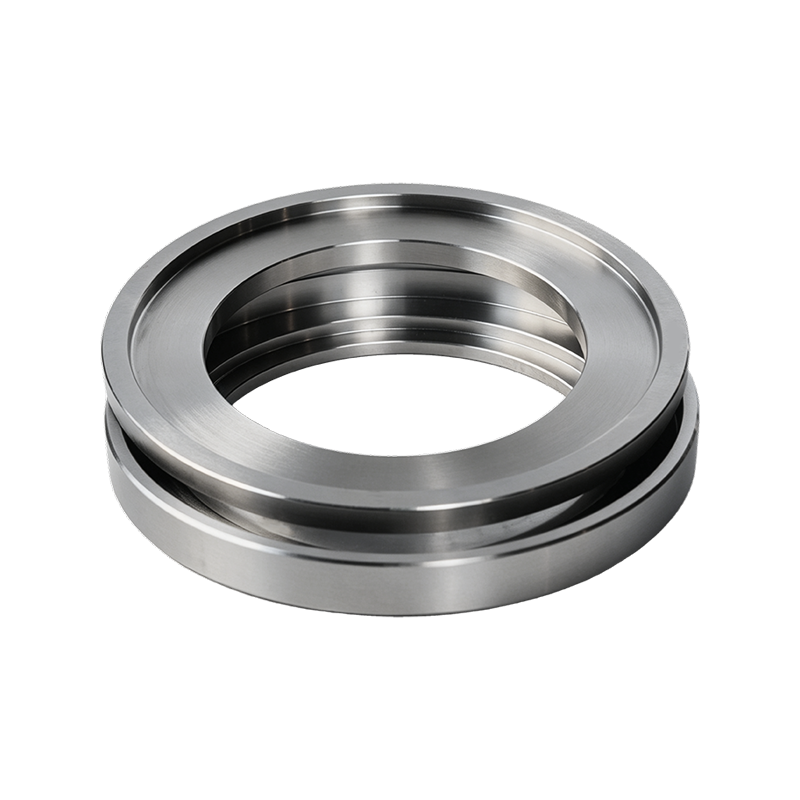
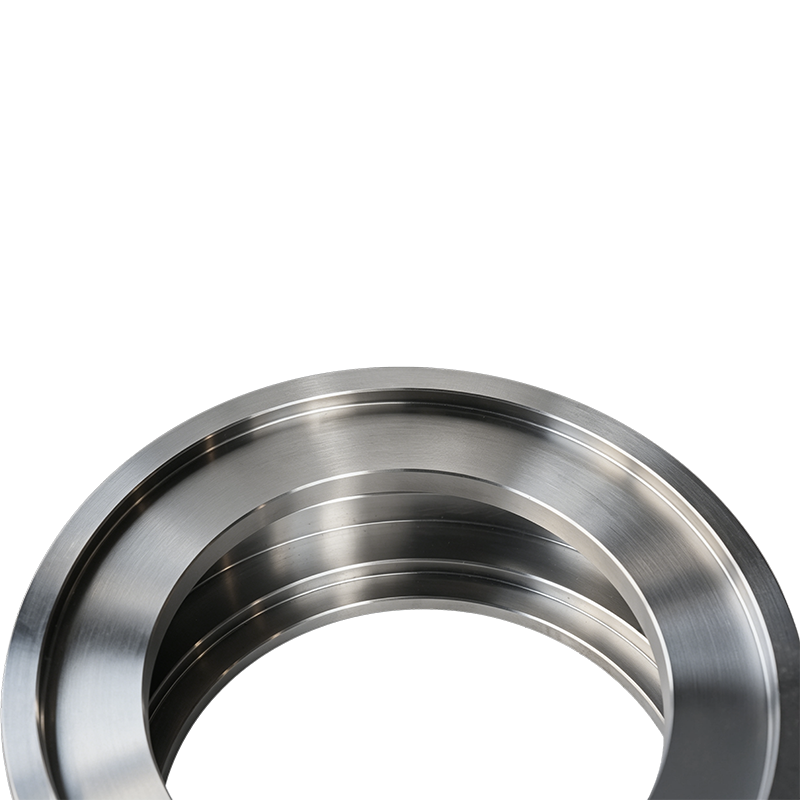
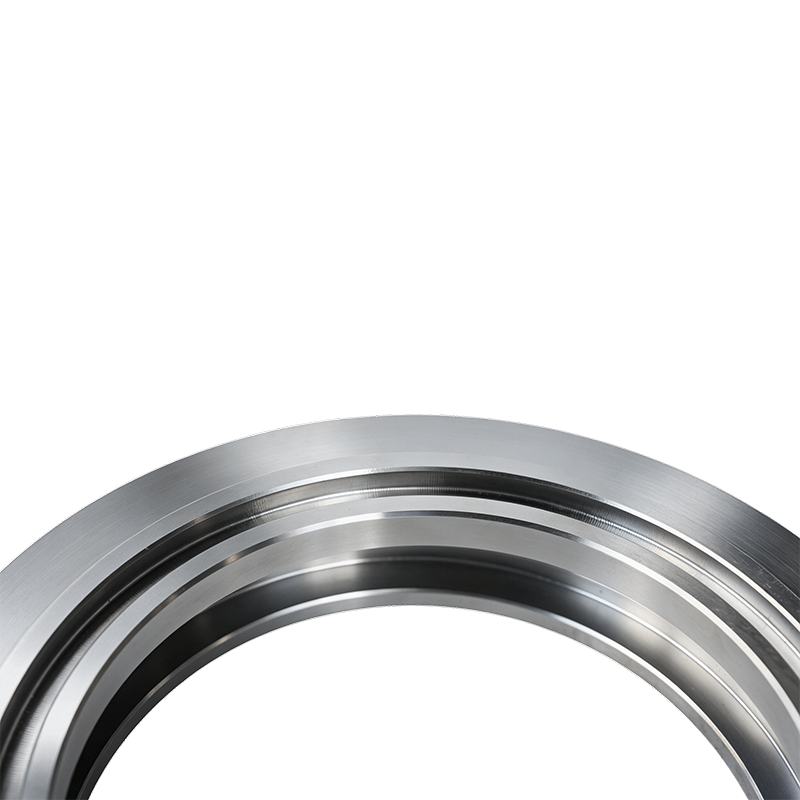
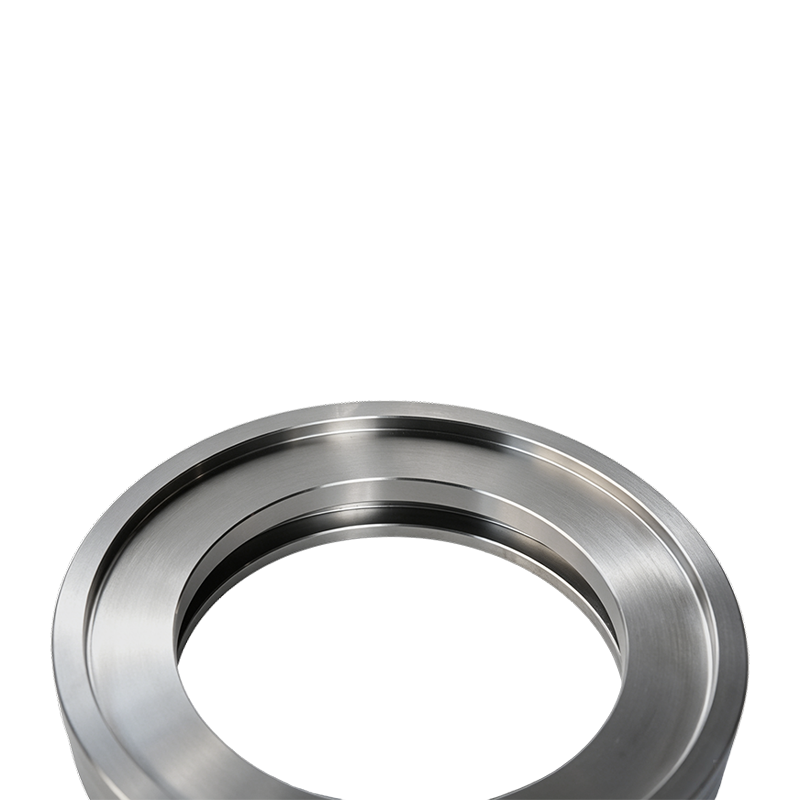
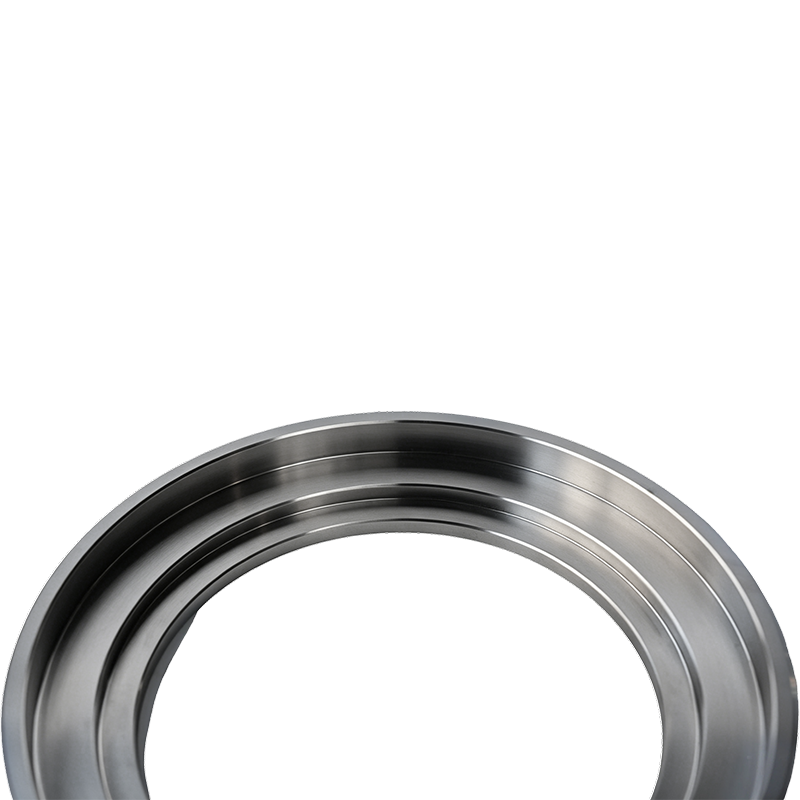
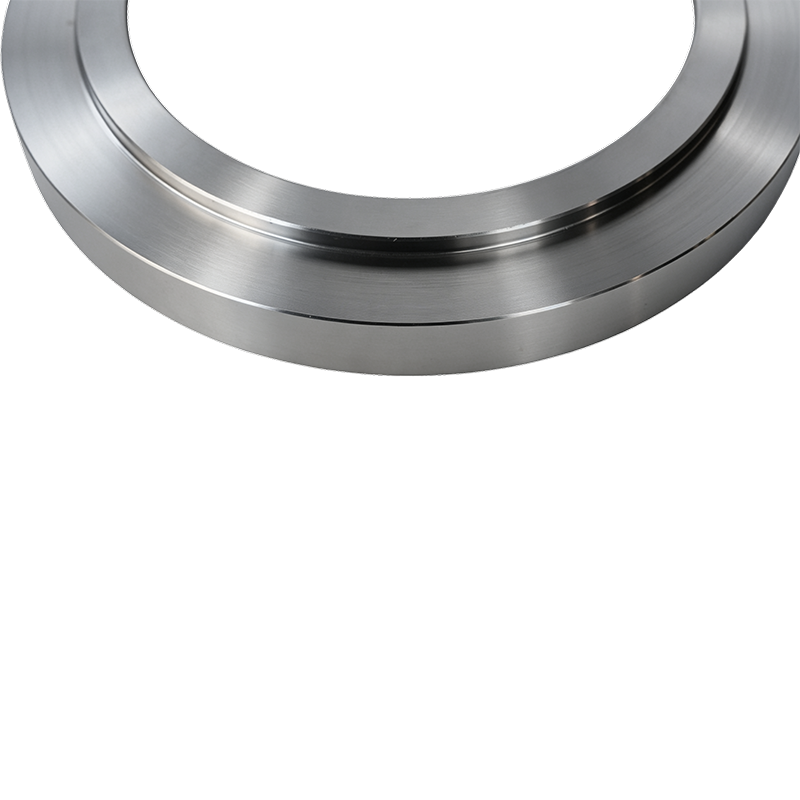
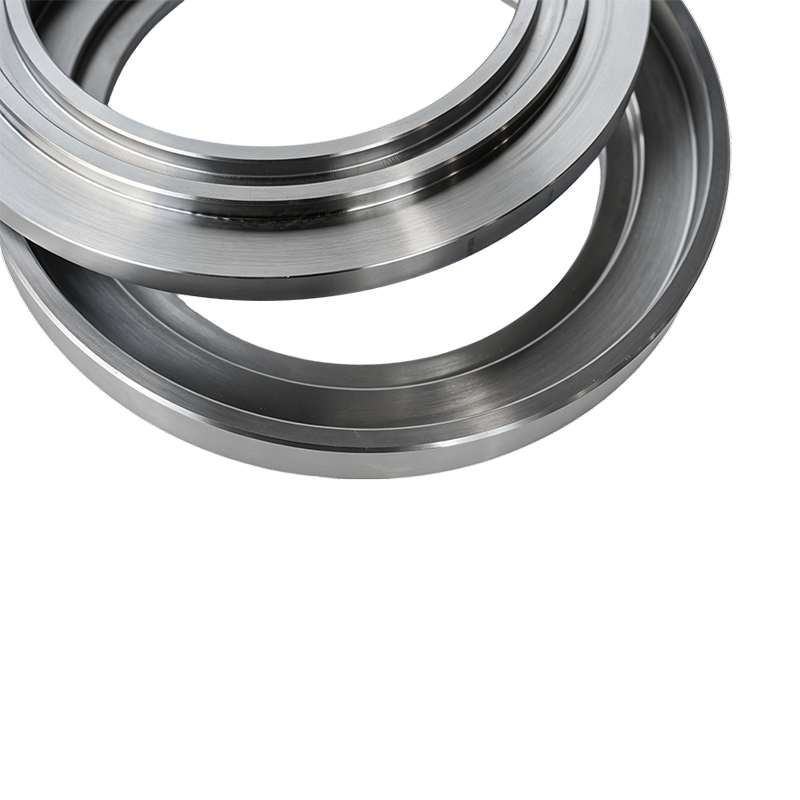 Produktübersicht Der 45# Steel Oil Slinger (Ölabweiser) ist eine Präzisions-Innenkomponen...Details anzeigen
-
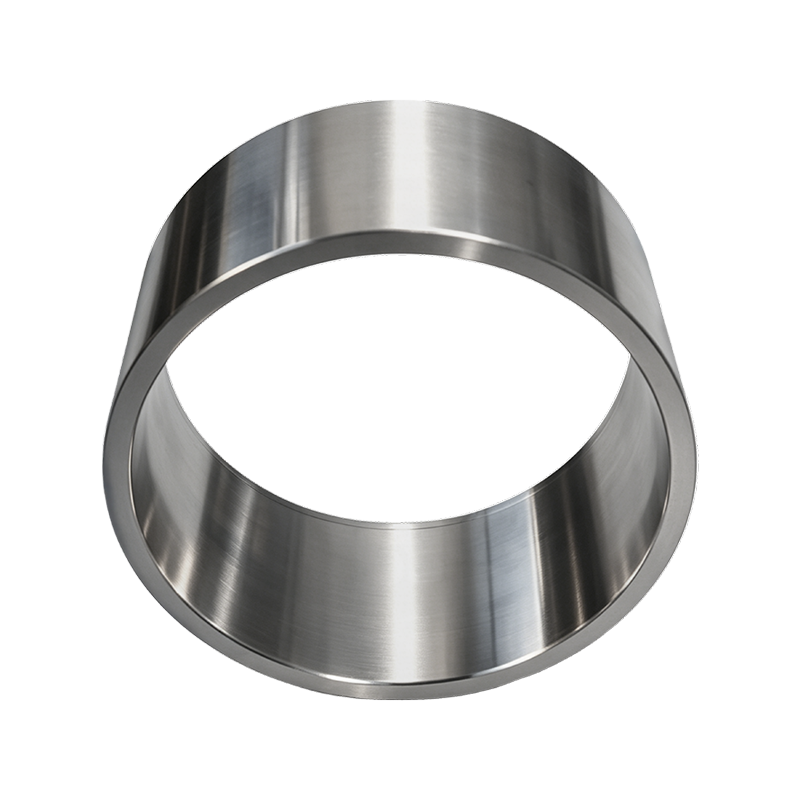
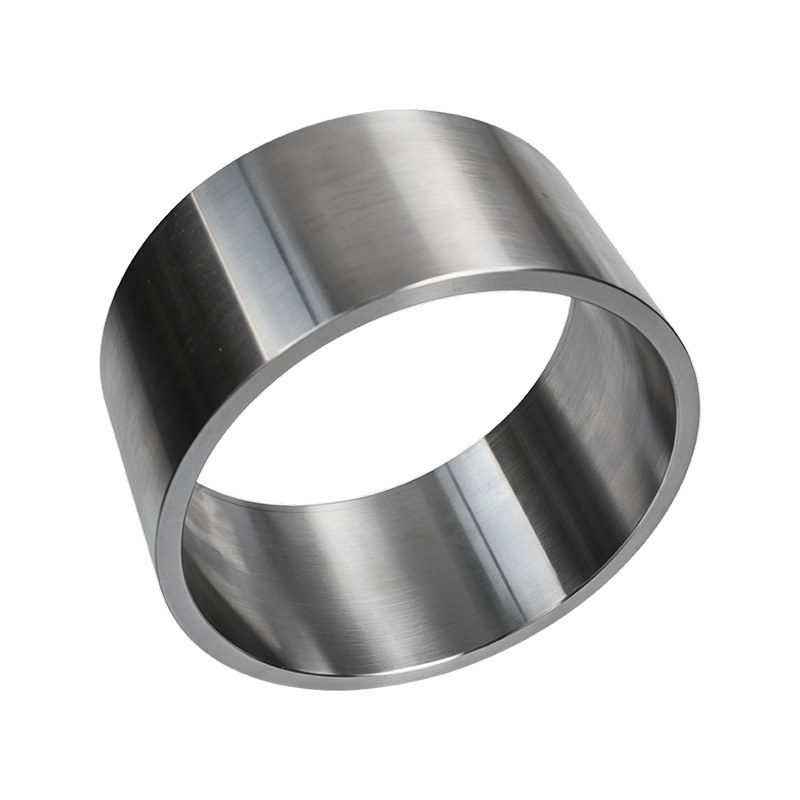
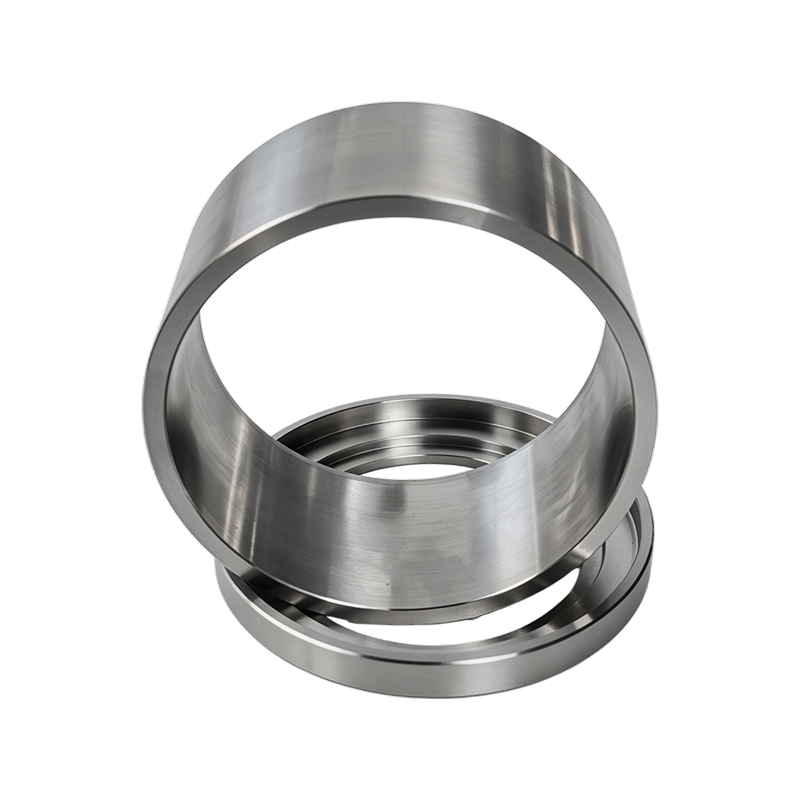
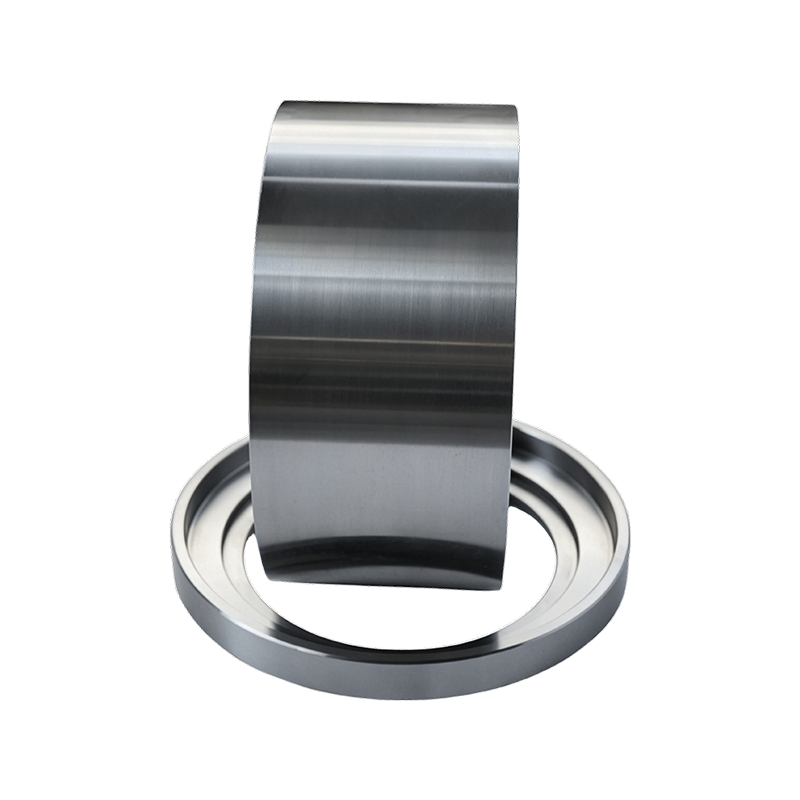 Produktübersicht Der 45# Steel Precision Spacer (Distanzring) ist eine wichtige interne K...Details anzeigen
Rollenbaugruppen für Pelletmühlen
Rollenbaugruppen für Pelletmühlen from Anhui Jindingsheng Machinery Co., Ltd. are complete rotating units built around a forged roller shell, precision shaft, bearing set and retaining components, matched to work with a corresponding ring die inside a pellet mill. Each assembly is produced through a controlled sequence of forging, machining, carburizing, quenching and grinding, so the roller shell surface reaches a stable working hardness while the core retains toughness for repeated load cycles. Bore diameter, keyway position, shell width and outer contour are machined to the tolerance range required for direct installation without additional on site fitting. The company covers raw material selection, forging, heat treatment, finish grinding and dynamic balancing within one facility in Guangde City, Anhui Province, allowing dimensional and hardness data to be tracked from batch to batch. Assemblies are supplied for feed pellet production, wood and biomass pellet production and related granulation processes, and are exported to markets including the United States, Japan, South Korea, Vietnam, France, Bangladesh, Russia, India, the Philippines and countries across Europe.
200 mm bis 600 mm Bereich des Rollenmanteldurchmessers
HRC58 bis HRC62 Härte der Arbeitsfläche
Passformklasse H7 Bohrungs- und Wellentoleranz
G6,3-Klasse Dynamischer Balance-Standard
Kernvorteile
01
Kontrollierte Wärmebehandlungstiefe
Die Aufkohlungs- und Abschrecktiefe an jedem Walzenmantel wird innerhalb eines festgelegten Bereichs gehalten, sodass die gehärtete Schicht während der normalen Wartungsintervalle wiederholten Kontakt mit der Pelletmaische aushält, ohne bis zum weicheren Kern durchzubrechen.
02
Passende Wellen- und Lagerpassung
Wellendurchmesser und Lagersitze sind auf die Toleranzklasse H7 geschliffen, wodurch das Radialspiel am Walzenmantel reduziert und ungleichmäßiger Verschleiß auf der Arbeitsfläche im Dauerbetrieb begrenzt wird.
03
Dynamische Balance-Überprüfung
Zusammengebaute Rollen werden vor dem Versand auf die Wuchtgüte G6.3 geprüft, wodurch die Vibrationen verringert werden, die bei Arbeitsgeschwindigkeit auf die Hauptwelle und das Lagergehäuse der Pelletpresse übertragen werden.
04
Rückverfolgbare Chargenprotokolle
Für jeden Produktionslauf werden Schmiedecharge, Wärmebehandlungsparameter und Endmaßprüfungsergebnisse aufgezeichnet, was den Vergleich zwischen Baugruppen unterstützt, die im selben Walzwerk verwendet werden.
05
Maßsätze für die direkte Montage
Bohrungsdurchmesser, Keilnutbreite und Gehäusebreite werden gemäß dem bei der Auftragsbestätigung bereitgestellten Spezifikationsblatt bearbeitet, wodurch die Notwendigkeit einer Nacharbeit vor Ort vor der Installation verringert wird.
Produktmerkmale
| Rollenmanteldurchmesser | 200 mm bis 600 mm, produced to drawing |
| Breite des Rollenmantels | 50mm bis 220mm, gefertigt nach Zeichnung |
| Bohrungs- und Wellentoleranz | Passformklasse H7 |
| Härte der Arbeitsfläche | HRC58 bis HRC62 |
| Kernhärte | HRC30 bis HRC40 |
| Tiefe der gehärteten Schicht | 1,5 mm bis 3,5 mm |
| Dynamische Balance-Klasse | G6.3 |
| Lagertyp | Rillenkugellager oder Kegelrollenlager, Auswahl gemäß Montagezeichnung |
| Oberflächenfinish-Option | Geschliffene Oberfläche oder verchromte Oberfläche |
| Standardverpackung | Rostschutzbeschichtung, Holzgehäuse, Exportkennzeichnung |
Montagekomponenten
Walzenmantel: Geschmiedeter und bearbeiteter Außenring, der die Innenfläche der Ringmatrize berührt und das Material zu Pellets komprimiert, erhältlich in glatter, gewellter oder gerillter Ausführung.
RollenwelleGeschliffene Welle, die das Rollengehäuse trägt, bearbeitet mit einer Keilnut und einem Lagersitz, der auf das in der Zeichnung aufgeführte H7-Toleranzband ausgelegt ist.
LagersatzAbgedichtetes oder offenes Lager, ausgewählt je nach Laufgeschwindigkeit und Radiallast, montiert zwischen Welle und Rollenmantelnabe.
Rollennabe oder -hülseVerbindungshülse zwischen Welle und Rollenmantel, bearbeitet, um Drehmoment zu übertragen und gleichzeitig den Austausch des Mantels zu ermöglichen, ohne die Welle wegzuwerfen.
Sicherungsring und DichtungAxiale Befestigungsteile und Dichtungssatz, die das Lager in Position halten und das Eindringen von Staub und feinem Material während des Betriebs begrenzen.
Befestigungsmaterial: Muttern, Unterlegscheiben und Sicherungskomponenten, deren Größe der Montagezeichnung entspricht und als Teil des kompletten Rollenmontagesatzes geliefert wird.
Material- und Härteoptionen
| 20CrMnTi-legierter Stahl | Aufgekohlte und abgeschreckte Herstellung von Allzweck-Futterpellets |
| 20CrMo-legierter Stahl | Aufgekohlt und abgeschreckt, geeignet für gemischte Getreide- und Futtermittelformeln |
| Cr12MoV-Werkzeugstahl | Durchgehärtet, geeignet für abrasive Biomasse und Holzpellets |
| Verchromte Option | Wird auf das Grundmaterial aufgetragen, um die Oberflächenhaftung bei Materialien mit hoher Feuchtigkeit zu verringern |
Anwendungsszenarien
Herstellung von Futterpellets
Rollenbaugruppen für Vieh-, Geflügel- und Aquakultur-Futterleitungen, abgestimmt auf den Lochdurchmesser der Ringdüse und die Formeldichte.
Produktion von Holz- und Biomassepellets
Baugruppen aus verschleißfesteren Materialien für Sägemehl, Stroh und andere faserige Biomasse-Rohstoffe.
Granulierung organischer Düngemittel
Optionen für gewellte oder gerillte Schalen für Düngemittelrohstoffe mit variablem Feuchtigkeitsgehalt.
Ersatz für bestehende Mühlenflotten
Baugruppen, die so bearbeitet werden, dass sie den vorhandenen Wellen-, Bohrungs- und Keilnutabmessungen für bereits in Betrieb befindliche Mühlen entsprechen.
Kompatibilität und Anpassung
- Bohrungsdurchmesser, Keilnutbreite, Gehäusebreite und Außendurchmesser werden nach einer vom Kunden bereitgestellten Zeichnung oder Musterbaugruppe bearbeitet
- Das Schalenoberflächenmuster wird glatt, gewellt oder gerillt hergestellt und ist auf die verwendete Kombination aus Ausgangsmaterial und Ringmatrize abgestimmt
- Lagertyp und Dichtungskonfiguration entsprechend der Laufgeschwindigkeit, dem Staubgehalt der Umgebung und dem Wartungsintervall ausgewählt
- Schaftlänge und Nabenkonfiguration angepasst an Mühlengehäuse verschiedener Hersteller
- Musterbasierte Produktion vor der Bestätigung größerer Bestellungen möglich
- Private Label-Kennzeichnung und Exportverpackung auf Anfrage
Wartungs- und Inspektionsanleitung
- Überprüfen Sie in regelmäßigen Abständen das Radial- und Axialspiel am Lagersitz und notieren Sie das gemessene Spiel
- Überprüfen Sie die Arbeitsfläche des Walzenmantels auf ungleichmäßige Verschleißmuster, die auf eine Fehlausrichtung mit der Ringmatrize hinweisen
- Stellen Sie vor längeren Produktionsläufen sicher, dass die Schmierstellen gemäß den Empfehlungen des Lagerherstellers gewartet werden
- Bewahren Sie Ersatzrollenbaugruppen bis zum Einbau in der mitgelieferten Rostschutzverpackung an einem trockenen Ort auf
- Ersetzen Sie Sicherungsringe und Dichtungen, wenn das Spiel oder die Leckage die in der Montagezeichnung angegebene Toleranz überschreitet
- Zeichnen Sie das Installationsdatum und die Betriebsstunden für jede Baugruppe auf, um den Vergleich der Verschleißtrends in der gesamten Mühlenflotte zu ermöglichen
Häufig gestellte Fragen
Welche Informationen werden benötigt, um eine kompatible Rollenbaugruppe herzustellen?
Mithilfe einer Zeichnung oder eines physischen Musters, das den Bohrungsdurchmesser, die Position der Keilnut, die Gehäusebreite, den Außendurchmesser und die Schaftlänge zeigt, kann die Baugruppe ohne zusätzliche Anpassung so bearbeitet werden, dass sie in eine vorhandene Pelletmühle passt.
Können Rollenbaugruppen für Mühlen verschiedener Hersteller geliefert werden?
Die Baugruppen werden gemäß den bei der Auftragsbestätigung angegebenen Abmessungen bearbeitet, sodass Einheiten so hergestellt werden können, dass sie den Wellen- und Gehäuseabmessungen entsprechen, die bei verschiedenen Mühlenmarken und -modellen verwendet werden.
Was verursacht ungleichmäßigen Verschleiß an der Oberfläche eines Walzenmantels?
Ungleichmäßiger Verschleiß resultiert typischerweise aus einer Fehlausrichtung zwischen Walze und Ringmatrize, falschem Lagerspiel oder einem Schalenmaterial, das nicht auf die Abrasivität des verarbeiteten Ausgangsmaterials abgestimmt ist.
Ist eine musterbasierte Produktion möglich, bevor eine vollständige Bestellung aufgegeben wird?
Es ist eine musterbasierte Produktion möglich, sodass Abmessungen und Passform am Kundenwerk bestätigt werden können, bevor eine größere Bestellmenge aufgegeben wird.
Wie werden Baugruppen für den Exportversand verpackt?
Die Baugruppen werden mit einem Rostschutz beschichtet, in Holzkisten verpackt, die für See- oder Luftfracht geeignet sind, und gemäß den bei der Bestellung bestätigten Anforderungen des Ziellandes gekennzeichnet.
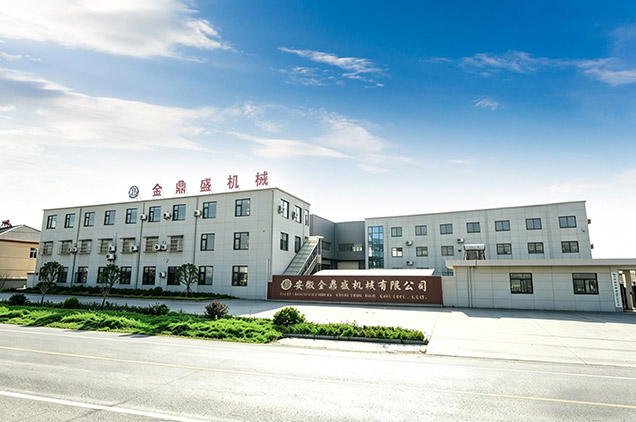
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Rollenbaugruppen für Pelletmühlen Supplier and China Rollenbaugruppen für Pelletmühlen Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Das Unternehmen konzentriert sich auf das Kerngeschäft der Forschung und Entwicklung sowie der Herstellung von Ringdüsen und Walzen für Granulatoren sowie der dazugehörigen Ersatzteile für Granulatoren. Die Hauptprodukttypen sind Ringdüsen-, Walzen- und Granulatorzubehör. Es verfügt über die fortschrittlichste Ausrüstung und das umfassendste Serviceunternehmen in China. Die Produkte des Unternehmens werden in viele andere Länder exportiert: in die USA, nach Japan, Südkorea, Vietnam, Frankreich, Bangladesch, Russland, Indien, auf die Philippinen und in europäische Länder. Das Unternehmen kontrolliert alle Prozesse streng, vom Rohstoff über das Schmieden bis hin zur Endbearbeitung und Wärmebehandlung. Es ist das One-Stop-Service-Center-Unternehmen in China.
Anhui Jindingsheng Machinery Co., Ltd. nutzt im Einklang mit dem Produktionskonzept der „Verfeinerung“ stabile und zuverlässige Qualität, um Ihre langfristige Entwicklung zu ermöglichen.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Nachrichten-Feedback