Warum die Andruckrollenbaugruppe besondere Aufmerksamkeit verdient
Es laufen zwei Pelletlinien nebeneinander mit der gleichen Ringmatrize und dem gleichen Rohmaterial. Man produziert wochenlang dichte, gleichmäßige Pellets; der andere fängt an, mehr Feinanteile zu produzieren, zu vibrieren und ungleichmäßigen Strom zu ziehen. Wenn die zweite Leitung geöffnet wird, ist der übliche Schuldige die Andruckrollenbaugruppe: ein verschlissenes Gehäuse, ein loses Lager oder eine defekte Dichtung, die Staub in das Fett eindringen ließ.
Die Kurzfassung ist, dass die Andruckrollenbaugruppe erfährt mehr Belastung und Abrieb als jedes andere Teil in der Presskammer. Sie entscheidet darüber, wie gleichmäßig das Materialbett verdichtet wird und wie lange die Ringmatrize hält. Die Behandlung als Präzisionskomponente und nicht als generisches Ersatzteil ist der schnellste Weg, um ungeplante Stopps zu reduzieren.
Eine Klarstellung, bevor wir fortfahren. Der Begriff Andruckwalzeneinheit kommt auch in Maschinen zur Verarbeitung und Beschichtung von Rollen vor, wo er normalerweise eine Andruck- oder Einzugswalze meint. Dieser Artikel bezieht sich auf die Bedeutung der Granulierungsindustrie: die Walzeneinheit, die Futtermittel, Biomasse oder Dünger durch die Löcher einer Ringmatrize drückt.
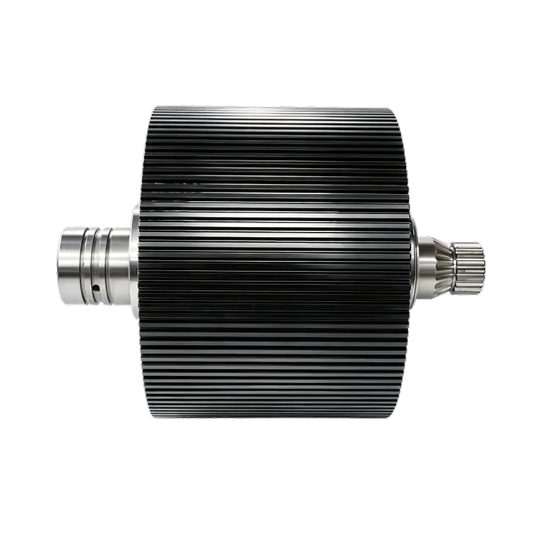
Was eine Druckwalzenbaugruppe in einer Pelletmühle bewirkt
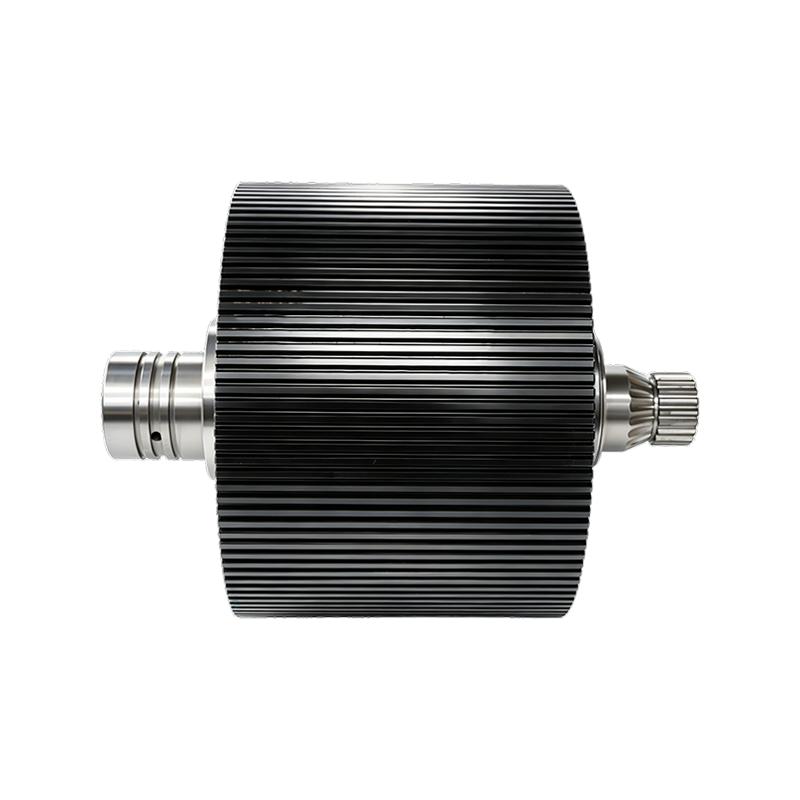
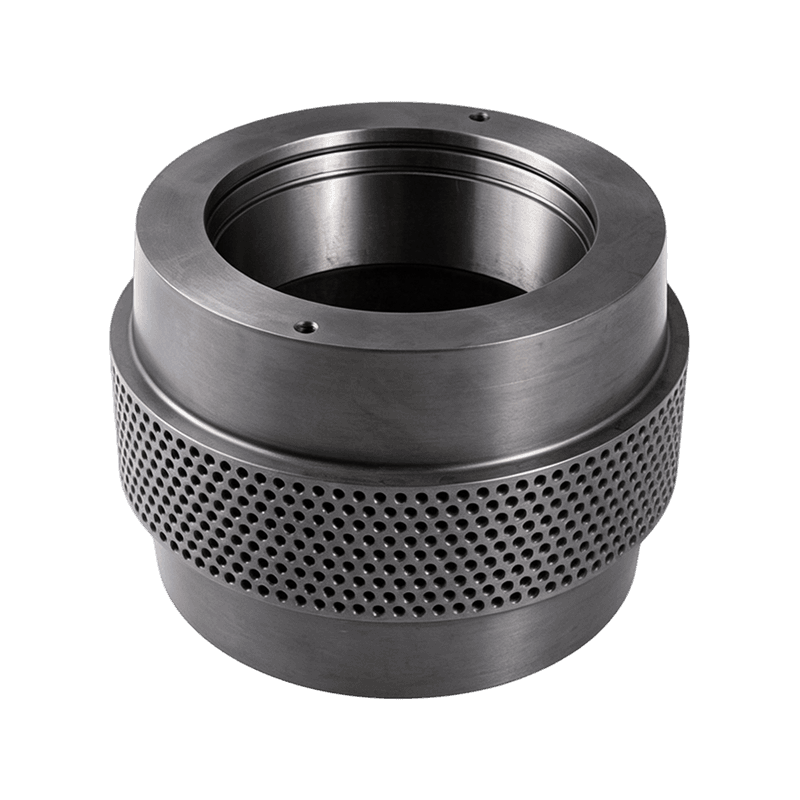
In einer typischen Ringmatrizen-Pelletmühle dreht sich die Matrize um die Walzen. Jede Druckrollenbaugruppe sitzt auf einer Exzenterwelle und ein hydraulisches, pneumatisches oder mechanisches System drückt die Rolle nach außen gegen die Innenfläche der Matrize. Durch die Reibung zwischen Matrize, Material und Mantel dreht sich die Walze, das Material wird in die Matrizenlöcher gedrückt und ein stationäres Messer schneidet die Pellets beim Austreten.
Der entscheidende Punkt ist, dass die volle Presskraft der Maschine durch diese Baugruppe geleitet wird. Aus diesem Grund ändert sich der Zustand der Anordnung des Pellets fast sofort.
Der Walzenmantel ist die Arbeitsfläche
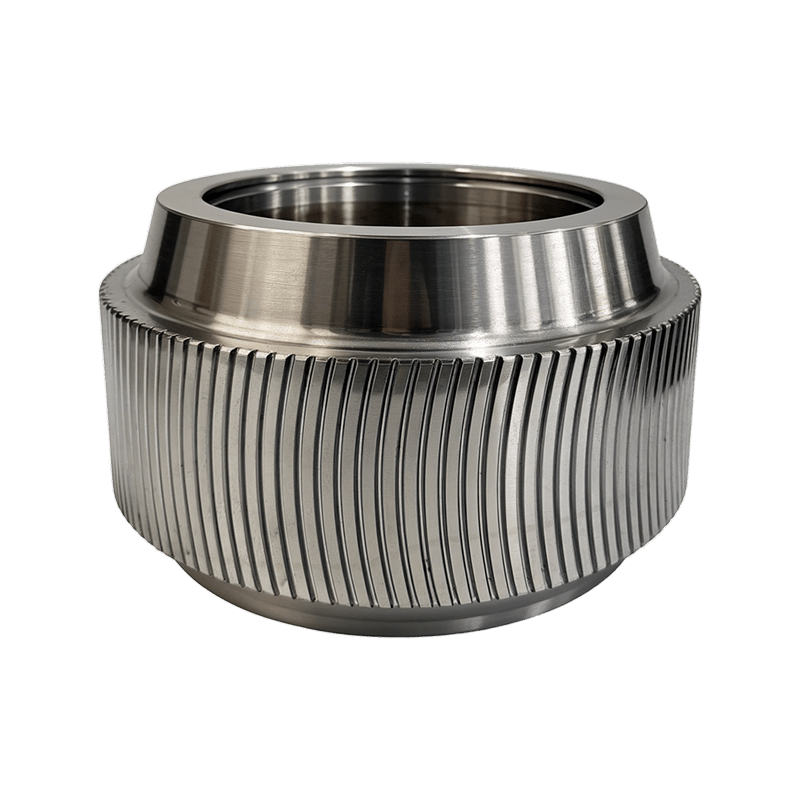
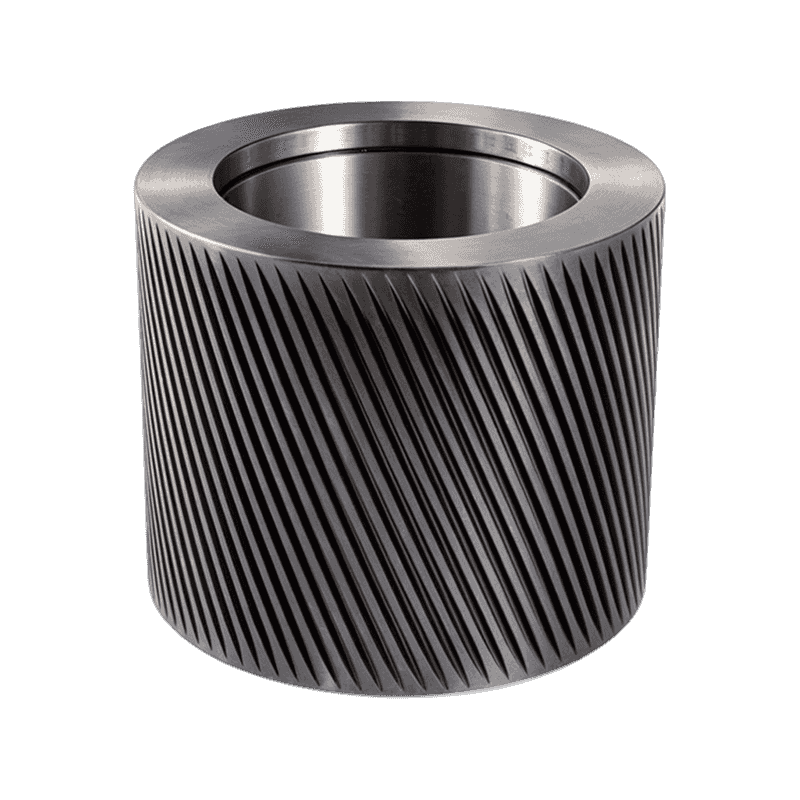
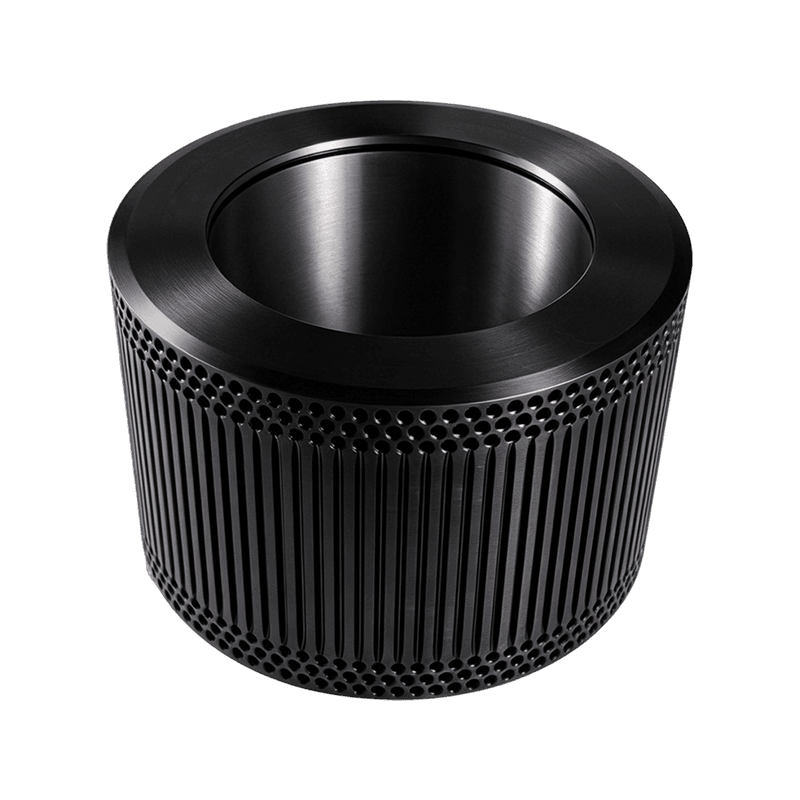
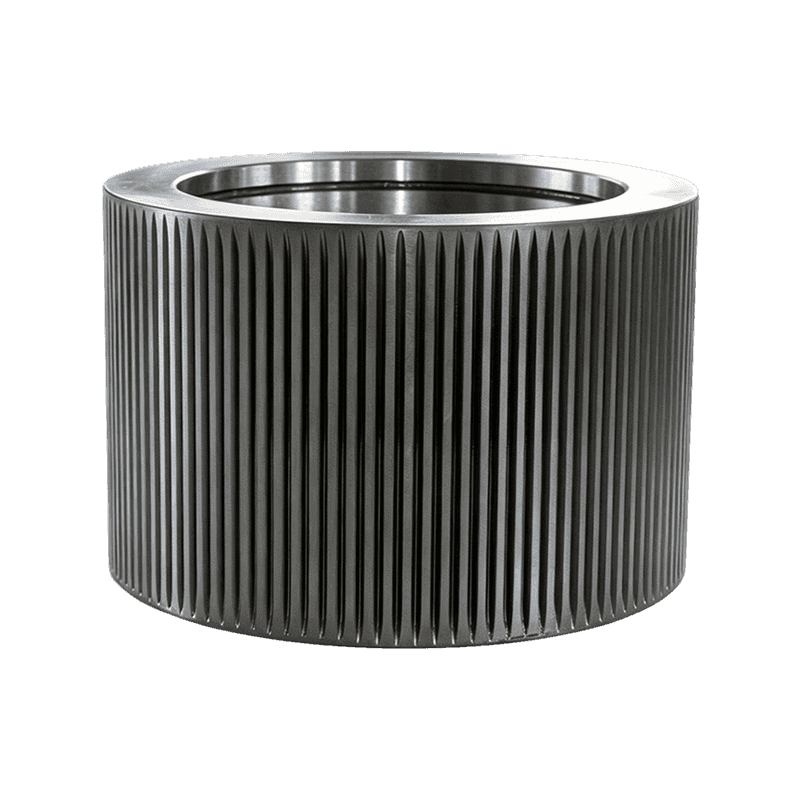
Die Schale ist die abnehmbare Außenschicht, die das Materialbett berührt. Es absorbiert den abrasiven Verschleiß des Rohmaterials, die Ermüdung bei jeder Drehung und die Wärme durch kontinuierliche Kompression. Sein Außendurchmesser und seine Breite sind auf die Ringmatrize abgestimmt und seine Oberflächenhärte ist ausschlaggebend für die Lebensdauer.
Lager, Dichtungen und die Exzenterwelle tragen die verbleibende Arbeit
Hinter dem Gehäuse tragen die Rollenlager die Radiallast, die Dichtungen halten Feinteile und Feuchtigkeit vom Lager fern und die Exzenterwelle ermöglicht die Einstellung der Rollenposition im Verhältnis zur Matrize. Ein Fehler in einem dieser Teile ist von außen kaum zu erkennen, verkürzt jedoch die Lebensdauer der gesamten Baugruppe, während die Hülle immer noch akzeptabel aussieht.
Hauptkomponenten einer Andruckrollenbaugruppe
Eine typische Einheit besteht aus dem Walzenmantel, einem oder zwei Lagern, der Exzenterwelle, Öldichtungen und Befestigungsteilen. Jede Komponente hat eine definierte Aufgabe und jede versagt auf unterschiedliche Weise. Der Vergleich nebeneinander erleichtert die routinemäßige Inspektion.
| Komponente | Primäre Funktion | Häufigster Fehler |
|---|---|---|
| Rollenschale | Komprimiert das Materialbett gegen die Ringmatrize | Flacher Verschleiß, Stufenverschleiß, Oberflächenrisse |
| Rollenlager | Tragen Sie die radiale Last, während sich die Schale dreht | Überhitzung, Lochfraß, Abplatzungen |
| Exzenterwelle | Unterstützt die Baugruppe und passt den Abstand zwischen Walze und Matrize an | Ermüdung, Verbiegung, beschädigte Keilnuten |
| Öldichtungen | Halten Sie Fett drin und blockieren Sie Staub und Feuchtigkeit | Leckage, eingerissene Lippen, Kontamination |
| Befestigungselemente und Abstandshalter | Lagervorspannung und Laufspiel einhalten | Lockerung, Korrosion |
Anzeichen einer fehlerhaften Andruckrollenbaugruppe
Die ersten Warnungen erscheinen an zwei Stellen gleichzeitig: am Pellet und an der Maschine. Wenn die Pelletdichte ungleichmäßig wird, die Feinanteile zunehmen und die Mühle vibriert oder ungleichmäßigen Strom zieht, überprüfen Sie die Walzenbaugruppe, bevor Sie die Ringmatrize dafür verantwortlich machen.
- Ungleichmäßige Pellethärte oder steigender Feinkornanteil
- Vibration oder Klopfen aus der Presskammer
- Ein flaches oder stufenförmiges Verschleißbild am Walzenmantel
- Lagergehäuse, das bei Berührung heiß läuft
- Verdunkeltes Fett oder Fett, das Metallpartikel enthält
Der Verschleiß der Schale zeigt sich zuerst in der Pelletqualität
Der Schalenverschleiß ist selten gleichmäßig. Eine Schale, die ihr ursprüngliches Profil verloren hat, kann das Material nicht gleichmäßig komprimieren, sodass der Druck dort abfällt, wo der Verschleiß am größten ist, und die Pelletdichte folgt. Sobald der Verschleiß die gehärtete Schicht durchdringt, verschwendet ein längerer Betrieb nur Energie und birgt die Gefahr einer Beschädigung der Matrize.
Der Ausfall von Lagern und Dichtungen endet mit einer blockierten Baugruppe
Wenn eine Dichtung versagt, vermischen sich Feinpartikel mit dem Fett und wirken als Schleifpaste im Lager. Zuerst tritt Hitze auf, dann Geräusche, dann Spiel, dann ein festgefressenes oder durchgedrehtes Lager, das die Exzenterwelle zerstört. In diesem Stadium macht es wenig Sinn, nur die Schale auszutauschen, da die tragenden Teile bereits beschädigt sind.
Was Sie vor dem Kauf eines Ersatzes überprüfen sollten
Im Vergleich zur Ringmatrize ist eine Andruckrollenbaugruppe eine kleinere Anschaffung, hat jedoch einen größeren Einfluss auf die Betriebszeit und die Pelletkonsistenz. Die folgenden Prüfungen gelten gleichermaßen für Futtermittel-, Biomasse- und Düngemittellinien.
Beginnen Sie mit der Maschine und nicht mit dem Katalog. Verwenden Sie die Teilenummer des Mühlenherstellers oder messen Sie die Walzenbreite, den Außendurchmesser und die Wellengeometrie. Die Montage muss zum Ringmatrizen-Innendurchmesser und zum Verstellbereich des Exzentersystems passen.
Dann hinterfragen Sie das Material und die Wärmebehandlung. Gute Schalen bestehen aus legiertem Stahl, durchgehärtet oder grob einsatzgehärtet 58 bis 62 HRC . Eine weichere Schale nutzt sich schnell ab; Eine zu harte Schale kann bei Stoßbelastungen reißen.
Überprüfen Sie auch das Lagerpaket: Lagertyp und -nummer, Vorspannmethode und Fettspezifikation. Ein Lager, das einfach passt, aber eine niedrigere Nennleistung hat, wird in der kontinuierlichen Produktion frühzeitig ausfallen.
Bestätigen Sie die kritischen Abmessungen und Toleranzen. Der Außendurchmesser des Walzenmantels beeinflusst den Spalt zwischen Walze und Matrize, und der Rundlauf beeinflusst die gleichmäßige Kompression. Fragen Sie nach Messwerten statt nach Katalognummern.
Schauen Sie sich abschließend die Prozesssteuerung des Lieferanten an. Konsistente Ergebnisse werden durch kontrollierte Rohstoffe, Schmieden, Wärmebehandlung und Endbearbeitung erzielt. Einem Lieferanten, der die gesamte Kette verwaltet, ist es vertrauenswürdiger als einem, der nur Zukaufteile montiert.
- Rollenbreite, Außendurchmesser und Wellenpassung
- Materialqualität und Härtebereich, typischerweise 58 bis 62 HRC
- Lagertyp, Anzahl, Vorspannung und Fett
- Rundheit, Rundlauf und Oberflächengüte
- Prozesskontrolle vom Rohmaterial bis zur Endbearbeitung
Austausch auf Baugruppenebene im Vergleich zu einem reinen Gehäuse
Der Austausch der kompletten Baugruppe sorgt auf einen Schlag für vorgespannte Lager, korrekt platzierte Dichtungen und eine neue Arbeitsfläche. Dadurch wird auch das Risiko beseitigt, dass versteckter Verschleiß im Lager oder in der Welle die Lebensdauer eines neuen Gehäuses verkürzt. Geplante Ausfallzeiten lassen sich leichter vorhersagen, da ein Stopp die Arbeit erledigt.
Der Kauf nur des Gehäuses macht Sinn, wenn die vorhandene Welle überprüft wurde, das Lagerspiel noch innerhalb der Spezifikation liegt und die alte Einheit keine Anzeichen von Hitze oder Verschmutzung aufweist. In der kontinuierlichen Produktion entscheiden sich die meisten Teams ohnehin für die Vollmontage, da der Preisunterschied im Vergleich zu einem zweiten Ausfall innerhalb der Presskammer gering ist.
Wartungsgewohnheiten, die die Lebensdauer der Baugruppe verlängern
Die erste Verteidigungslinie ist die Schmierdisziplin. Befolgen Sie die Fettsorte und das Intervall des Mühlenbauers; Eine gängige Faustregel bei staubigen Bedingungen ist das Nachschmieren der Rollen alle acht Betriebsstunden. Dehnen Sie das Intervall nicht aus, nur weil die Maschine ruhig erscheint.
Überprüfen Sie beim täglichen Rundgang das Lagerspiel und die Gehäusetemperatur. Die frühzeitige Erkennung von Spiel verhindert, dass sich das Lager auf der Welle dreht, was eine der teuersten Fehlerursachen im Pressbereich darstellt. Wenn die Mühle mehr als eine Walze verwendet, drehen Sie die Baugruppen, damit der Verschleiß ausgeglichen bleibt und die Ringmatrize eine gleichmäßige Belastung aufrechterhält.
Machen Sie jeden Ringmatrizenwechsel zu einem Inspektionspunkt. Ein geplanter Stopp ist der günstigste Zeitpunkt, um den Gehäusedurchmesser zu messen, Dichtungen zu prüfen und Fett aufzufrischen.
Das Fazit
Die Druckwalzenbaugruppe steht im Mittelpunkt der anspruchsvollsten Arbeit einer Pelletmühle. Seine Aufgabe ist einfach, aber seine Konstruktion, sein Verschleiß und sein Austausch haben einen großen Einfluss auf die Betriebszeit und die Pelletqualität. Untersuchen Sie das Gehäuse und hören Sie sich das Lager an, ersetzen Sie die Baugruppe als abgestimmtes System und nicht als eine Handvoll Teile, die zufällig passen, und halten Sie die Schmierung im Zeitplan. Diese drei Gewohnheiten führen zu einer höheren Betriebszeit als fast jede andere Wartungsroutine in der Fabrik.