Branchennachrichten
Pelletmühlenmatrizen: Spezifikationen, Kompressionsverhältnisse und eine Kaufcheckliste
Eine Pelletlinie mit einer Nennleistung von 8 Tonnen pro Stunde, die auf 6,5 zurückfällt, wobei die Feinanteile in den fertigen Beuteln auf 5 Prozent ansteigen, verrät Ihnen etwas, lange bevor jemand die Tür der Matrizenkammer öffnet: Die Arbeitsfläche der Matrize ist abgenutzt. Die Locheingänge sind abgerundet, die effektive Länge ist geschrumpft, und die Presse bezahlt dafür mit der Kapazität. Unter allen Verschleißteilen einer Pelletpresse sind Pelletmühle stirbt sind normalerweise die teuersten Artikel, dennoch werden sie oft nur nach Lochdurchmesser bestellt, wobei das Kompressionsverhältnis, die offene Fläche und die Stahlsorte dem Katalog überlassen bleiben.
In der folgenden Anleitung erfahren Sie, was die Matrize leistet, welche Spezifikationslinien über die Leistung entscheiden, wie das Kompressionsverhältnis gewählt werden sollte und welche Rollenhardware darüber entscheidet, wie lange sie hält.
Was Pelletmühlenmatrizen in der Presskammer bewirken
Eine Pelletmühlenmatrize ist der perforierte Stahlring oder die perforierte Stahlscheibe, die das Pellet tatsächlich formt: Rollen pressen das konditionierte Material durch Tausende von Bohrlöchern, und Reibung, Druck und Feuchtigkeit binden es zu dichten Strängen, die außen auf Länge geschnitten werden.
Eine Pelletmühlenmatrize ist ein austauschbares, präzisionsgebohrtes Stahlbauteil, das bei Ringmatrizenpressen ringförmig und bei Flachmatrizenpressen flach ist und dessen Lochgeometrie den Pelletdurchmesser, die Dichte und den Durchsatz bestimmt.
Jedes Loch hat die gleiche Anatomie und jeder Parameter ist eine Kaufentscheidung:
- Lochdurchmesser: die Pelletgröße, die der Käufer bestellt, von 2 mm Frittierfutter bis 8 mm Brennstoff.
- Senkung und Winkel des Einlasses: Zu flach verringert den Einlass, zu tief schwächt die Fläche.
- Effektive Länge: die Distanz unter Kompression, die mit dem Durchmesser das Kompressionsverhältnis bildet.
- Gesamtdicke und Relief: Strukturtiefe plus etwaiger verbreiterter Ausgang, der die Arbeitslänge verkürzt.
- Bohrmuster und Lochanzahl: Wie viele Löcher passen über die aktive Breite, wodurch die offene Fläche und die Kapazität festgelegt werden.
Ändern Sie alles und Kapazität, Pellethärte und Matrizenstärke ändern sich damit.
Checkliste für das Matrizen-Spezifikationsblatt: Löcher, effektive Länge, offene Fläche, Stahl
Fünf Spezifikationslinien entscheiden über die Leistung und den Preis einer Matrize: Lochdurchmesser, effektive Länge, offene Fläche, Stahlsorte und Arbeitshärte.
Der Lochdurchmesser wird durch die Pelletsspezifikation festgelegt, die verkauft wird. Die effektive Länge, nicht die Gesamtdicke, steuert die Kompression und ist die Zahl, die zwischen Angeboten verglichen werden soll. Die offene Fläche, der von Löchern eingenommene Anteil der Schlagfläche, wirkt sich negativ auf die Festigkeit aus: Mehr entfernter Stahl bedeutet mehr Tonnen pro Stunde, aber eine Schlagfläche, die sich schneller biegt und reißt. Rostfreies X46Cr13 widersteht der Korrosion, die Dampf und saure Zufuhr verursachen, während einsatzgehärtetes 20MnCr5 für abrasive Biomasse geeignet ist. Eine ordnungsgemäß hergestellte Matrize wird mit einer Arbeitsfläche zwischen HRC 52 und 58 und einem Härtezertifikat geliefert.
| Spezifikation | Viehfutter stirbt | Holzbiomasse stirbt |
| Typischer Lochdurchmesser | 2-4 mm | 5-8 mm |
| Typische effektive Länge | 20-40 mm | 30-55 mm |
| Kompressionsverhältnis (L/D) | 8:1 bis 13:1 | 5:1 bis 8:1 |
| Gängige Stahlsorten | X46Cr13 (4Cr13) rostfrei | 20MnCr5 / 40Cr-Legierung |
| Härte der Arbeitsfläche | HRC 52-58 | HRC 52-58 |
| Typischer offener Bereich | 20–28 % | 18-25 % |
Achtung: Eine Matrize mit einer größeren offenen Fläche als die, für die die Presse ausgelegt ist, kann mehr Strom ziehen, als der Hauptmotor in Reserve hält. Geben Sie daher bei jeder Anfrage das Maschinenmodell und den eingeprägten Matrizencode an.
Erklärung des Kompressionsverhältnisses: Die Zahl hinter der Pellethärte
Das Kompressionsverhältnis ist der am häufigsten zitierte und am meisten missverstandene Wert einer Matrize: Erhöhen Sie ihn, werden die Pellets dichter und härter, aber die Presse benötigt mehr Leistung, mehr Konditionierung und einen gleichmäßigeren Betrieb.
Das Kompressionsverhältnis entspricht der effektiven Lochlänge dividiert durch den Lochdurchmesser. Ein 4-mm-Loch mit 40 mm effektiver Länge ergibt eine 10:1-Matrize.
Die Formulierung legt den Ausgangspunkt fest. Fett sorgt für die Schmierung, so dass sich ölige Geflügelrationen problemlos über kürzere Arbeitslängen herausdrücken lassen; Ligningebundenes Sägemehl benötigt dicke Matrizenwände, aber moderate Verhältnisse, um eine Verstopfung der Leitung zu vermeiden. Beginnen Sie mit einem bewährten Verhältnis und passen Sie es nur in eine Richtung an: Krümelige Pellets erfordern eine größere effektive Länge, ein überlasteter Motor oder häufiges Würgen erfordern weniger. Eine gute Dampfkonditionierung leistet zum Teil die gleiche Arbeit wie eine zusätzliche Düsenlänge, weshalb gut konditioniertes Futter eine kürzere, kühlere Düse verarbeiten kann.
Typische Anfangskompressionsverhältnisse (L/D) je nach Anwendung
Ringmatrize vs. Flachmatrize: Passen Sie die Presskammer an Ihren Output an
Ringmatrizen überzeugen durch Kapazität und Konsistenz, Flachmatrizen durch Preis und Einfachheit, sodass die Wahl normalerweise auf Tonnen pro Stunde beschränkt ist.
Ringmatrizenkammer
- Kapazitäten von ca. 300 kg/h bis 30 t/h auf Industrielinien
- Gleichmäßige Kompression, sodass Härte und Feuchtigkeit ein festes Band halten
- Gehärtete Edelstahl- oder einsatzgehärtete Matrizen mit langen Wartungsintervallen
- Höhere Anschaffungskosten und ein aufwändigerer Werkzeugwechsel
Flache Düsenkammer
- Typischerweise 50 bis 1.000 kg/h im landwirtschaftlichen und Werkstattmaßstab
- Einfache Struktur mit Matrizen, die weniger kosten und in wenigen Minuten ausgetauscht werden können
- Einfache Rezepturumstellung für Mischfutter und kleine Biomasseläufe
- Größere Variation der Pellethärte über die Matrizenfläche
Als Faustregel gilt: Werden Pellets nach Kundenvorgabe verkauft, amortisiert sich die Ringkammer; Für den Einsatz auf dem Bauernhof amortisiert sich eine Flachmatrize in der Regel schneller.
Der Verschleiß der Pelletmühlen-Matrizen ist ein zweiteiliges Problem: Passen Sie die Walzenmäntel an
Eine Matrize nutzt sich nie alleine ab: Jede Tonne, die die Löcher erreicht, wurde zuerst durch den Walzenmantel komprimiert, so dass die Lebensdauer der Matrize von dem Paar bestimmt wird.
Walzenmäntel sind kleiner, billiger und lassen sich schnell austauschen. Die meisten Wartungspläne sehen zwei bis drei Walzenwechsel vor, bevor eine Matrize ausgemustert wird. Drei Paarungsregeln schützen diese Investition:
- Lassen Sie Schale und Matrize mit kompatibler Härte laufen, sodass keine Oberfläche die andere beschädigt.
- Passen Sie die Schalenbreite und das Zahnmuster an das aktive Lochfeld der Matrize an.
- Ersetzen Sie sie in aufeinander abgestimmten Sätzen, sobald der Verschleiß fortgeschritten ist, oder eine neue Matrize übernimmt innerhalb weniger Tage das ungleichmäßige Profil der verschlissenen Rollen.
Für den abrasiven Einsatz behalten gehärtete GCr15-Lagerstahlschalen ihr Zahnprofil viel länger als normaler Kohlenstoffstahl.
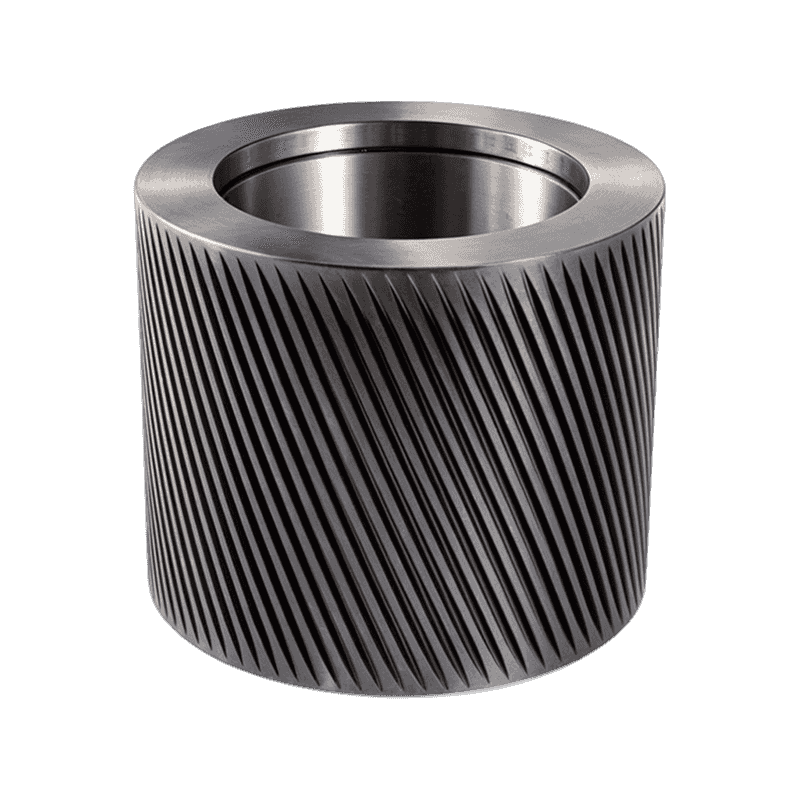 Pelletwalzengehäuse aus Lagerstahl GCr15/100Cr6 Diese Walzenmäntel sind aus kohlenstoffreichem Chromlagerstahl geschmiedet und für die Pelletierung unter hohen Belastungen wärmebehandelt. Sie behalten ihr Zahnprofil bei abrasiver Biomasse oder Futtermitteln viel länger bei als normaler Kohlenstoffstahl. Produkt anzeigen →
Die Zahngeometrie ist die Hälfte der Paarung, die Käufer vergessen. Schalen mit gebogenen Zähnen greifen zuverlässiger in rutschiges oder faseriges Material und verteilen es über die Matrizenbreite. Der Unterschied zeigt sich in der Kapazität bei gleicher Motorlast. Konstruktion, Verschleiß und Kaufkriterien für ein Komplettpaket Andruckrollenbaugruppe sind in einem separaten Leitfaden aufgeführt.
 Gebogenes Zahnwalzengehäuse für Pelletmühle Ein bogenförmig gezahnter Walzenmantel für Pelletmühlen mit Ringmatrize, der rutschiges oder faseriges Material zuverlässiger erfasst und über die Matrizenbreite verteilt, wodurch die Kapazität und Pelletqualität bei gleicher Motorlast verbessert wird. Produkt anzeigen →
Fünf praxiserprobte Möglichkeiten zur Verlängerung der Lebensdauer von Ringdüsen
Vorzeitiges Versagen der Matrize ist in der Regel auf den Prozess rund um die Matrize und nicht auf die Matrize selbst zurückzuführen, und fünf Gewohnheiten verhindern das meiste davon.
- Führen Sie die Matrize vorsichtig ein: Neue Bohrungen lassen den Tieflochbohrer rau werden, also spülen Sie die Presse in der ersten halben Stunde mit öligem, minderwertigem Material.
- Halten Sie den Walzenspalt auf 0,1–0,3 mm: Bei engerer Einstellung wird Metall auf Metall geschliffen, bei breiterer Walze kann das Material unkomprimiert hindurchgleiten.
- Zustand vor dem Komprimieren: Trockene, nicht ausreichend gedämpfte Maische verhält sich wie Mahlpaste. Bringen Sie daher Temperatur und Feuchtigkeit in den optimalen Bereich der Formulierung.
- Reinigen Sie Stopfen auf die richtige Art und Weise: Verwenden Sie einen weichen Dorn oder eine Bohrmaschine mit leichten Schlägen, da pilzförmige Einlässe durch Hämmern den Einlass dauerhaft verengen.
- Lagern Sie die Matrizen trocken und verschlossen: Schieben Sie das ölige Mehl nach dem letzten Durchlauf durch, verpacken Sie die Matrize und halten Sie sie von feuchten Böden fern, da Rost in den Bohrungen eine gelagerte Matrize schnell abtötet.
ist eine normale Planungsgröße. Die Hülsen sind das billigere Verschleißteil, und sie dünner zu machen, um einen Wechsel aufzuschieben, ist die teuerste Einsparung in der Kammer.
Eine Checkliste für die Vorbestellung von Pelletmühlen-Matrizen
Eine falsch gelieferte Matrize kostet zwei Umrüstungen und Produktionstage. Bestätigen Sie daher diese Punkte schriftlich, bevor Sie bezahlen:
- Pressmodell und eingestanzter Stempelcode vom Altteil
- Lochdurchmesser, effektive Länge, Gesamtdicke und Senkwinkel
- Stahlsorte mit Härtezertifikat im HRC 52-58-Fenster
- Bohrbild abgestimmt auf die Walzenmantelbreite im Einsatz
- Komprimierungsverhältnis abgestimmt auf die Formulierung, keine Katalogvorgabe
- Ersatzrollenhülsen, Distanzstücke und Ölschleuderringe im selben Versand
Anbieter, die sich auf die Verschleißpartner der Matrize spezialisiert haben, erleichtern den Abschluss dieses Problems. Anhui Jindingsheng Machinery Co., Ltd., ein Hersteller von Rollengehäusen und Druckrollenbaugruppen mit Sitz in Guangde, Anhui, präsentiert sich als One-Stop-Service-Center für Teile von Pelletpressen und liefert in die USA, nach Japan, Südkorea, Vietnam, Frankreich, Bangladesch, Russland und Indien, sodass die Hardware auf der Matrizen- und Rollenseite gemeinsam spezifiziert werden kann.
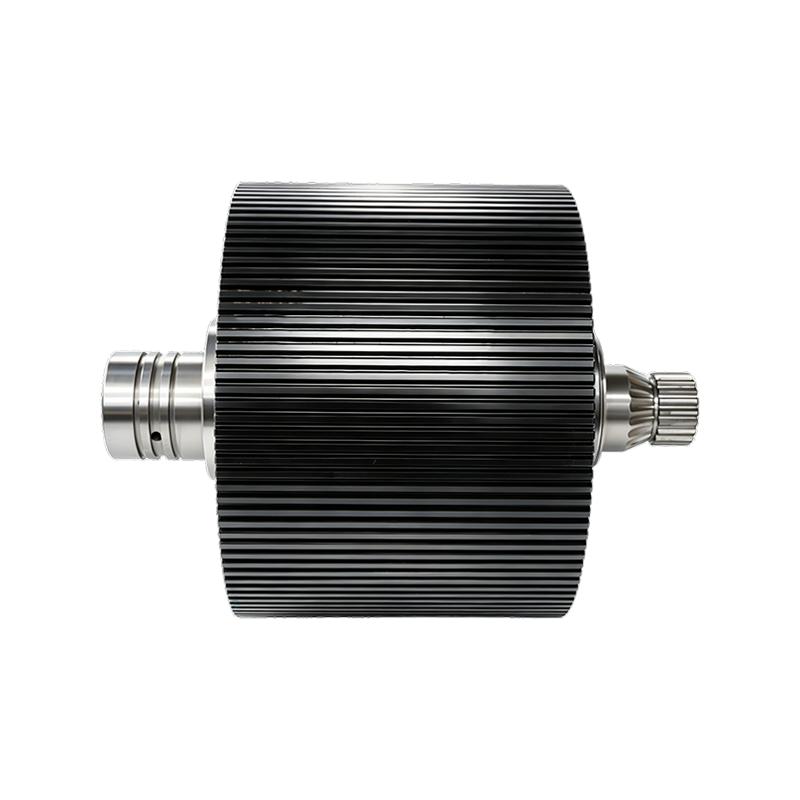
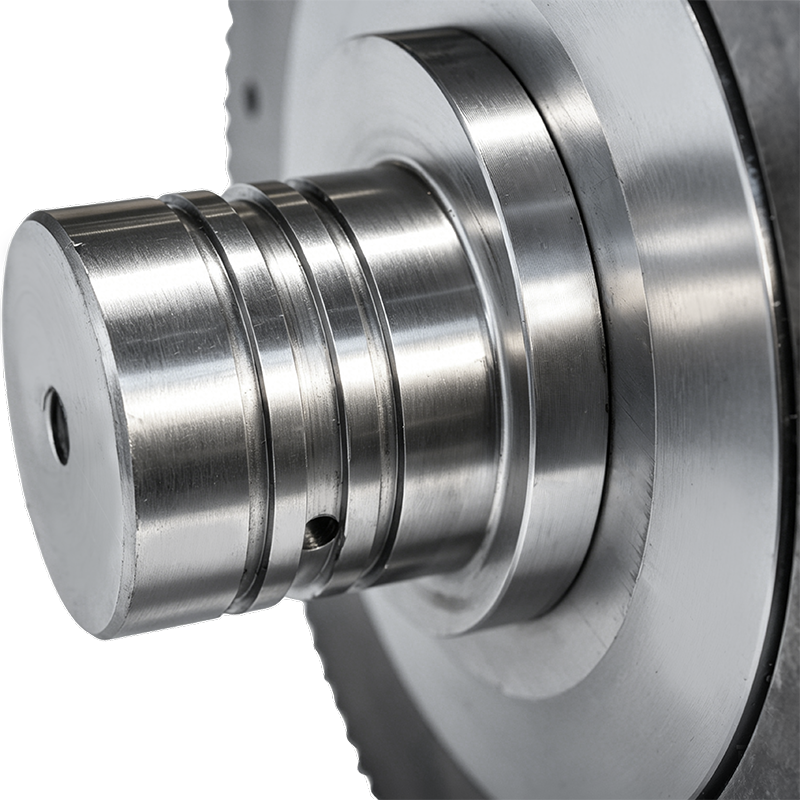 Pellet-Mühlen-Ring-Matrizen-Rollengehäuse-Baugruppe Eine komplette Rollenbaugruppe mit Gehäuse aus legiertem Stahl, Hochleistungslagern und mehrschichtiger Dichtung, die es ermöglicht, Matrize, Rollengehäuse und Antriebsteile zusammen als ein Verschleißsystem zu spezifizieren. Produkt anzeigen →
Fazit: Kaufen Sie die Matrize, die Walzenhülsen und die Antriebsteile als ein einziges Verschleißsystem, und die Kosten pro Tonne sinken mit jeder Matrize, die Sie verwenden.
Schnelle Antworten für Käufer, die Matrizen- und Walzenhardware in die engere Auswahl nehmen.
Häufig gestellte Fragen
Wie lange hält eine Pelletmühle?
Es gibt keine feste Zahl. Bei Zuführungsleitungen beträgt die Betriebszeit bei einer rostfreien Düse üblicherweise 800 bis 1.500 Stunden, während abrasive Biomasse diesen Wert deutlich reduzieren kann. Verfolgen Sie Tonnen und Lochverschleiß in Millimetern, nicht in Kalenderzeiten, und vergleichen Sie Matrizen anhand der Kosten pro Tonne.
Welches Kompressionsverhältnis benötigt meine Formulierung?
Beginnen Sie mit der Produktfamilie: ungefähr 9:1 bis 13:1 für die meisten Viehfuttermittel, 5:1 bis 8:1 für Holz und Stroh. Krümelige Pellets erfordern ein höheres Verhältnis; Ein überlasteter Motor oder ein Ersticken erfordern einen niedrigeren Wert.
Kann man sowohl Futter als auch Biomasse verarbeiten?
Nicht vernünftig. Futtermittel und Biomasse erfordern unterschiedliche Lochdurchmesser, effektive Längen und Stahlsorten, sodass eine gemeinsame Matrize die Härte oder Kapazität beeinträchtigt. In den meisten Werken wird pro Produktfamilie eine Matrize aufbewahrt, geölt und versiegelt.
Sollten Walzenmäntel zusammen mit der Matrize gewechselt werden?
Ja, immer dann, wenn der Verschleiß fortgeschritten ist. Eine neue Matrize gleicht das unebene Profil der abgenutzten Rollen innerhalb weniger Tage aus und die gehärtete Oberfläche der Schale schützt die Matrizenoberfläche. Wenn Sie beides zusammen bestellen, entfällt auch ein zweiter Wechsel.
Nehmen Sie Kontakt auf
Folgen Sie uns
Quicklinks
Kontaktieren Sie uns
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Industriekonzentrationszone der Stadt Qiucun, Stadt Guangde, Stadt Xuancheng, Provinz Anhui