Branchennachrichten
Ersatzteile für Pelletmühlen: So passen Sie Walzengehäuse, Matrizen und Wellen an
Bei den meisten Pelletanlagen müssen verschlissene Matrizen- und Walzenmäntel schmerzlich bemerkt werden: Der Durchsatz pro Kilowattstunde sinkt, die Presse beginnt zu rattern und die Pellets kommen an den Rändern rissig aus. Die Ursache liegt oft nicht in der Maschine; Es handelt sich um ein Ersatzteil, das mit der richtigen Teilenummer, aber der falschen Metallurgie oder dem falschen Abstand ausgewählt wurde.
Wählen Ersatzteile für Pelletmühlen ist sowohl eine Wartungsentscheidung als auch ein Kaufschritt. Sie entscheidet darüber, wie lange eine Ringmatrize hält, wie viel Energie die Presse verbraucht und ob ein geplanter Stopp zwanzig Minuten oder eine ganze Schicht dauert.
Die Ringmatrize und das Rollengehäuse sind ein Verschleißpaar und nicht zwei Teilenummern
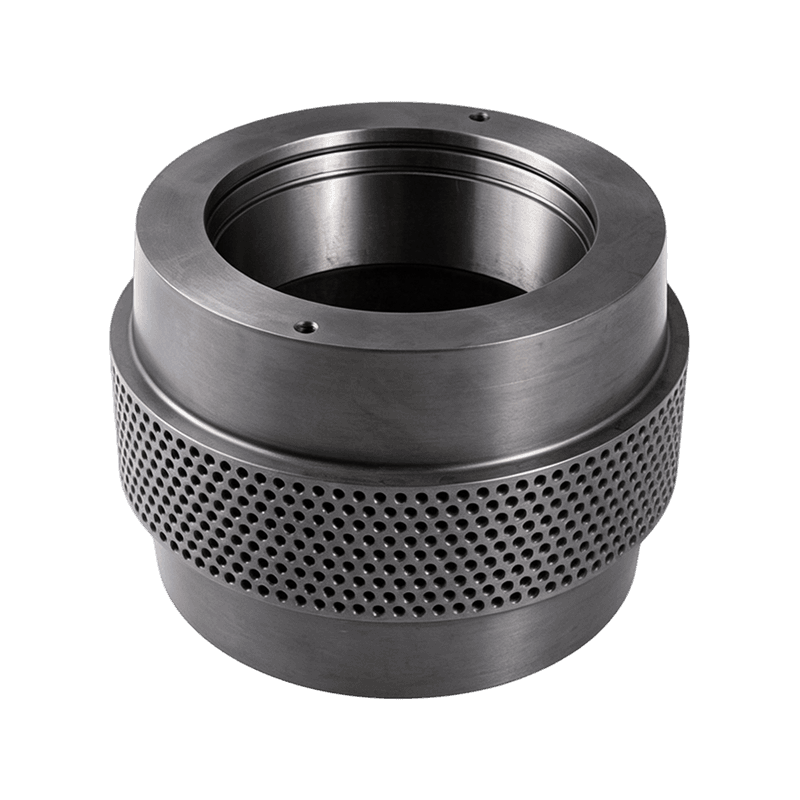
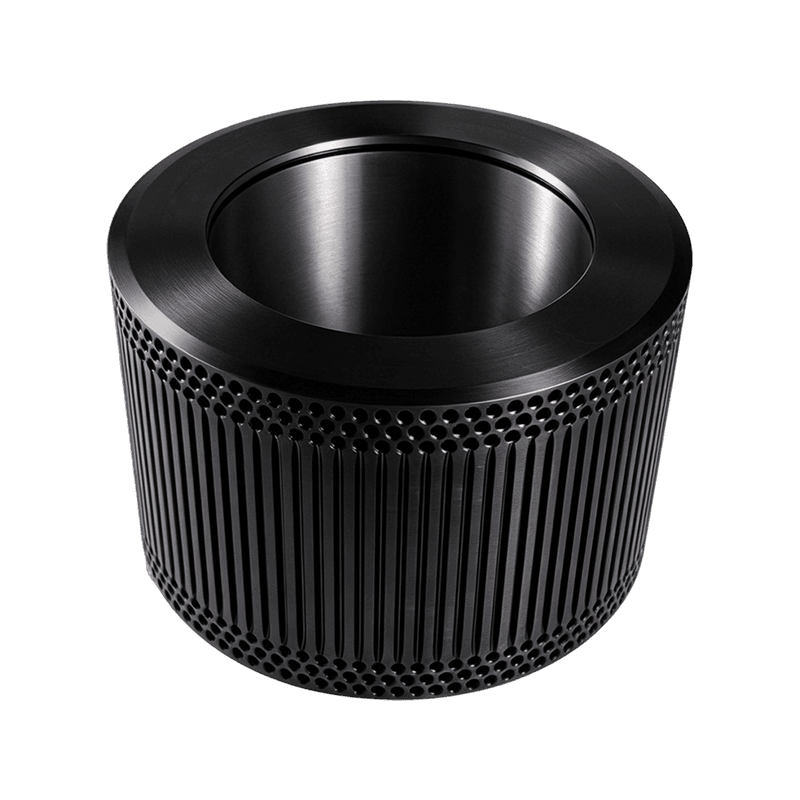
Ringmatrizen und Walzenmäntel sollten als aufeinander abgestimmtes Paar behandelt werden, da der Verschleiß einer Komponente die Kontaktgeometrie der anderen verändert. Wenn neue Patronen gegen eine alte Matrize laufen, konzentriert sich die Belastung auf die höchsten Punkte der Matrizenfläche und kann zu Absplitterungen an den Vorderkanten der Löcher führen. Der Einsatz einer neuen Matrize mit abgenutzten Schalen hinterlässt eine polierte Oberfläche, die nicht mehr greift, was zu Schlupf und übermäßigem Feinanteil führt.
Praktische Wartungsteams verfolgen die beiden Komponenten gemeinsam und stellen den Radialspalt zwischen 0,1 mm und 0,4 mm ein, bei faserigen Holzpellets bis zum oberen Ende. Wenn dieser Spalt nicht mit einer angemessenen Anzahl an Umdrehungen der Einstellschraube eingehalten werden kann, ist die nächste Frage nicht, ob Teile bestellt werden sollen, sondern wie das Gehäuse zur Matrizenbohrung, Keilnut, Stiftmitte und Pressenmodell passt. Das Kompressionsverhältnis der Matrize beeinflusst auch, wie aggressiv die Walzen zubeißen müssen, sodass eine Änderung der Futterformulierung gleichzeitig eine Überprüfung des Walzenmantelprofils auslösen sollte.
Bei der Ersatzteilpassung geht es nicht nur um die Ausrichtung der Schrauben. Dies bedeutet, dass Härte, Arbeitsspalt und Materialspezifikation an denselben Betriebsbereich angepasst werden, für den die ursprüngliche Komponente entwickelt wurde.
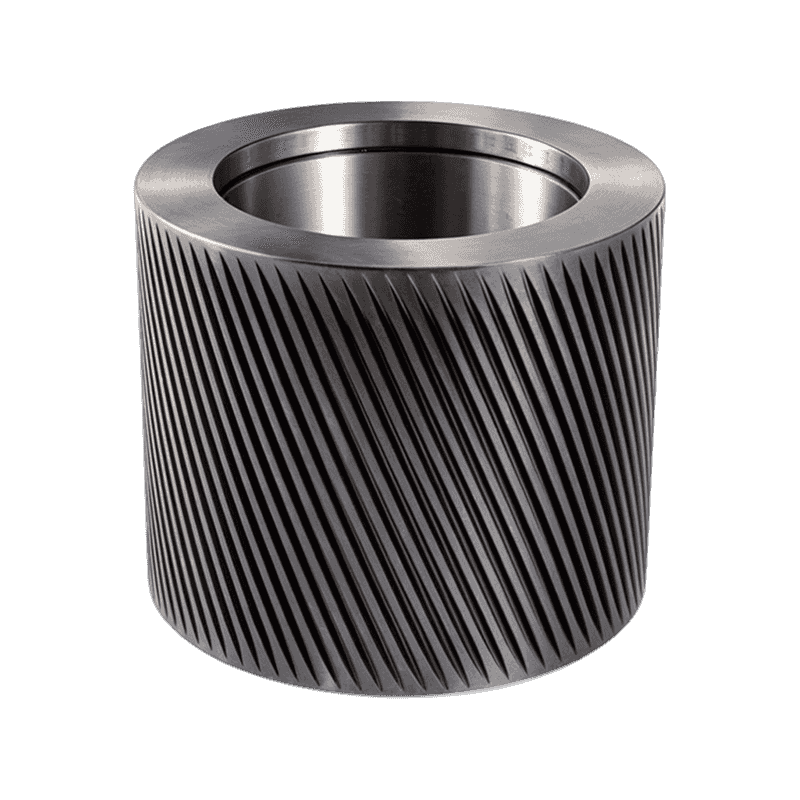
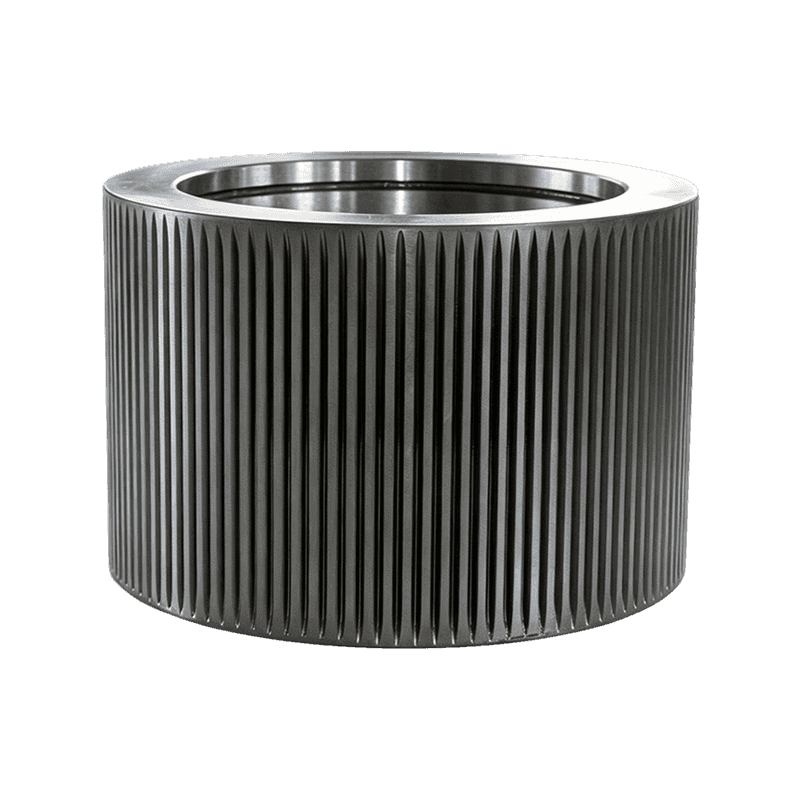
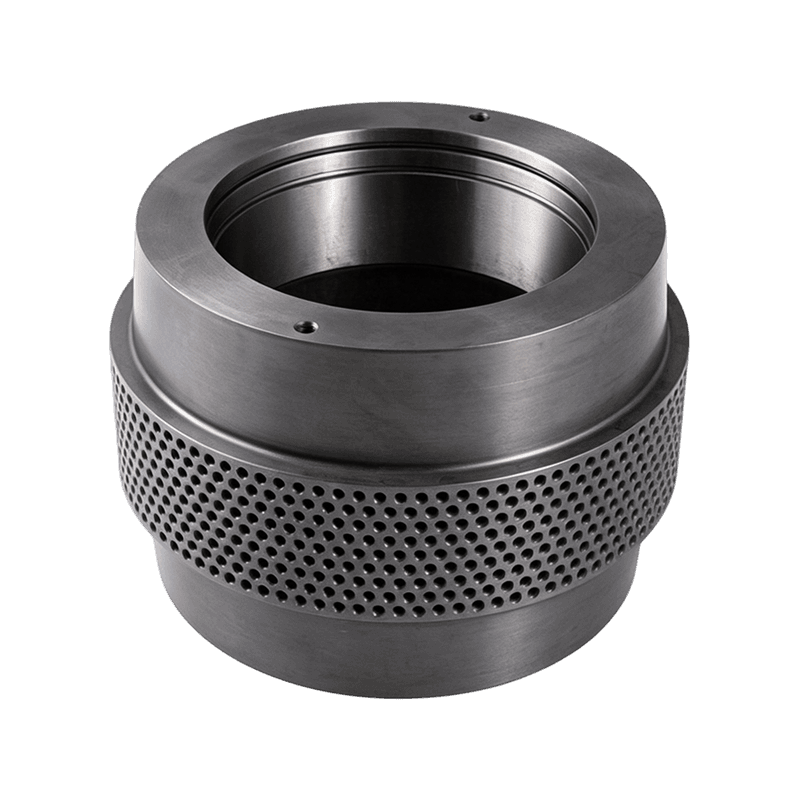 Pelletwalzengehäuse aus 20CrMnTi-legiertem Stahl für die Schleifmittelzufuhr Dieser einsatzgehärtete 20CrMnTi-Walzenmantel wird für Futtermittel mit Sandverunreinigungen empfohlen, da Feldvergleiche zeigen, dass er unter abrasiven Bedingungen eine um 30 bis 45 Prozent höhere Lebensdauer als normale Kohlenstoffmäntel aufweist. Produkt anzeigen →
Passen Sie den Walzenmantelstahl an die Schleifbelastung Ihres Vorschubs an
Der Ausgangspunkt bei der Auswahl eines Walzenmantels sollte die Schleifmittelbelastung im Vorschub sein, nicht die Marke der Presse. Kieselsäure, Feuchtigkeit und Fasergehalt bestimmen, wie schnell eine Schale an Durchmesser verliert. Bei Maischefuttermitteln mit spürbarer Sandverunreinigung überdauern einsatzgehärtete 20CrMnTi-Schalen im Feldvergleich durchweg 30 bis 45 Prozent gegenüber einfachen Kohlenstoffschalen. Bei Getreidezuführungen mit geringem Abrieb kann ein harter Lagerstahl wie GCr15 oder 100Cr6 die längste Gesamtlebensdauer liefern, da er unter Druck eine glatte Lauffläche beibehält.
Bei Anhui Jindingsheng Machinery Co., Ltd. ist die Produktlinie um die gesamte Verschleißkette herum angeordnet: Exzenterwellen, interne Komponenten, Walzenmäntel und Druckwalzenbaugruppen. Die Materialauswahl wird als Spezifikation und nicht als Katalogvorgabe behandelt.
Vergleich der relativen Verschleißlebensdauer unter abrasiven Zufuhrbedingungen. Höhere Werte deuten auf ein längeres Wartungsintervall hin, bevor der Walzenmantel seine Verschleißgrenze erreicht.
| Material | Härteprofil | Bestens geeignet für | Verschleißcharakteristik |
| 20CrMnTi | Einsatzgehärteter, zäher Kern | Schleifbreifutter, Holzmischungen | Langsamer, gleichmäßiger Verschleiß, gute Schlagfestigkeit |
| GCr15 / 100Cr6 | Hohe Durchhärte | Abriebsarmes Getreide- und Ölsaatenfutter | Lange Lebensdauer, geringere Toleranz gegenüber Fremdmetallen |
| 60Si2Mn | Federstahl, elastisch | Starke Stoßbelastungen, Pressen mit hoher Tonnage | Beständig gegen Rissbildung bei plötzlichen Lastwechseln |
| 40Cr | Legierter Baustahl | Allgemeine Wartungsrollen | Ausgewogener Verschleiß und Kosten für Anlagen im Frühstadium |
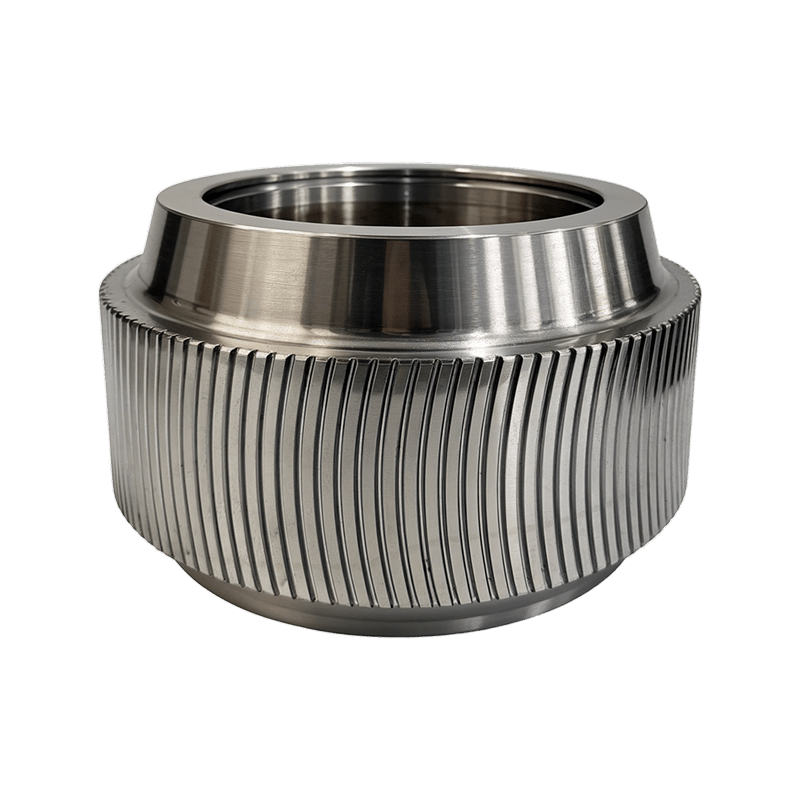
| Schale mit gebogenen Zähnen | Profil statt Material | Futter mit geringer Schüttdichte, schlechter Biss | Verbessert die Materialaufnahme und reduziert den Schlupf |
Der häufigste Spezifikationsfehler besteht darin, eine Schale zu bestellen, die härter als die Matrize ist. Eine härtere Schale verlagert den Verschleiß auf die Matrizenfläche und die Ringmatrize kostet zwei- bis dreimal so viel wie die Schale.
 Komplette Ringmatrizen-Walzengehäusebaugruppe für Pelletmühlen Diese Baugruppe umfasst das Gehäuse, die Lager, die Welle und die Dichtungen als eine einzige Austauscheinheit und trägt dazu bei, vorzeitigen Verschleiß zu vermeiden, wenn bei der Wartung versteckte Lager- oder Montageprobleme vermutet werden. Produkt anzeigen →
Nur Walzengehäuse oder komplette Andruckwalzenbaugruppe?
Wählen Sie eine einzelne Schale, wenn das Lager und die Montageteile in Ordnung sind; Wählen Sie eine komplette Andruckrollenbaugruppe, wenn Sie den Zustand dieser versteckten Teile nicht überprüfen können. Im Rahmen eines geplanten Wartungsplans werden die Gehäuse häufig zweimal gewechselt, bevor ein Lagersatz seine Lebensdauergrenze erreicht. In diesem Fall muss nur die Schale ausgetauscht werden. Sobald Sie das Lagerspiel messen, ein knurrendes Geräusch hören oder Verunreinigungen am Ölschleuderring feststellen, ändert sich die Entscheidung.
Der Einbau einer neuen Schale in ein beschädigtes Lager führt zu einem polierten, sich verschiebenden Tragbild, das das neue Teil schnell zerstört. Die komplette Andruckrollenbaugruppe eliminiert dieses Risiko, indem das Gehäuse, die Wellenhalterung, die Dichtungen und die passenden Montageteile gemeinsam ausgetauscht werden. Jindingsheng konzipiert die Baugruppe als einzelne Austauscheinheit, sodass der Walzenmantel mit der korrekten voreingestellten Geometrie für das Pressenmodell geliefert wird.
- Das Lagerfett ist sauber und das Spiel ist innerhalb der Grenzen
- Befestigungsstifte und Wellenzapfen weisen keine Riefen auf
- Der Produktionsplan ermöglicht zusätzliche Abbauzeit
- Lagergeräusche oder Axialspiel sind bereits erkennbar
- Dichtungen, Enddeckel oder Ölschleuderringe weisen Verschleißspuren auf
- Die Ausfallzeiten sind knapp und das voreingestellte Spiel ist wertvoll
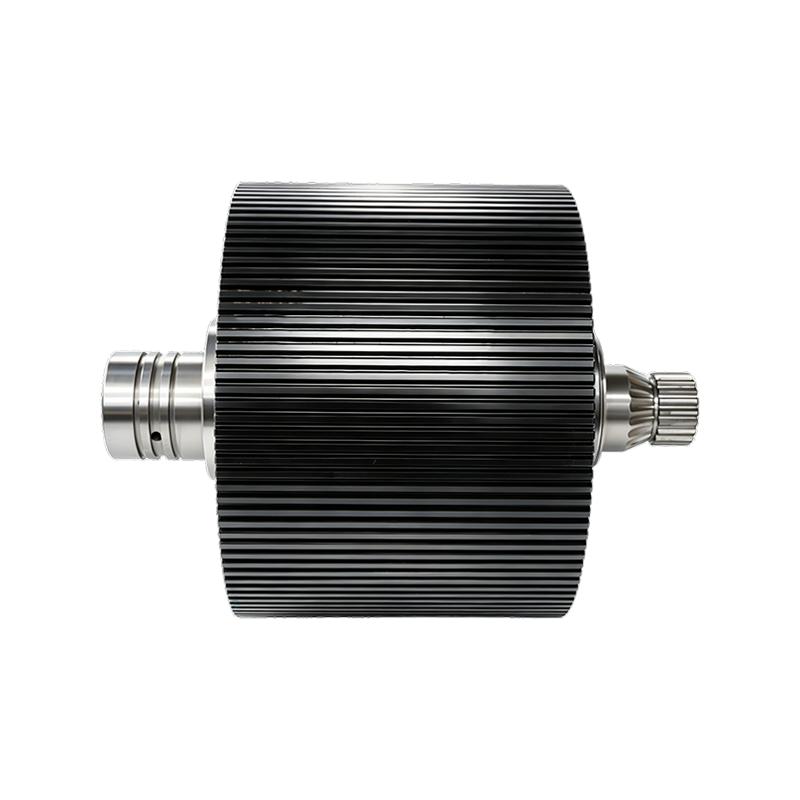
 42CrMo Exzenterwelle für Pelletpressmaschinen Eine präzisionsgeschmiedete und wärmebehandelte Exzenterwelle, die die Drehbewegung in die für den Materialfluss erforderliche Schwingung umwandelt, was für die Aufrechterhaltung der ordnungsgemäßen Leistung des Walzenmantels unerlässlich ist. Produkt anzeigen →
Exzentrische Wellen und interne Komponenten transportieren die Verschleißkette nach vorne
Eine verschlissene Exzenterwelle oder ein falsch dimensioniertes Distanzstück können dazu führen, dass eine brandneue Schale schneller kaputt geht als eine ganze Saison bei normaler Produktion. Exzenterwellen, Lagerstopfbuchsen-Endabdeckungen, Ölschleuderringe und Präzisionsabstandshalter werden oft als billiges Zubehör behandelt, aber jedes davon hat eine bestimmte mechanische Aufgabe. Die Welle wandelt die Drehbewegung in eine Schwingung um, die das Material durch die Matrize treibt. Der Ölschleuderer leitet die Schmierung in das Lager und der Abstandhalter stellt die exakte seitliche Position des Walzenmantels her.
Eine Abweichung von 0,05 mm im Wellenzapfenverschleiß reicht aus, um die Lagerlastverteilung zu verändern, und dies zeigt sich als ungleichmäßiger Mantelverschleiß über die Matrizenfläche. Jindingsheng bietet Exzenterwellen aus 45er-Stahl, 40Cr und 42CrMo an, sodass der Ersatz der ursprünglichen Lastannahme entsprechen kann und nicht standardmäßig auf die günstigste Option zurückgegriffen werden muss.
- Entfernen Sie den Walzenmantel und messen Sie die verbleibende Wandstärke.
- Drehen Sie die Exzenterwelle von Hand und achten Sie auf unregelmäßigen Widerstand.
- Überprüfen Sie die Endabdeckung der Lagerstopfbuchse und den Ölschleuderring auf Kontaktspuren.
- Vergleichen Sie die Abmessungen des Wellenzapfens mit der Neuteilspezifikation.
- Stellen Sie den Radialspalt zwischen Gehäuse und Matrize erst nach der Montage ein, nicht vorher.
Eine saubere Fettprobe ist kein Beweis für ein gesundes Lager. Das Verschleißmuster des Walzenmantels erzählt zunächst die Geschichte.
Planen Sie Austauscharbeiten anhand von Lückenmessungen, nicht anhand eines Kalenders
Der zuverlässigste Auslöser für einen Austausch ist die gemessene Vergrößerung des Spalts zwischen Matrize und Walze und der Verlust der Mantelwandstärke, nicht ein Stundenzähler. Kalender sind als Erinnerung nützlich, aber Produktionsauslastung und Rohstoffabrieb variieren zu stark, als dass sie die einzige Kontrolle darstellen könnten. Überprüfen Sie bei einer mittelgroßen Ringmatrizenpresse im Zweischichtbetrieb alle 200 Betriebsstunden den Walzen-Matrizen-Abstand.
Ersetzen Sie einen Rollenmantel, wenn der Außendurchmesser gegenüber dem neuen Maß um 2,5 bis 3,0 mm abgenutzt ist, oder früher, wenn das Profil seinen Halt verliert. Dieser Zeitplan liefert vorhersehbare Ergebnisse, ohne dass die Matrizen zu früh gewechselt werden müssen. Bei Pressen, die im Dauerbetrieb mit hoher Tonnage arbeiten, verdienen Hochleistungsrollenbaugruppen Aufmerksamkeit, da ihre größeren Auflageflächen die gleiche Last auf eine größere Kontaktfläche verteilen.
| Symptom | Wahrscheinliche Ursache | Zu prüfendes oder auszutauschendes Teil |
| Dünne Pellets und Düsenflächenverglasung | Der Abstand zwischen Walze und Matrize ist zu groß | Rollenmantel, Exzenterwellenverschleiß |
| Schale poliert, aber nicht bissig | Falsches Zahnprofil für den Vorschub | Walzenmantel mit gebogenen Zähnen |
| Überhitzung des Lagers | Festsitzender oder trockener Ölschleuderer | Ölschleuderring, Lagerstopfbuchsen-Endabdeckung |
| Metallischer Schlag auf eine geladene Presse | Zu großes Lagerspiel oder verbogene Welle | Druckrollenbaugruppe, Exzenterwelle |
| Ungleichmäßiger Verschleiß über die Schalenbreite | Distanzring verschlissen oder Welle falsch ausgerichtet | Präzisions-Abstandshalter, Exzenterwelle |
Verfolgen Sie den Durchmesser, nicht nur die Stunden. Eine Schale, die in 200 Stunden 0,1 mm verliert, trägt sich normal. Verliert die Schale im gleichen Zeitraum 0,4 mm, deutet dies auf ein verschmutztes Lager oder einen zu eng eingestellten Spalt hin.
Beschaffung Ersatzteile für Pelletmühlen Ohne die metallurgische Kontrolle zu verlieren
Das wirtschaftliche Risiko bei Ersatzteilen liegt nicht im Stückpreis; Es handelt sich um unkontrollierte metallurgische und dimensionale Abweichungen zwischen den Chargen. Ersatzteile für Pelletmühlen werden in Chargen hergestellt, und jede Charge hängt vom Rohmaterial, der Wärmebehandlung und den Bearbeitungstoleranzen ab. Ein günstig wirkendes Angebot ist nur dann günstig, wenn Härtebericht und Maßzeugnis mit der vereinbarten Güteklasse übereinstimmen.
- Fragen Sie auf jeder Rechnung nach der Materialgüte und der Chargennummer.
- Fordern Sie einen Härtebericht für Walzenmäntel und -wellen an, nicht nur ein chemisches Zertifikat.
- Bestätigen Sie, ob Toleranzen für die Neuteilabmessung oder die Verschleißgrenze eingehalten werden.
- Geben Sie die Verpackungs- und Feuchtigkeitsschutzanforderungen für Seefracht an.
- Überprüfen Sie den Ersatzteilkatalog auf das Pressenmodell und den Außendurchmesser der Matrize.
Bestellen Sie mit der gleichen Dokumentation, die Sie von einem OEM erwarten würden: Materialqualität, Härtebereich, Maßbericht und Chargenrückverfolgbarkeit. Ein Lieferant, der keine Aufzeichnungen über die Wärmebehandlung vorlegen kann, kann die Verschleißdauer nicht garantieren.
Ersatzteile für Pelletmühlen: Häufige Fragen von Wartungsteams zur Beschaffung
Wie oft sollten Walzenmäntel in einer Futterpelletmühle ausgetauscht werden?
Bei Anwendungen mit abrasiver Zuführung tauschen die meisten Anlagen alle 800 bis 1.200 Betriebsstunden einen Walzenmantel aus. Bei Futteranwendungen mit geringem Abrieb können die Intervalle mehr als 2.000 Stunden betragen. Verwenden Sie die 200-Stunden-Spaltprüfung als primären Auslöser und wechseln Sie die Hülse, wenn ihr Außendurchmesser 2,5 bis 3,0 mm verloren hat.
Soll ich die komplette Andruckrollenbaugruppe austauschen oder nur den Rollenmantel?
Ersetzen Sie das Gehäuse nur, wenn Lager, Wellenzapfen und Endabdeckungen innerhalb der Toleranz liegen. Tauschen Sie die komplette Baugruppe aus, wenn Sie das Lagerspiel messen, Geräusche hören oder Riefen am Ölschleuderring sehen können. Die zusätzlichen Vorabkosten sind geringer als die Kosten für einen zweiten Rückbau.
Warum fällt manchmal ein neuer Walzenmantel aus, bevor die alte Matrize abgenutzt ist?
Ein neues Gehäuse kann vorzeitig ausfallen, wenn der Radialspalt zu eng eingestellt ist, das Gehäusematerial zu hart für die Matrizenfläche ist oder wenn die Exzenterwelle und die Lager Vibrationen auf das Gehäuse übertragen. Überprüfen Sie den Spalt nach jeder Montage und vergleichen Sie die Härte der Schale mit der Härte der Matrize, bevor Sie bestellen.
Welche Informationen sollte ich vor der Bestellung von Ersatzteilen senden?
Senden Sie die Marke und das Modell der Presse, den Außendurchmesser der Matrize, die Breite des Walzenmantels, die Mitte der Befestigungsstifte, die Abmessungen des Wellenzapfens und das aktuelle Mantelmaterial. Fügen Sie nach Möglichkeit Fotos des verschlissenen Teils und des Lagergehäuses bei. Dies verringert die Wahrscheinlichkeit einer Nichtübereinstimmung, die durch die Neukonstruktion älterer Maschinen im Laufe der Produktionsjahre verursacht wird.
Nehmen Sie Kontakt auf
Folgen Sie uns
Quicklinks
Kontaktieren Sie uns
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Industriekonzentrationszone der Stadt Qiucun, Stadt Guangde, Stadt Xuancheng, Provinz Anhui