Branchennachrichten
Teile für Pelletmaschinen: Auswahl von Walzengehäusen, Baugruppen und Ersatzteilen für maximale Betriebszeit
Eine Futtermühle in Vietnam verlor sechs Produktionsstunden, als ein Walzenmantel an der Senkbohrung des Bolzens brach und das bei einem Händler bestellte Ersatzteil eine andere Bohrungstoleranz aufwies als das Original. Die Reparatur kostete 3.200 USD an Luftfracht und Überstunden, etwa das Zwölffache des Rechnungswerts der Hülle. Die meisten Ausfallzeiten von Pelletanlagen folgen der gleichen Reihenfolge: ein Verschleißfehler, eine falsche Spezifikation und eine bei der Installation festgestellte Nichtübereinstimmung.
Dieser Leitfaden behandelt die Teile für Pelletmaschinen die tatsächlich über die Betriebszeit der Mühle entscheiden: Walzenmäntel, Druckwalzenbaugruppen, Exzenterwellen und interne Komponenten. Es erklärt, wie man sie spezifiziert, damit der Ersatz beim ersten Mal passt, vorhersehbar verschleißt und bei normaler Belastung nicht vorzeitig ausfällt.
Welche Teile der Pelletmaschine fallen zuerst aus?
Walzenmäntel und Ringmatrizen verursachen den Großteil der verschleißbedingten Ausfallzeiten in Ringmatrizen-Pelletmühlen. Im Normalbetrieb drückt die Schale das Ausgangsmaterial mit einem Anpressdruck von etwa 100 bis 150 MPa in die Matrizenlöcher, wodurch die Schalenoberfläche als erstes Teil ihr Profil verliert.
Die Fehlerfolge in einer typischen Mühle ist vorhersehbar:
- Abnutzung der Walzenmanteloberfläche, Hämmern oder Rissbildung an der Arbeitsfläche
- Vergrößerung des Ringmatrizenlochs und Erosion an der Matrizenfläche
- Verschleiß des Lagersitzes der Exzenterwelle durch Verschmutzung oder Verlust der Vorspannung
- Interne Komponentenausfälle wie verformte Abstandshalter und undichte Ölschleuderringe
Da die Reihenfolge vorhersehbar ist, konzentriert sich die geplante Wartung auf das Gehäuse und die Matrize. Unerwartete Ausfälle sind fast immer darauf zurückzuführen, dass ein Teil zu spät geprüft oder falsch spezifiziert wurde.
Walzenmantelmaterialien: Passen Sie die Härte an Ihre Betriebsbedingungen an
Die Oberflächenhärte ist der beste Indikator für die Verschleißlebensdauer des Walzenmantels, aber Härte ohne Kernzähigkeit führt zu einem spröden Teil, das unter Stoßbelastung reißt. Die richtige Wahl gleicht eine harte Arbeitsfläche mit einem Kern aus, der Stöße absorbieren kann.
Vier Stahlsorten decken den Großteil des Ersatzmarktes ab: 40Cr, 20CrMnTi, GCr15/100Cr6 und 60Si2Mn. Sie unterscheiden sich darin, wie sich die Härte entwickelt, entweder durch Durchhärten oder durch Aufkohlen, und dieser Unterschied wirkt sich sowohl auf die Verschleißrate als auch auf die Ausfallart aus.
| Stahlsorte | Oberflächenhärte | Fall- und Kernverhalten | Bestens geeignet für |
| 40Cr (AISI 5140) | 28 bis 34 HRC | Gleichmäßige Härte, zäher Kern | Allgemeine Futterpellets, mäßige Leistung |
| 20CrMnTi | 58 bis 62 HRC | Hart aufgekohltes Gehäuse, robuster kohlenstoffarmer Kern | Abrasive Biomasse und Hochdruckzufuhr |
| GCr15 / 100Cr6 | 58 bis 63 HRC | Vollständig gehärtet, geringere Schlagtoleranz | Saubere Zuleitungen, kontinuierlich hoher Durchsatz |
| 60Si2Mn | 40 bis 46 HRC | Federzähigkeit, hohe Dauerfestigkeit | Stoßbelastungen und intermittierender Betrieb |
Typische Oberflächenhärte nach empfohlener Wärmebehandlung, in HRC
Felddaten von Pelletanlagen zeigen eine 30 bis 50-prozentige Verbesserung der Schalenlebensdauer beim Wechsel von 40Cr zu einer aufgekohlten Sorte unter abrasiven Zufuhrbedingungen. Die Verbesserung ergibt sich sowohl aus der Einsatztiefe als auch aus der Oberflächenhärte.
Die Härtetiefe ist die Tiefe unter der Arbeitsfläche, bei der die Härte über dem minimal akzeptablen Niveau bleibt. Geben Sie für aufgekohlte 20CrMnTi-Schalen eine minimale effektive Härtetiefe von 1,5 mm auf der Arbeitsfläche an. Darunter kollabiert das Gehäuse unter Anpressdruck und die Schale versagt durch plastische Verformung, nicht durch Verschleiß.
Das Angebotsrisiko ist auf diesem Markt real. Billige Patronen mit der Bezeichnung GCr15 bestehen manchmal die Prüfung mit einem tragbaren Spektrometer nicht, weil sie kein messbares Chrom enthalten. Fordern Sie das Mühlenzertifikat an und überprüfen Sie die Sorte vor der Installation, nicht nach einem vorzeitigen Ausfall.
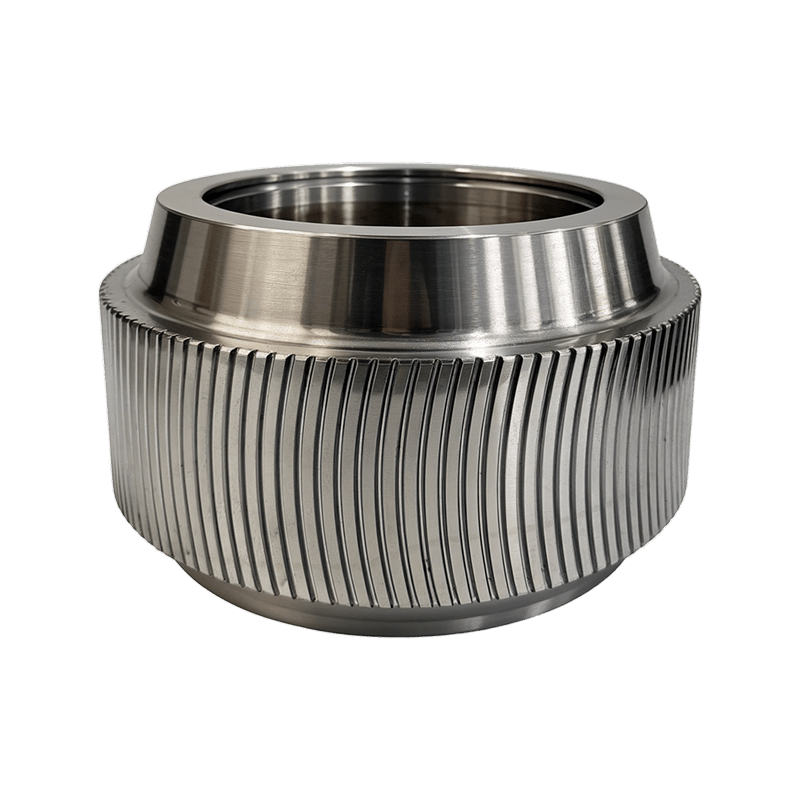
Für saubere Zufuhrleitungen, die kontinuierlich laufen, sorgt ein vollständig gehärtetes Lagerstahlgehäuse wie GCr15/100Cr6 für die längsten Wechselintervalle.
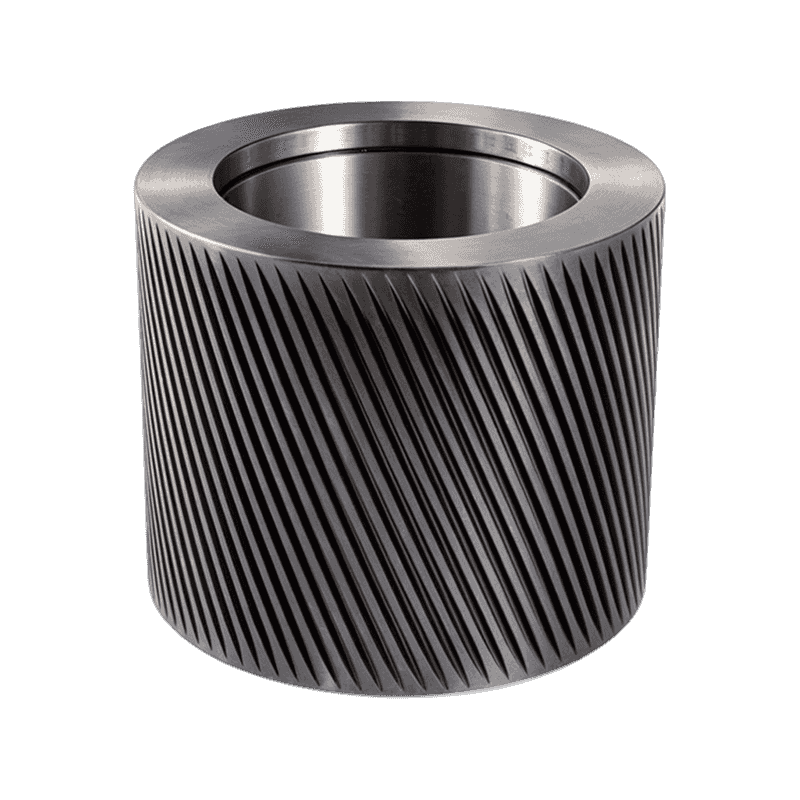
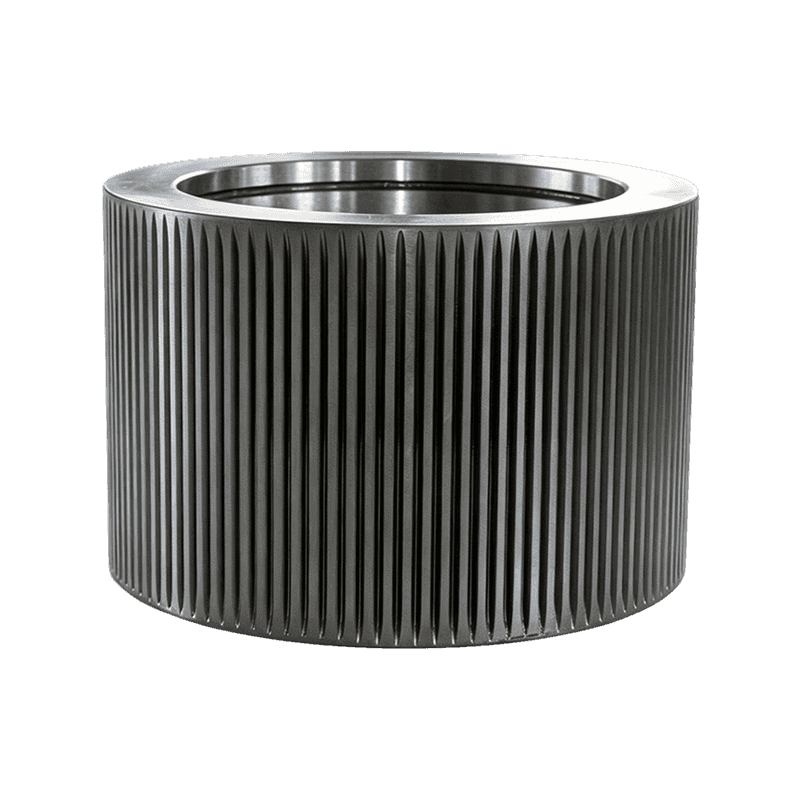
 Kugellagergehäuse aus GCr15/100Cr6-Lagerstahl Dieser Rollenmantel aus vollständig gehärtetem Lagerstahl eignet sich für kontinuierliche Zufuhrleitungen, die eine lange Lebensdauer erfordern. Seine Zahngeometrie beeinflusst den Materialbiss und die Matrizenzufuhr und macht ihn zu einer zuverlässigen Wahl für Pelletierbedingungen mit hoher Belastung. Produkt anzeigen →
Zahnprofil: Die am meisten übersehene Teilespezifikation für Pelletmaschinen
Die Zahngeometrie bestimmt, ob die Schale das Material auffängt und in die Klemmzone zieht. Eine Schale aus dem richtigen Stahl, aber mit dem falschen Profil, rutscht ab, wird glasig und lässt die Matrize verhungern.
Passen Sie das Profil an die Formulierung an, nicht nur an die Maschine:
- Standard-Wellzähne eignen sich für trockene, frei fließende Maische mit stabiler Feuchtigkeit
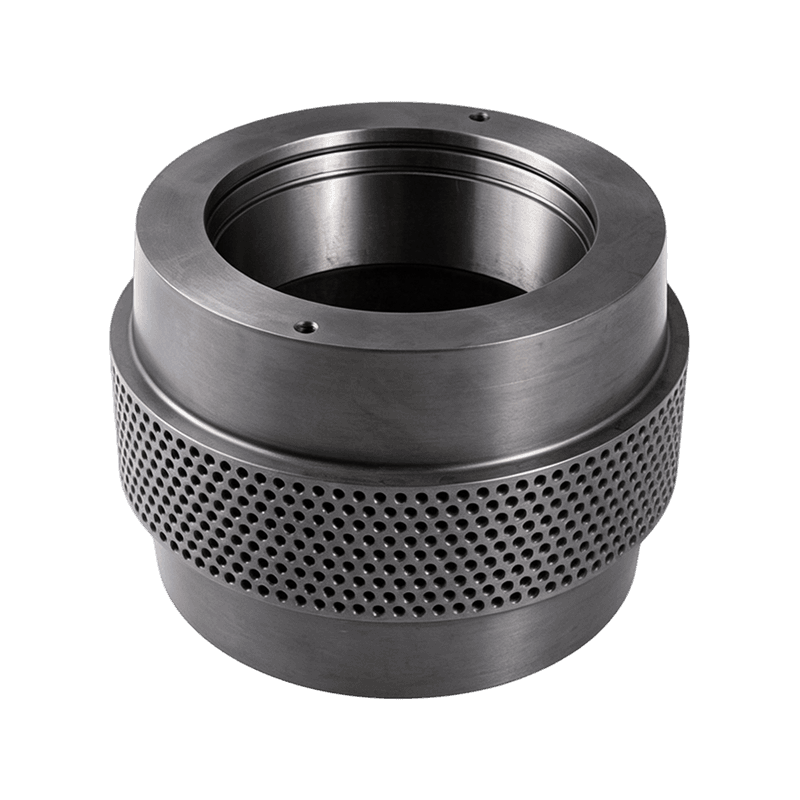
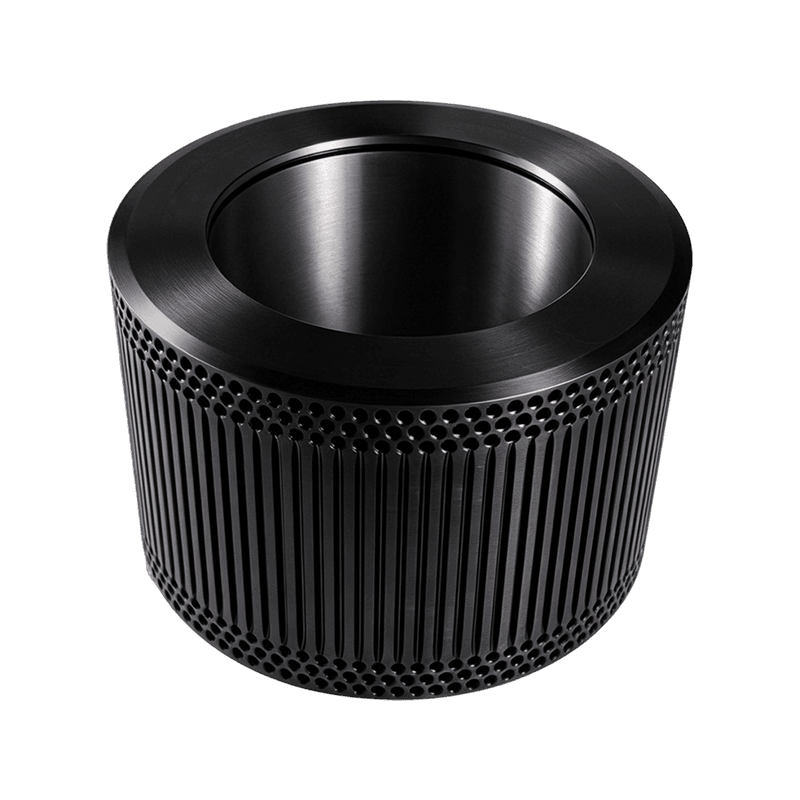
- Noppenschalen verbessern die Griffigkeit bei Formulierungen mit hohem Feuchtigkeits- und Fettgehalt
- Schalen mit gebogenen Zähnen verfügen über einen abgewinkelten Eingang, der aggressiver in rutschiges oder öliges Material eindringt
Das Profil beeinflusst auch, wie Schale und Stempel gemeinsam altern. Wenn ein neues Gehäuse gegen eine verschlissene Matrize läuft, konzentriert sich die Belastung auf eine kleinere Kontaktfläche, und in diesem Zustand kommt es bei Anlagen häufig zu einem Leistungsabfall von 15 bis 20 Prozent. Messen Sie den Werkzeugverschleiß, bevor Sie den Wechsel planen.
Wann muss die komplette Andruckrollenbaugruppe ausgetauscht werden?
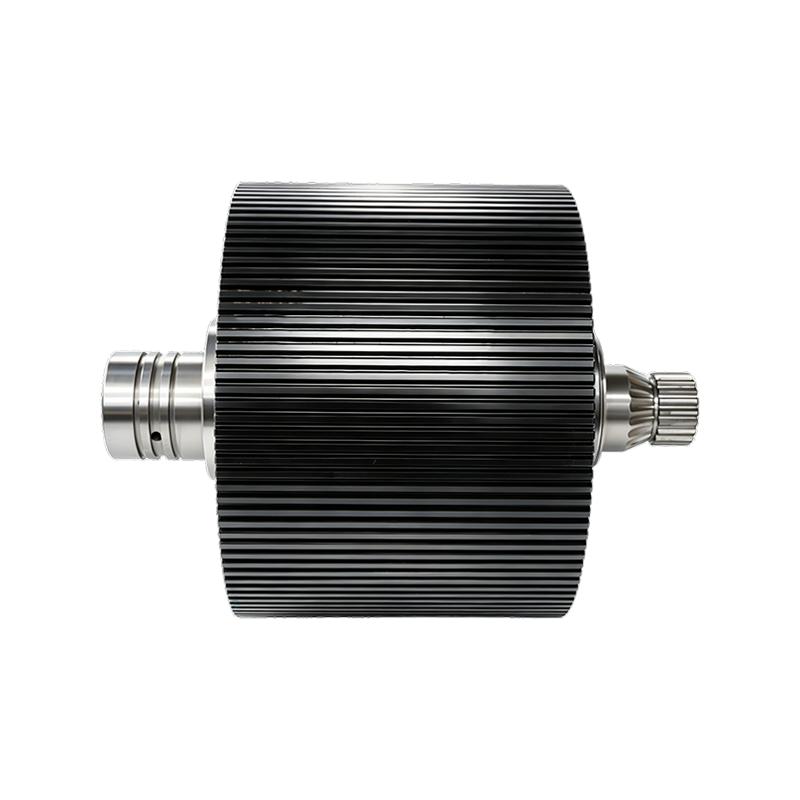
Ersetzen Sie die komplette Andruckrollenbaugruppe, wenn die Lager Geräusche machen, Dichtungen Fett austreten lassen oder das Gehäuse mehr als 1 mm Zahnprofil verloren hat. Eine Druckrollenbaugruppe ist die vollständig rotierende Einheit, die Material gegen die Matrize drückt: Rollengehäuse, Lagersatz, Öldichtungen, Distanzhülse und Halteteile.
Verstehen wie Andruckrollenanordnungen sind aufgebaut und wo sie verschleißen macht die Ersatzentscheidung unkompliziert.
Nur-Shell-Ersatz
- Geringere Teilekosten pro Änderung
- Erfordert den Ausbau, die Inspektion und den erneuten Einbau des Lagers im Werk
- Bei der Montage besteht die Gefahr einer Beschädigung der Dichtung oder eines Vorspannungsfehlers
- Längere Umrüstzeit bei laufender Linie
Kompletter Baugruppentausch
- Vormontiert mit abgestimmtem Lagerspiel und Vorspannung
- Kürzerer geplanter Stopp, da keine Pressarbeiten vor Ort erfolgen
- Konsistente Toleranz zwischen Gehäuse, Welle und Dichtung
- Höhere Vorlaufkosten, die in der Regel durch eine vermiedene Panne ausgeglichen werden
Werke, die rund um die Uhr in Betrieb sind, entscheiden sich bei geplanten Stopps konsequent für komplette Baugruppen. Für kleinere Mühlen, in denen Arbeitskräfte verfügbar sind und Toleranzen überprüft werden können, bleibt der Austausch nur der Schale kosteneffektiv.
 Hochproduktive Ringmatrizen-Walzengehäusebaugruppe Eine komplette Baugruppe mit Gehäuse aus legiertem Stahl, Kegelrollenlagern und Dichtungssystem für 24/7-Anlagen. Es sorgt für einen präzisen Walzen-Matrizen-Abstand, verbessert die Materialhaftung und reduziert Ausfallzeiten bei geplanten Wartungsstopps. Produkt anzeigen →
Exzentrische Wellen und interne Komponenten: Kleine Teile, große Ausfälle
Ein Ausfall einer Exzenterwelle wird selten durch die Welle selbst verursacht; Es beginnt normalerweise mit einem Schmier- oder Ausrichtungsfehler an einer Dichtung, einem Abstandshalter oder einer Lagerstopfbuchse, der während der Wartung übersprungen wurde.
Die Exzenterwelle dreht sich, um die Walze zur Matrize hin oder von ihr weg zu bewegen und so den Spaltspalt einzustellen. Bei Verschleiß des Lagersitzes wird der Regelspalt oval, die Leistung sinkt und der Walzenmantel beginnt zu klopfen. Wellen werden typischerweise aus 45er-Stahl für Standardanwendungen, 40Cr-Stahl für verbesserte Festigkeit oder 42CrMo-Stahl für Maschinen mit hohem Drehmoment, die abrasive Materialien verarbeiten, geliefert.
Interne Komponenten erhalten noch weniger Aufmerksamkeit und fallen genauso vorhersehbar aus:
- Lagerstopfbuchsen-Endabdeckungen halten Fett drin und Verunreinigungen fern
- Ölschleuderelemente und -abweiser leiten das Schmiermittel zum Lagerlaufring
- Präzisions-Distanzstücke und Distanzringe stellen die richtige Lagervorspannung ein
Ein verformter Abstandshalter zerstört die Vorspannung des Lagers, und ein Lager, das ohne Vorspannung läuft, kann innerhalb von Stunden ausfallen. Bestätigen Sie bei der Bestellung von Innenteilen die Breitentoleranz; Ein Distanzstück, das 0,1 mm vom Original abweicht, verändert den gesamten Lastpfad.
 Exzentrische Welle aus 42CrMo-legiertem Stahl Präzisionsgeschmiedete und wärmebehandelte 42CrMo-Welle für Pelletmühlen. Seine Maßgenauigkeit und Oberflächengüte schützen die Lagervorspannung und -ausrichtung, die beim Austausch interner Teile während der Wartung von entscheidender Bedeutung sind. Produkt anzeigen →
Lieferanten-Checkliste: So überprüfen Sie einen Teilehersteller
Bewerten Sie den Prozess des Lieferanten, nicht nur den Preis. Die Teile, die am längsten passen und am längsten halten, stammen von Herstellern, die Material, Wärmebehandlung und Endabmessungen an einem Ort kontrollieren.
Verwenden Sie diese Checkliste für jede neue Quelle:
- Fordern Sie ein Mühlenzertifikat mit der Chargennummer und der chemischen Zusammensetzung für jede Charge an
- Bestätigen Sie, dass die Härteprüfung an fertigen Teilen durchgeführt wird und nicht nur anhand eines Zeugengutscheins
- Überprüfen Sie die Bohrungs-, Keilnut- und Konzentrizitätstoleranzen anhand der Originalzeichnung oder Ihrer eigenen Messungen
- Fragen Sie nach Lagerbestand und Lieferzeit; Eine zweiwöchige Notfall-Luftfrachtbestellung kann mehr kosten als das Teil selbst
- Bestätigen Sie, dass die Garantie vorzeitigen Verschleiß oder Bruch unter dokumentierten Betriebsparametern abdeckt
Anhui Jindingsheng Machinery Co., Ltd. stellt in seinem 14.509 Quadratmeter großen Werk in Guangde Teile für Pelletmaschinen her und kontrolliert den Fluss vom Rohmaterial über das Schmieden bis hin zur Präzisionsbearbeitung und Wärmebehandlung. Das Unternehmen liefert Walzenmäntel, Druckwalzenbaugruppen, Exzenterwellen und interne Komponenten als Ersatzteilservice aus einer Hand und exportiert in die USA, nach Japan, Südkorea, Vietnam, Frankreich, Bangladesch, Russland, Indien und auf die Philippinen.
FAQ: Ersatzteile für Pelletmaschinen
Wie oft sollten die Walzenmäntel von Pelletmaschinen ausgetauscht werden?
Die typische Lebensdauer reicht von 800 Stunden bei abrasiver Biomasse bis zu 1.500 Stunden bei sauberen Zufuhrleitungen. Der praktische Auslöser ist der Verlust des Zahnprofils; Wenn die Zahnhöhe um etwa ein Drittel reduziert ist, ersetzen Sie die Schale, bevor Risse entstehen.
Was ist der Unterschied zwischen offenen und geschlossenen Walzenmänteln?
Ein offenes Gehäuse ist eine bearbeitete Hülse, bei der das Lager an einer Schulter anliegt und die Welle vollständig hindurchgeht. Eine Schale mit geschlossenem Ende hat ein geschlossenes Ende, sodass das Lager in einer Tasche eingeschlossen ist und der Wärmepfad zur Außenfläche unterschiedlich ist. Wählen Sie den Stil, der zur Lageranordnung Ihrer Mühle passt.
Warum reißen Premium-Walzenmäntel, bevor sie verschleißen?
Risse in Premiumschalen sind in der Regel auf Probleme mit dem Spiel zurückzuführen, nicht auf die Qualität des Stahls. Eine überdimensionierte Rollenwelle oder eine unterdimensionierte Bohrung nimmt die Vorspannung weg, das Gehäuse verbiegt sich unter Last und Ermüdungsrisse beginnen an der Keilnut oder den Schraubenlöchern. Vor dem Einbau Bohrung und Schaft ausmessen.
Sollte ich beim Wechsel des Walzenmantels immer auch die Ringmatrize austauschen?
Nicht jedes Mal, aber Sie sollten die Matrizenfläche messen. Wenn sich die Senkungstiefe verdoppelt hat oder die Matrizenfläche einen radialen Verschleiß von 0,5 mm oder mehr aufweist, erzeugt eine neue Schale gegen die alte Matrize einen ungleichmäßigen Druck und verkürzt die Lebensdauer des neuen Teils.
Nehmen Sie Kontakt auf
Folgen Sie uns
Quicklinks
Kontaktieren Sie uns
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Industriekonzentrationszone der Stadt Qiucun, Stadt Guangde, Stadt Xuancheng, Provinz Anhui