Branchennachrichten
Andruckrolle der Pelletmühle: Materialien, Abstand und Austauschzeitpunkt
Der Betreiber einer 350-kW-Ringdüsen-Pelletlinie beobachtet, wie die Produktion innerhalb von sechs Wochen von 12 t/h auf 9,6 t/h schwankt. Die Matrize ist sauber, die Konditionierungstemperatur ist stabil und die Motorlast ist normal. Der Fehler liegt auf der Rollenseite: alle drei Andruckrollen für Pelletmühlen haben flache Stellen und der Kompressionsspalt hat sich in eine Rutschzone verwandelt. Diese Fehlerfolge erklärt einen großen Teil der plötzlichen Produktionsausfälle in Futtermühlen.
Eine Andruckrolle für eine Pelletmühle ist eine Verschleißkomponente mit einer messbaren Lebensdauer, und ihre Auswahl ist keine allgemeine Ersatzteilbestellung. Vorschubformel, Schalenprofil, Schalenmaterial und Montagespiel verändern jeweils die Lebensdauer der Walze um den Faktor zwei oder mehr. Anhui Jindingsheng Machinery Co., Ltd. baut Walzengehäuse, Druckwalzenbaugruppen, Exzenterwellen und interne Komponenten für Pelletmühlen. Die folgenden Entscheidungen werden von den Ingenieuren am häufigsten in den Wartungsbudgets getroffen.
Was eine Presswalze einer Pelletmühle beim Komprimieren bewirkt
Eine Presswalze der Pelletmühle überträgt die Reibung der Matrize in radiale Kompression, die die konditionierte Maische durch die Matrizenlöcher drückt. Ringdüsenmaschinen tragen zwei oder drei Walzen auf festen Exzenterwellen, und jeder Durchgang durch den Walzenspalt erzeugt lokale Drücke in der Nähe von 300–500 MPa. Bei Oberflächengeschwindigkeiten von etwa 5–7 m/s verdichtet dieser Druck Futter, Holz oder Dünger zu Pellets.
Die Walze wird durch Abrieb und Ermüdung zugleich angegriffen. Mineralkörnchen verkratzen die Oberfläche und wiederholte zyklische Belastung schält die Oberfläche ab. Eine Futterformel, die nur 2-3 % Sand oder Kieselsäure enthält, kann die Lebensdauer der Muscheln um mehr als die Hälfte verkürzen. Aus diesem Grund steht die Materialauswahl vor allen anderen Wartungsmaßnahmen.
Bevor Sie das Rollenteil beschuldigen, überprüfen Sie drei Betriebsbedingungen:
- Spiel: Ein Spalt größer als 0,3 mm führt zu Schleifkontakt und Wärmestau.
- Vollkontakt: Unterschiede im Schalendurchmesser über 1 mm über die Breite verändern das Druckprofil.
- Lagersitze: Spiel in der Exzenterwelle oder im Wälzlager führt zu Schlägen am Schalenrand.
Drei Verschleißmuster, die Probleme mit der Andruckwalze der Pelletmühle aufdecken
Jedes Verschleißmuster an einem Druckwalzenmantel weist auf eine bestimmte Grundursache hin. Das korrekte Lesen des Musters sagt einem Wartungsteam, welches Material als nächstes bestellt werden muss und welcher Betriebsfehler zuerst behoben werden muss.
| Muster | Visuelles Zeichen | Grundursache | Typische Lösung |
| Schleifspuren | Feine parallele Rillen in Walzrichtung | Sand, Kieselsäure oder recycelte Feinstoffe in der Maische | Wechseln Sie zu GCr15/100Cr6, Härte über 58 HRC |
| Flache Fleckenbildung | Polierte Facetten, die die Schalenkurve abflachen | Spiel zu eng oder Schale zu weich für die Ladung | Spiel auf 0,1-0,3 mm zurücksetzen; Betrachten Sie 40Cr |
| Abplatzungen | Kleine Gruben, die zu Kratern wachsen | Ermüdungswechsel, Oberflächenhärte übertrifft Kernunterstützung | Verwenden Sie aufgekohltes 20CrMnTi für ein stärkeres Gehäuse-Kern-System |
| Kantenabplatzer | Abgebrochene Kanten an den Schalenecken | Lagerspiel oder Fehlausrichtung des Rollensatzes | Überprüfen Sie zunächst die Exzenterwelle und die Lagersitze |
Abplatzungen sind Fehler, die auf eine Härtesteigerung folgen. Bei einer Mühle, die von 40Cr auf GCr15 umsteigt, ohne den Lagerzustand zu überprüfen, treten manchmal innerhalb weniger Wochen Löcher auf: Eine sehr harte Schale ohne Kernunterstützung kann Stöße nicht absorbieren. Aufgekohltes 20CrMnTi ist genau für diese Kombination aus Abrieb und Schlag geeignet.
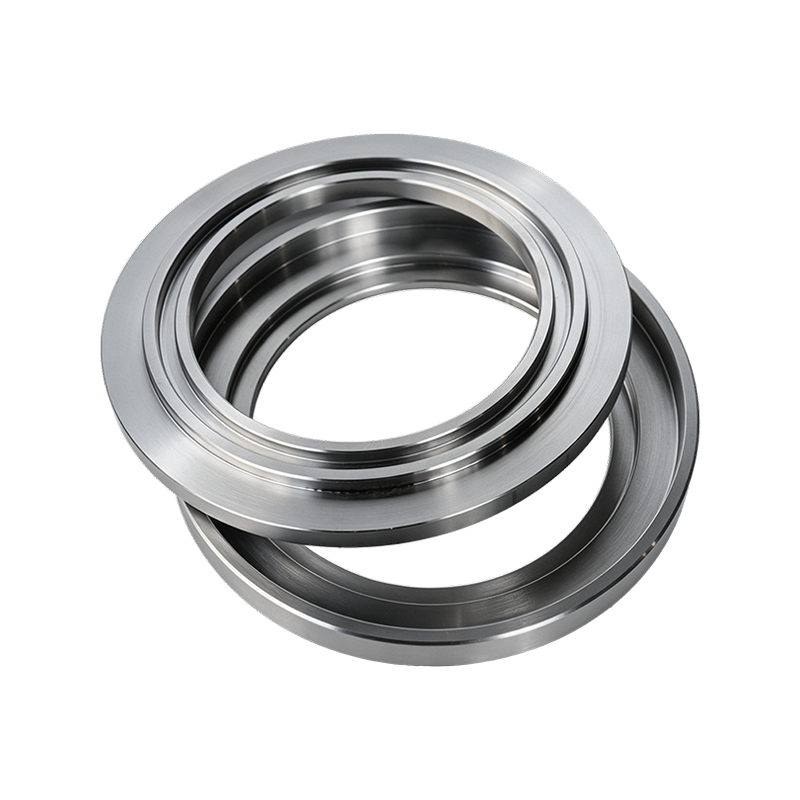
 GCr15/100Cr6-Lagerstahl-Pellet-Walzengehäuse für hohe Abriebbelastungen Dieser Walzenmantel besteht aus kohlenstoffreichem Chrom-Lagerstahl für maximale Oberflächenhärte und ist daher eine gute Wahl, wenn bei anspruchsvollen Pelletierbedingungen der Abrieb die Stöße überwiegt. Produkt anzeigen →
Druckwalzengehäusematerialien: Härte vs. Zähigkeit
Die Schalenlebensdauer ist ein Kompromiss zwischen Oberflächenhärte und Kernzähigkeit. Durchgehärtetes GCr15/100Cr6 widersteht dem Abrieb am besten, aufgekohltes 20CrMnTi ist der beste Kompromiss für stoßbelastete Mühlen und 40Cr bleibt die Standardeinstellung für allgemeine Vorschubaufgaben.
| Stahlsorte | Oberflächenhärte | Relatives Leben | Beste Passform |
| 45# Kohlenstoffstahl | 45–52 HRC | 1,0x | Kostengünstiger Ersatz, nicht abrasiver Brei |
| 40Cr-legierter Stahl | 52-56 HRC | 1,4x | Allgemeine Futtermühlen, Mais-Soja-Rationen |
| 60Si2Mn Federstahl | 45–50 HRC | 1,2x | Stoßintensive Arbeiten, stark wechselnde Belastungen |
| 20CrMnTi aufgekohlt | 58–62 HRC | 1,8x | Schleifmittelzuführung bei Stoßbelastungen |
| GCr15/100Cr6 | 58–62 HRC | 2,2x | Saubere, aber aggressive Rationen |
Lebensdauerindizes sind relative Werkstattvergleiche unter ähnlichen Freigabe- und Formelbedingungen; Es handelt sich nicht um garantierte Bewertungen.
Holzpelletanlagen verändern die Berechnung. Sägemehl enthält Kieselsäure aus Rinde und Feldsplitt, daher entscheiden sich viele Holzpelletbetreiber für 20CrMnTi- oder GCr15-Oberflächen, selbst wenn die Matrize die gleiche Größe wie eine Futtermatrize hat.
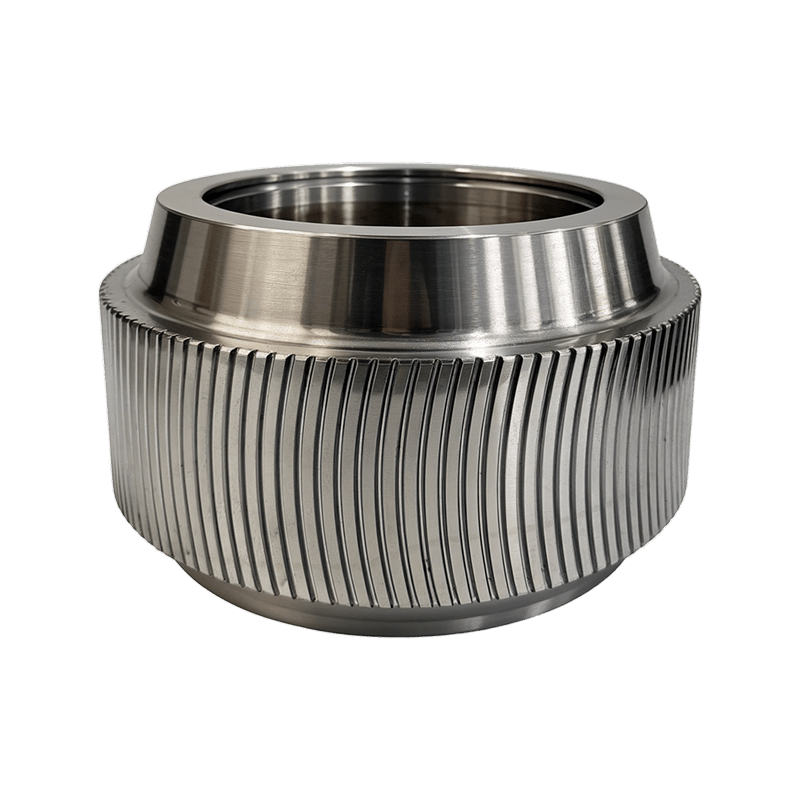
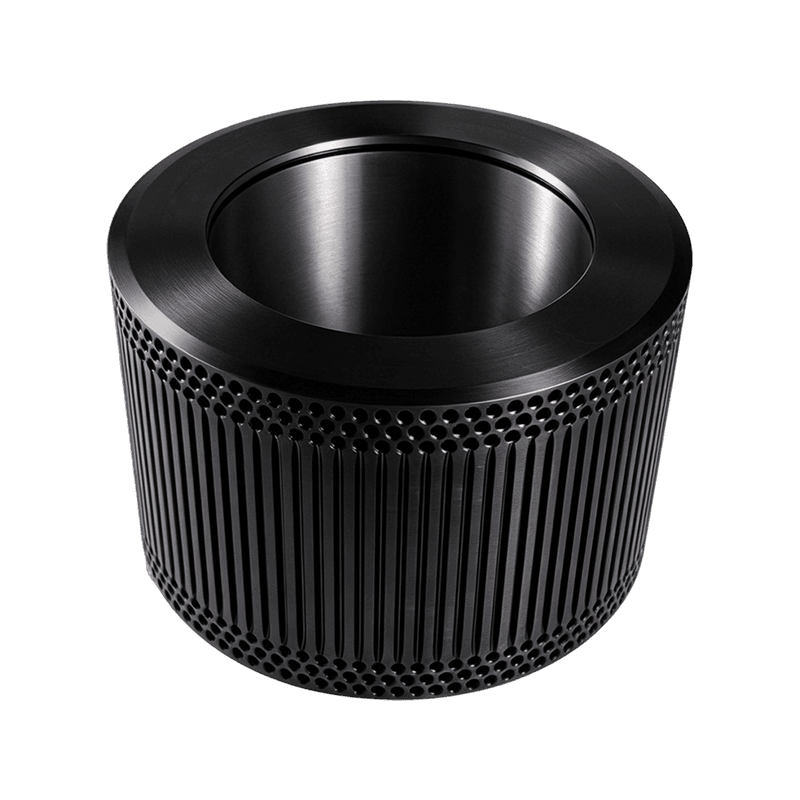
 Pelletwalzengehäuse aus 40Cr-legiertem Stahl mit mehreren Zahnprofilen Ein vielseitiger, kostengünstiger Rollenmantel, erhältlich in gerader, spiralförmiger, bogenförmiger oder Lochmusterausführung, geeignet für Biomasse- und Zufuhrleitungen, die eine zuverlässige Leistung für den allgemeinen Einsatz erfordern. Produkt anzeigen →
Anpassen des Walzenmantelprofils an das Ausgangsmaterial
Das Schalenprofil steuert, wie die Maische in den Nip gezogen wird. Gerade gewellte Walzenmäntel Greifen Sie den faserigen Brei, eine genoppte Oberfläche sorgt für eine sanfte Komprimierung und eine Schale mit gebogenen Zähnen verbessert den Biss bei feinen, mehligen Zutaten. Es gibt kein allgemeingültiges bestes Profil, sondern nur eine Paarungsentscheidung zwischen Walzenoberfläche und Matrizenspezifikation.
- Wellprofil: am besten für sperrige, faserige Materialien wie Stroh und Heu; verbessert die Materialaufnahme.
- Noppenprofil: geringerer Kompressionsstoß, geeignet für ölige und hitzeempfindliche Futterformeln.
- Gebogenes Zahnprofil: sicherer Halt mit weniger Schlupf, gut für fein gemahlenen Brei und Holz.
- Geschlossene Schalen schützen die Rollenseiten bei abrasivem Einsatz; Offene Schalen reinigen schneller und eignen sich für weiche Formeln.
Überprüfen Sie vor der Bestellung die Gehäusebreite und den Konussitz anhand der Original-Montagezeichnung. Eine Walze, die die Matrize nicht über die gesamte Breite berührt, erzeugt einen Druckstreifen, der in einem schmalen Band zu Matrizenverschleiß führt.
Rollenspieleinstellungen und Wartungsplan
Der Walzen-Matrizen-Abstand wird bei angehaltener Mühle eingestellt: Die Walze muss die Matrize über die gesamte Breite berühren und dann um 0,1–0,3 mm zurückgezogen werden. Mehr Spiel verursacht Schlupf, und weniger Spiel führt zu einer Abflachung der Walze und einer Überlastung der Matrize.
Täglicher Start
Drehen Sie die Matrize von Hand, achten Sie auf Metallkontakt und überprüfen Sie die Walzenoberfläche nach den ersten Minuten der Belastung.
Alle 200 Stunden
Messen Sie den Schalendurchmesser an beiden Rändern und in der Mitte; Notieren Sie flache Stellen in Millimetern.
Alle 300-500 Stunden
Überprüfen Sie das Lagerspiel und den Zustand der Exzenterwelle, bevor Sie neue Gehäuse einbauen.
Alle 600-800 Stunden
Drehen oder ersetzen Sie die Patronenhülsen basierend auf dem gemessenen Verschleißtrend und nicht auf Grundlage einer Schätzung im Kalender.
Dieser Zeitplan ist ein praktisches Minimum für eine Futtermühle, die im Zweischichtbetrieb arbeitet. In einer 12-t/h-Anlage kostet die Walzeninspektion einige Arbeitsstunden; Ein ungeplanter Ausfall kostet einen Werkzeugwechsel und Ausfallzeiten in fünfstelliger Höhe.
Wenn eine Pelletmühlen-Druckrollenbaugruppe der schnellere Austausch ist
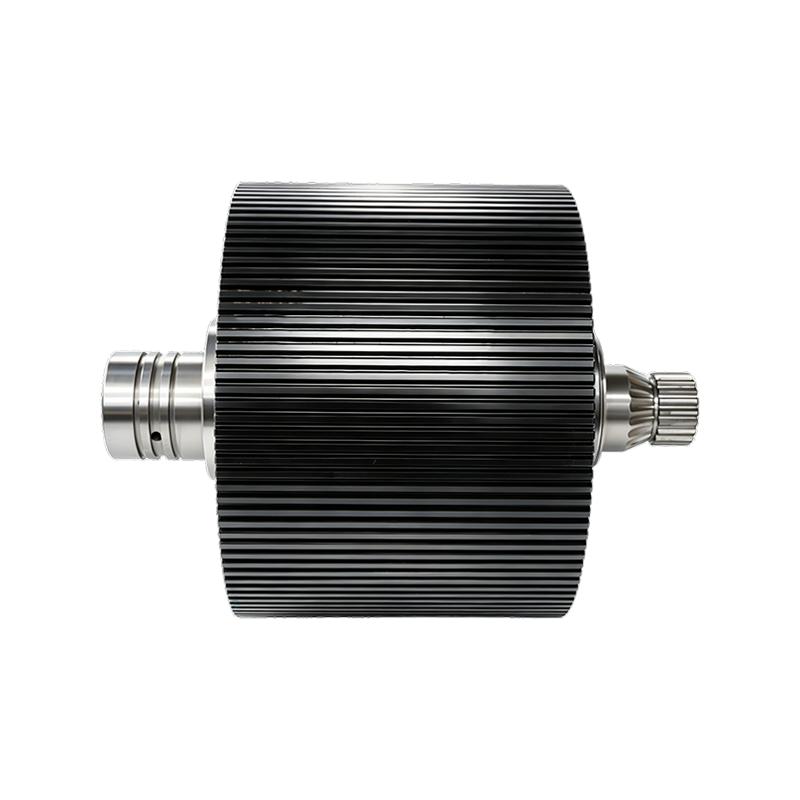
Der Austausch nur des Gehäuses ist auf dem Papier günstiger, aber eine komplette Andruckrollenbaugruppe ist oft die vernünftige Wahl, wenn auch Lager, Dichtungen und Wellensitze bald das Ende ihrer Lebensdauer erreichen. Der Arbeitsunterschied ist groß, denn durch den Austausch einer Baugruppe entfällt das Abdrücken der alten Schale und das Aufpressen einer neuen.
Nur-Shell-Ersatz
- Geringere Komponentenkosten
- 4-6 Stunden Teardown und Pressearbeit
- Zweites Ausfallrisiko bei verschlissenen Lagern
Komplette Druckrollenbaugruppe
- Höhere Komponentenkosten
- 1-2 Stunden Austauscharbeit
- Einzelnes Wartungsfenster mit bekanntem Endzustand
Eine 24/7-Leitung entscheidet in der Regel über die Montage. Die zusätzlichen Komponentenkosten sind geringer als der Wert der ersten Stunde vermiedener Ausfallzeit.
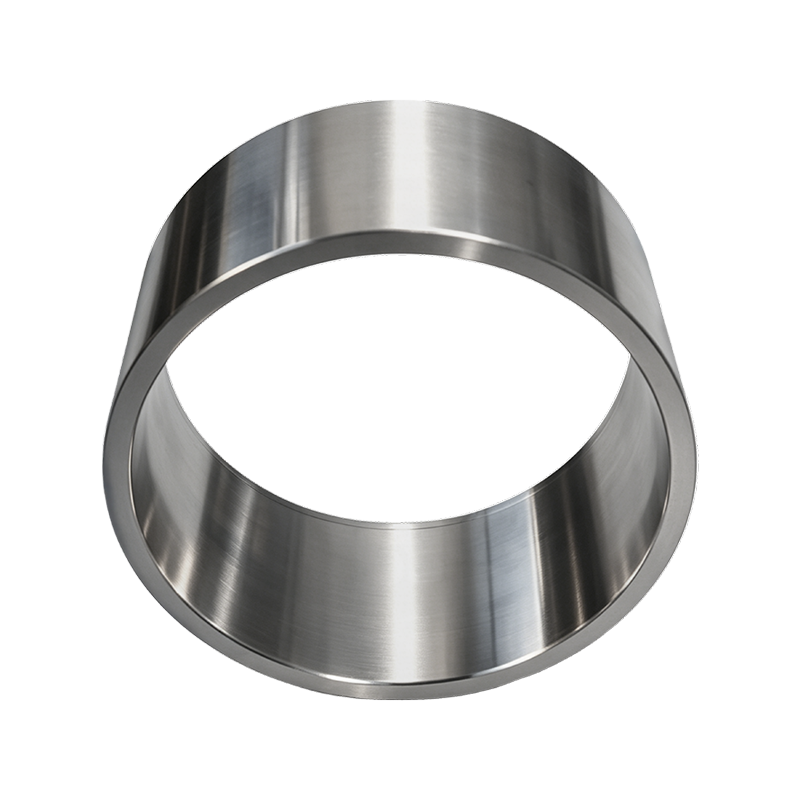
 Komplette Pelletmühlen-Walzengehäusebaugruppe mit Lagern und Welle Diese Baugruppe bündelt Walzenmantel, Lager, Welle und Dichtungssystem in einer Einheit, was den Austausch vereinfacht und Ausfallzeiten für den kontinuierlichen Pelletproduktionsbetrieb reduziert. Produkt anzeigen →
Häufig gestellte Fragen zur Andruckrolle der Pelletmühle
Dies sind die Fragen, die Käufer von Wartungsarbeiten am häufigsten stellen, wenn sie Teile für die Andruckwalze einer Pelletmühle bestellen.
Wie oft sollte die Andruckwalze einer Pelletmühle ausgetauscht werden?
Im Futterdienst hält eine richtig angepasste Schale etwa 1.000 bis 2.400 Stunden. Zum unteren Ende hin verlaufen Holzlinien mit abrasiver Rinde, zum oberen Ende hin saubere Mais-Soja-Rationen. Überprüfen Sie es bei jedem geplanten Stopp und ersetzen Sie es, wenn die Schale 1,5 bis 2 mm an Durchmesser verloren hat oder Abplatzungen aufweist.
Wie groß ist der richtige Abstand zwischen Walze und Matrize an der Andruckwalze einer Pelletmühle?
Stellen Sie die Walze so ein, dass sie die Matrize kaum berührt, und ziehen Sie sie dann 0,1–0,3 mm zurück. Überprüfen Sie die Kontaktmarkierung über die gesamte Schalenbreite bei stationärer Matrize. Eine lockere Walze rutscht und erhitzt sich; Eine feste Walze verursacht flache Stellen und Risse.
Kann ein abgenutztes Druckwalzengehäuse einer Pelletmühle gepanzert und wiederverwendet werden?
Die Hartauftragung großer Flachmatrizenwalzen ist gelegentlich praktisch, bei Ringmatrizengehäusen lohnt es sich jedoch selten. Die Schweißwärme verformt das Schalenprofil und die Auflagedicke kann nicht die für einen gleichmäßigen Druck erforderliche Toleranz von 0,1 mm einhalten. Eine neue 40Cr- oder 20CrMnTi-Schale kostet weniger als Nacharbeit plus Ausfallzeit.
Welche Härte sollte ein Andruckwalzenmantel für Futterpellets im Vergleich zu Holzpellets haben?
Futterbrei ist ölig, aber weniger abrasiv als Holz. Die meisten Futterrationen laufen gut bei 52-56 HRC in 40Cr. Holzpellets, die siliziumreiche Rinde und Splitt enthalten, bevorzugen 58–62 HRC-Oberflächen aus 20CrMnTi oder GCr15/100Cr6. Unterhalb von 45 HRC nimmt die Lebensdauer bei beiden Anwendungen stark ab.
Nehmen Sie Kontakt auf
Folgen Sie uns
Quicklinks
Kontaktieren Sie uns
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Industriekonzentrationszone der Stadt Qiucun, Stadt Guangde, Stadt Xuancheng, Provinz Anhui